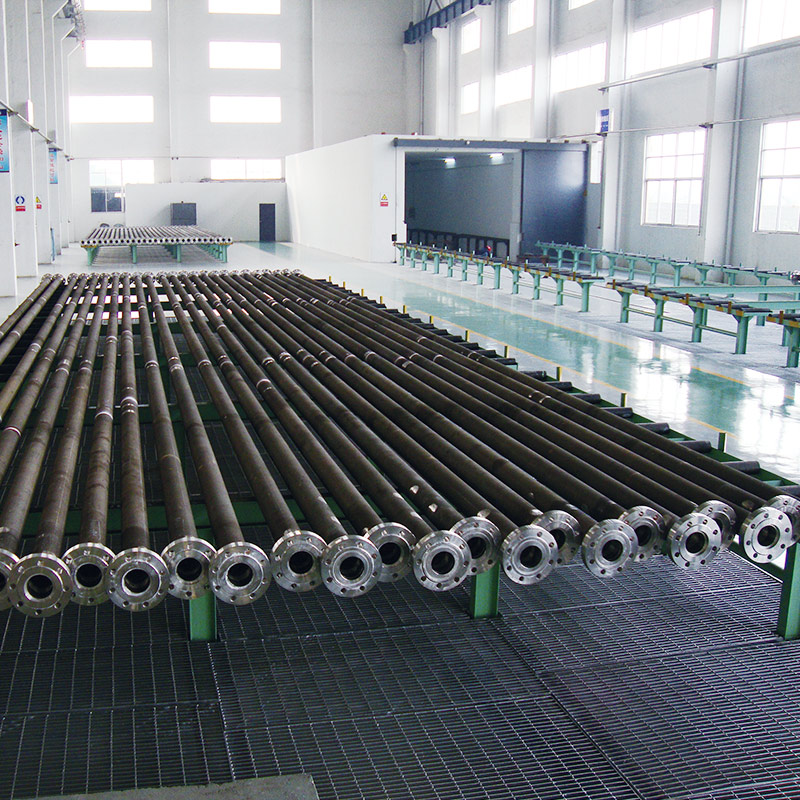
Реформаторная трубка служит основным компонентом, выдерживающим давление в печах парового риформинга, в основном используемых для производства водорода, синтеза аммиака и производства метанола в условиях экстремально высоких температур и высокого давления. Эти трубы, являющиеся ключевой продукцией компании Tuopu Industry (Jiangsu) Co., Ltd., производятся методом центробежного литья и рассчитаны на непрерывную работу при температурах от 750°C до 1050°C, а расчетный срок службы превышает 100 000 часов. Компания управляет крупной производственной базой по производству огневых нагревателей, интеллектуальным предприятием по производству печных труб и передвижным доком, предоставляя контрактные услуги EPC для нефтехимической, угольно-химической и нефтеперерабатывающей промышленности. Ассортимент продукции включает печи крекинга этилена, риформеры для генерации водорода, нагревательные печи для стирольных установок, нагревательные печи CDU/VDU, риформинговые установки «четыре в одном», сборки труб риформинга для прямого восстановления, трубы крекинга этилена, радиационные змеевики и конвекционные секции.
Системы материалов и эволюция характеристик труб риформинга
Материалы трубок реформинга претерпели значительные усовершенствования в течение трех поколений. В первом поколении доминировал сплав НК-40 (25Cr-20Ni-0,4C) в 1960-х и 1970-х годах, обеспечивающий предел прочности при ползучести примерно 7,1 МПа при 1000°C в течение 100 000 часов. Второе поколение сплава HP-Mod (25Cr-35Ni-1,5Nb), представленное в 1975 году, обеспечило примерно 100% улучшение сопротивления ползучести по сравнению с НК-40 и повышенную стойкость к науглероживанию примерно на 45%. Третье поколение, микролегированные материалы HP (на основе 25Cr-35Ni-Nb-Ti), получило широкое распространение с середины 1990-х годов, снова удваивая сопротивление ползучести и позволяя уменьшить толщину стенок при увеличении емкости загрузки катализатора. Являясь поставщиком первого уровня для SINOPEC, PetroChina и CNOOC, а также квалифицированным поставщиком для Sinochem Group, Tuopu Industry (Jiangsu) Co., Ltd. строго придерживается стандартов ASTM A297, ASTM A608, API 530 и ASME для выбора материалов и контроля качества.
| Марка материала | Содержание Кр (%) | Содержание Ni (%) | Ключевые добавки | Максимальная расчетная температура | Типичные применения |
| HK-40 | 24-26 | 19-22 | С 0,35-0,45 | 900°С | Ранние реформаторы, обязанность низкого давления |
| HP-Mod (Nb-модифицированный) | 24-26 | 33-37 | Нб 1,0-2,0 | 1050°С | Современные установки SMR, синтез аммиака |
| HP-Micro (микросплавные) | 24-26 | 33-37 | Nb Ti/Zr/Mo | 1050°С | Генерация водорода под высоким давлением, DRI |
| ИН-519 | 23-25 | 23-25 | № 1,5 | 950°С | Переходное решение для замены |
Основные преимущества процесса центробежного литья
Выбор центробежного литья вместо статического литья для труб риформинга продиктован экстремальными условиями их эксплуатации. В процессе центробежного литья используется вращательная сила формы для равномерного распределения расплавленного сплава и достижения уплотнения, принципиально устраняя усадку по центральной линии и дефекты пористости, распространенные при статическом литье. Компания Tuopu Industry (Jiangsu) Co., Ltd. управляет интеллектуальным предприятием по производству печных труб, оснащенным современными машинами горизонтального центробежного литья с автоматическим контролем скорости и температуры, гарантирующим, что каждая труба реформинга достигает мелкозернистой металлургической структуры без включений.
Трубы риформинга, отлитые центробежным способом, обычно имеют наружный диаметр от 50 до 200 мм и толщину стенок от 5 до 20 мм. Внешний диаметр коллекторных трубок может достигать 100–400 мм, а толщина стенок — от 10 до 40 мм. Для особых применений изогнутые трубы, полученные центробежным литьем, могут быть изготовлены по индивидуальному заказу по чертежу. После литья трубы подвергаются отжигу, закалке или отпуску для оптимизации сопротивления ползучести, твердости и коррозионных характеристик. Компания Tuopu Industry (Jiangsu) Co., Ltd. использует печи для термообработки с компьютерным управлением и точной регулировкой температурных и временных параметров, гарантируя, что свойства материала соответствуют API 530 и требованиям протокола, специфичным для клиента.
Критическая роль труб риформинга в производстве водорода
На более чем 90% нефтеперерабатывающих и химических заводов по всему миру водород производится путем паровой конверсии углеводородов, при этом труба риформинга служит сердцем этого процесса. Исходный природный газ или нафта, смешанная с паром, поступает через верхнюю часть каталитической трубы, где над внутренними катализаторами происходят эндотермические реакции, повышающие температуру примерно с 490°C до 1050°C при давлении от 17 до 40 бар. В трубах риформинга для получения водорода, поставляемых компанией Tuopu Industry (Jiangsu) Co., Ltd., используются микросплавы HP-Nb, специально разработанные для вертикальных радиационных секций, обеспечивающие превосходное сопротивление ползучести, стойкость к окислению, защиту от науглероживания и антикокинг.
Основным видом разрушения труб реформинга является разрушение при ползучести, проявляющееся в виде продольных трещин вдоль стенки трубы из-за окружного напряжения, являющегося максимальным главным напряжением под внутренним давлением. Используя микролегированные материалы HP и оптимизируя толщину стенок, продукция Tuopu Industry (Jiangsu) Co., Ltd. продлевает расчетный срок службы примерно с 14 лет обычного HK-40 до более чем 18 лет, что представляет собой улучшение цикла обслуживания примерно на 20%. Конструкция с более тонкими стенками также увеличивает объем загрузки катализатора, обеспечивает более высокие температуры обжига и снижает перепад давления, тем самым увеличивая общую производительность установки.
Структурные характеристики каталитических трубок и реакционных трубок
Каталитические и реакционные трубы имеют очень схожие структурные характеристики, и обе они служат компонентами, несущими давление в радиационной секции печей риформинга. Каталитические трубки внутри заполнены катализаторами на основе никеля или драгоценных металлов, а внешний лучистый нагрев обеспечивается горелками. Линейка продукции компании Tuopu Industry (Jiangsu) Co., Ltd. включает в себя полные сборки труб риформинга, включая впускные коллекторы, корпуса труб риформинга, выпускные коллекторы и верхние/нижние пигтейлы, образующие интегрированную систему каналов для жидкости.
Верхние части трубок подключаются к питающим линиям через переходники и фланцы, а нижние части подключаются к коллекторам и трубкам с косичками для выгрузки продукта. В типичном заводе по производству аммиака, спроектированном компанией Haldor Topsoe, производительностью 1350 тонн в день, один блок содержит 288 каталитических трубок, расположенных в двух радиационных камерах по 144 трубки в каждой. Компания Tuopu Industry (Jiangsu) Co., Ltd. имеет возможность поставлять полные комплекты труб для проектов сопоставимого масштаба и может изготовить статические литые аксессуары, включая колена 90 градусов, колена 180 градусов, тройники, трехмерные колена специальной формы и подвески по чертежам клиента.
Стандарты контроля качества и инспекции
Контроль качества труб реформинга охватывает всю технологическую цепочку: от плавки материала, литья, термообработки, механической обработки до окончательного контроля. Tuopu Industry (Jiangsu) Co., Ltd. реализует следующие строгие процедуры тестирования:
- Анализ химического состава: Спектрометры анализируют каждую плавку расплавленного сплава в соответствии со стандартами ASTM E1019, обеспечивая точное соответствие содержания Cr, Ni, Nb, Ti и других элементов.
- Неразрушающий контроль: 100% рентгенографическое исследование (рентген), вихретоковый контроль, ультразвуковой контроль (УЗИ) и гидростатический контроль позволяют комплексно выявить внутренние дефекты.
- Точность размеров: Координатно-измерительные машины (КИМ) проверяют наружный диаметр, толщину стенки и прямолинейность с допусками, контролируемыми в пределах плюс-минус 1%.
- Качество поверхности: Внутренние поверхности могут быть подвергнуты прецизионному растачиванию для достижения шероховатости поверхности до Ra 0,8 микрометра, что обеспечивает равномерное распределение катализатора.
- Сертификационная документация: Предоставляются отчеты об испытаниях материалов по стандарту EN 10204 типов 3.1 и 3.2, а также свидетельство сторонней организации от SGS, BV или TUV.
Типичные области применения
| Область применения | Тип процесса | Рабочая температура | Рабочее давление | Основные требования к трубкам |
| нефтехимическая | Паровой риформинг метана (SMR) | 900-1050°С | 20-40 бар | Устойчивость к водородной коррозии, сопротивление ползучести |
| Производство удобрений | Синтез аммиака Риформинг | 820-950°С | 17-35 бар | Устойчивость к пару высокого давления, устойчивость к среде азота |
| Нефтепереработка | Каталитический риформинг | 480-540°С | 15-35 бар | Устойчивость к циклическим термическим нагрузкам, устойчивость к науглероживанию |
| Железо прямого восстановления (DRI) | Прямое восстановление на основе газа | 900-1000°С | 2-4 бар | Высокотемпературное снижение сопротивления атмосферы |
| Крекинг этилена | Термический крекинг углеводородов | 800-900°С | Слегка положительное давление | Устойчивость к коксованию, возможность быстрого термоциклирования |
Часто задаваемые вопросы
Каков типичный расчетный срок службы трубы риформинга?
Трубки риформера из материала НК-40 рассчитаны примерно на 100 000 часов (около 11,4 года), реальный срок службы колеблется от 30 000 до 180 000 часов в зависимости от условий эксплуатации. При использовании материалов HP-Mod или микросплавов HP расчетный срок службы превышает 120 000 часов, а фактический период эксплуатации достигает 18 лет и более, что представляет собой улучшение примерно на 20–30 % по сравнению с обычными материалами.
Что отличает центробежно-литые трубы риформера от статически-литых?
Центробежное литье использует вращательную силу формы для уплотнения металла, устраняя усадку по центральной линии и пористость, одновременно создавая градиентную микроструктуру, переходящую от столбчатых зерен на внешнем диаметре к равноосным зернам на внутреннем диаметре. Статические отливки склонны к дефектам усадки и обычно имеют сопротивление ползучести на 15–25 % ниже. Следовательно, современные установки SMR повсеместно требуют труб риформинга, отлитых центробежно.
Каковы основные показатели неисправности труб риформера?
Ключевые индикаторы включают в себя: увеличение наружного диаметра (отражающее окружную деформацию ползучести), деформацию изгиба трубы (отражающую осевую деформацию ползучести), затухание энергии прохождения ультразвука (указывающее внутренние пустоты или микротрещины), аномальные изменения твердости и магнитопорошковую индикацию трещин в сварных швах. Проведение этих проверок во время плановых остановок предприятий имеет важное значение для предотвращения катастрофических отказов.
Какова функция добавок Ti и Zr в микролегированных материалах HP?
Титан, как сильный карбидообразователь MC, способствует выделению более стабильных карбидов (Nb,Ti)C, препятствуя их укрупнению и превращению в G-фазу, тем самым увеличивая предел ползучести, пластичность и время разрушения. Цирконий обеспечивает аналогичные преимущества в оптимизации морфологии карбидов. Эти микролегирующие элементы позволяют уменьшить толщину стенок при сохранении эквивалентного срока службы, тем самым увеличивая объем катализатора.
Как поддерживаются и термически компенсируются трубы реформинга во время работы?
Трубы риформинга обычно устанавливаются вертикально с опорой, закрепленной снизу, и свободным тепловым расширением вверху. Верхние части трубок подключаются к системам подачи через переходники и фланцы, а нижние части подключаются к коллекторам через пигтейлы. Трубы с косичками имеют гибкую конструкцию, которая поглощает смещение при тепловом расширении, не создавая дополнительной нагрузки на корпус трубы реформинга. Компания Tuopu Industry (Jiangsu) Co., Ltd. поставляет соответствующие пигтейлы и коллекторы в сборе.
Как определяется срок замены труб риформинга?
На основе методологии проектирования API STD 530 в сочетании с данными мониторинга температуры стенок труб в реальном времени создаются модели накопления повреждений от ползучести для оценки остаточного ресурса. Замену следует планировать, когда расчетный минимальный остаточный срок службы становится ниже следующего цикла капитального ремонта (обычно требующего запаса прочности не менее двух третей года). Материалы HP-Mod, работающие при температуре ниже 850°C, могут удовлетворить этому требованию запаса прочности.
 English
 русский
 فارسی