 English
 русский
 فارسی
Печь DRI компании Tuopu — это индивидуальное решение, разработанное специально для сталелитейных заводов и обеспечивающее надежное и эффективное производство чугуна прямого восстановления (DRI). Наши ...
См. подробности Главная / Новости / Новости отрасли / Руководство по трубным листам: проверка конструкции, материалов, сварки и поставок нагревателей
2026-11-06
Контент
Заказ на трубную решетку обычно начинается с одной строки на чертеже и заканчивается элементом, который определяет, будет ли теплообменник проходить гидродинамическую обработку в первый раз. Трубная решетка — это перфорированная пластина, которая отделяет сторону корпуса от стороны трубы в кожухотрубном теплообменнике, котле или воздухоподогревателе. Он выполняет три функции одновременно: образует часть границы давления, позиционирует и поддерживает каждую трубку с правильным шагом, а также несет перегородочные пластины прохода, посадочную поверхность прокладки и, во многих конструкциях, крепление канала болтами. Толщина, расположение отверстий и детали соединений фиксируются на этапе чертежа, поэтому небольшие решения отражаются на протяжении всего срока службы оборудования.
Пластина работает под нагрузками, которые тянут одновременно в разных направлениях. На него действует внутреннее давление, тепловое расширение трубок и кожуха толкает и тянет каждое отверстие, а на обод и связки между отверстиями действуют механические нагрузки от подключенных трубопроводов и от вытягивания трубок во время технического обслуживания. Фиксированная трубная решетка поглощает все это в одном компоненте, тогда как конструкция с U-образной трубкой или плавающей головкой перекладывает часть нагрузки на другой конец пучка. Вот почему фиксированная конструкция обычно требует большей толщины, более щадящих деталей соединений и более пристального внимания к дифференциальному расширению.
Там, где пластина также разделяет проходы, разделительная канавка и уплотнительная полоса имеют такое же значение, как и отверстия. Неглубокая канавка или неплоская пластина пройдут холодное гидроиспытание и все равно будут просачиваться, когда устройство достигнет рабочей температуры и болты фланца ослабнут.
Большинство аргументов спецификации сводятся к нескольким числам. Они взаимодействуют, поэтому изменение одного обычно вызывает второе изменение где-то еще.
| Параметр | Типичная практика | Что это меняет |
|---|---|---|
| Толщина пластины | Рассчитывается по правилам ASME или TEMA; обычно 25–100 мм в технологических теплообменниках | Допустимое давление, длина болта, размер фланца и транспортировочный вес. |
| Эффективность связок | Часто 30–50 процентов поля. | Напряжение между отверстиями и минимально допустимый шаг |
| Диаметр отверстия и зазор | Диаметральный зазор 0,2–0,4 мм по наружному диаметру трубы для расширенных соединений. | Сила расширения, герметичность, простота замены трубок |
| Шаг трубы | 1,25 × наружный диаметр трубки является общепринятой отправной точкой. | Ширина связки, диаметр оболочки, перепад давления на трубке |
| Обработка поверхности отверстия | Шероховатость около Ra 3,2–6,3 мкм в расширенных отверстиях. | Сцепление во время расширения и риск истирания или задиров на трубке |
| Положение отверстия и плоскостность | Образец сверяется с чертежом до и после сверления. | Посадка прокладки, выравнивание труб, сварка в месте соединения |
| Совместная деталь | Расширенные, герметично-сварные или прочносварные | Метод проверки, стратегия ремонта, варианты замены трубок |
Эффективность связок — это показатель, который привлекает покупателей. Увеличение шага для уменьшения диаметра корпуса увеличивает напряжение между отверстиями и может привести к увеличению толщины пластины, для чего потребуются более длинные болты и более тяжелый фланец. Экономия на обечайке исчезает во фланце и в плане подъема.
Выбор материала – это баланс затрат между допуском на коррозию и сложностью изготовления. Приведенные ниже маршруты охватывают большую часть нефтехимических и нефтеперерабатывающих предприятий:
При сверлении толерантность либо сохраняется, либо теряется. Многошпиндельное сверление на станке с ЧПУ с последующим развертыванием фиксирует положение и диаметр отверстия намного лучше, чем простое сверление, а перед вставкой трубок необходимо снять заусенцы с обеих сторон. Канавки под уплотнительный сварной шов обрабатываются после сверления, а не до этого. Если пластина наложена сварным швом, накладку следует наносить до того, как отверстия будут закончены, чтобы можно было проверить края на предмет разжижения и пористости у стенки отверстия — дефект, который практически невозможно исправить после сборки пакета.
Тип соединения определяет доступ для осмотра, варианты ремонта и поведение устройства при термоциклировании:
Геометрия суставов имеет не меньшее значение. Соединения заподлицо обеспечивают чистую поверхность для скребков, но их труднее сваривать. Выступающие трубы, обычно на 1,5–3 мм за лицевую поверхность, обеспечивают лучший доступ для сварки и более контролируемое соединение. Утопленные соединения уменьшают воздействие щелей на технологической стороне, но требуют тщательного контроля глубины, чтобы избежать появления тонкой связки под сварным швом.
Трубную решетку легко проверить и легко подделать, поэтому документы должны путешествовать вместе с пластиной:
Две трубные решетки, которые на чертеже выглядят одинаково, могут отличаться толщиной на 15 мм или зазором отверстий 0,3 мм. При отправке запроса приложите чертеж теплообменника и укажите наружный диаметр и стенку трубы, расчетное давление и температуру, применимый код, тип соединения, необходимые неразрушающие испытания и способ передачи номера плавки на готовую деталь. Запросите отчет о размерах вместе с предложением, а не после отгрузки.
Это также помогает сформулировать философию технического обслуживания. Завод, который заменяет трубы каждые восемь лет, не должен принимать полностью сварное соединение без предварительного обсуждения возможности ремонта. Если вы одновременно взвешиваете модернизацию комплекта нагревателя или теплообменника, примечания к выбор огневого обогревателя являются полезным дополнением к чтению, поскольку возникают те же вопросы по интерфейсу.
В проекте огневого нагревателя трубная решетка редко является основным элементом, но она находится на том же критическом пути, что и трубы нагревателя и коллекторы. Производство их в одном цеху сокращает этот путь. Tuopu производит детали печей — трубные решетки, коллекторы, модули конвекционных секций и аксессуары — на той же производственной базе площадью 40 000 м², которая используется для сборки нагревателей и риформеров, с грузоподъемностью 150 тонн и причалом для выкатывания и подъема печи менее чем в 200 м от цеха для экспортных поставок. Расположение отверстий и интерфейсы коллекторов сверяются со сборкой, а не спорят между двумя поставщиками.
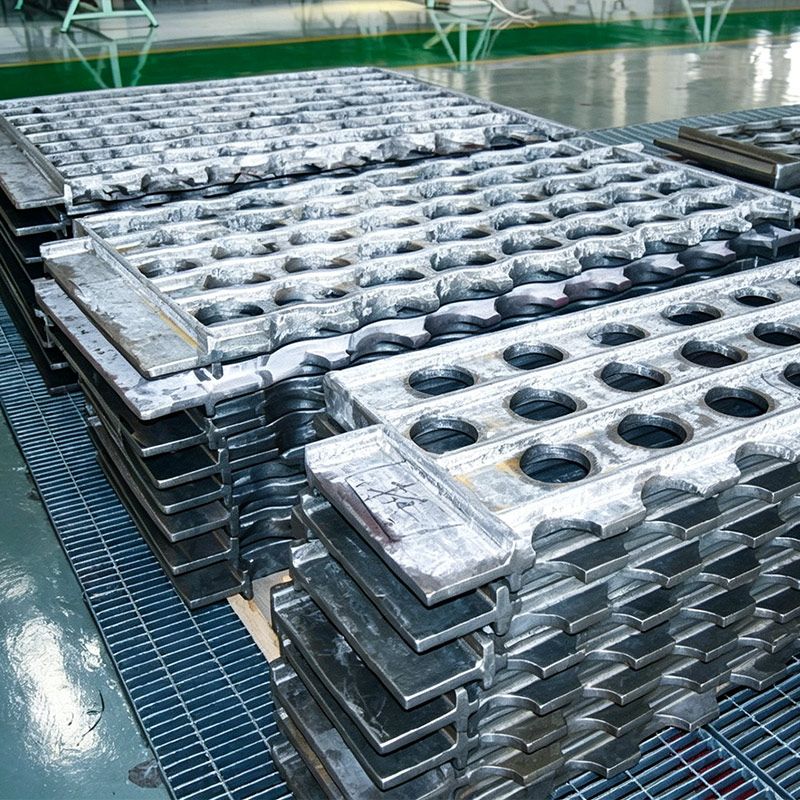 Изготовленные на заказ литые стальные трубные листы для высокотемпературных печей Литые трубные решетки из марок 2520 или Cr24Ni7 для жаровых нагревателей и высокотемпературного оборудования, расположение отверстий сверяется со сборкой. Посмотреть продукт →
Если пластины соединяются с выпускными коллекторами или распределительными трубопроводами, соответствующими многообразие а трубная решетка в комплекте позволяет избежать проблем с установкой на месте.
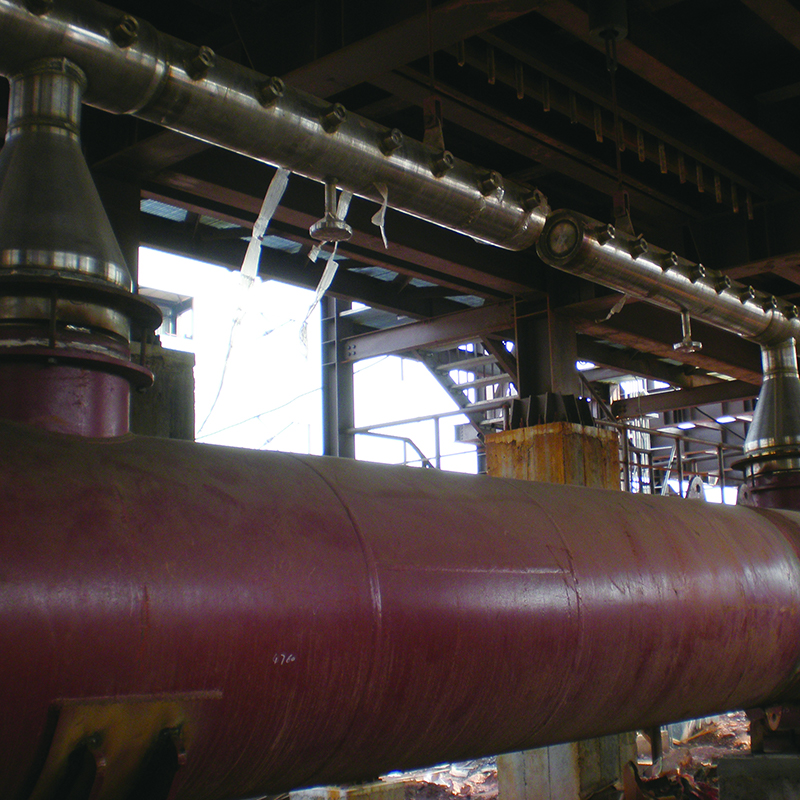 Коллекторы из нержавеющей стали для входа и выхода печи Коллекторы впускного и выпускного коллектора из стали 304L, 316L, 347H или T91 для работы в высокотемпературных и агрессивных печах, в сочетании с трубными решетками. Посмотреть продукт →
Для проектов, включающих всю конвекционную секцию, сборные модули сокращают необходимость сварки в полевых условиях и позволяют доставлять трубную решетку, змеевик и опоры в одном проверяемом пакете.
Оба появляются в технической документации. В написании кодексов и стандартов обычно используется одно слово, тогда как в чертежах и заказах на поставку часто используются два слова. Выберите один и сохраните его идентичным на чертеже, в заказе на поставку и в сертификате на материал, иначе при управлении документацией они будут рассматриваться как разные позиции.
Толщина рассчитывается на основе расчетного давления, эффективности связок и деталей соединения, а затем увеличивается с учетом припуска на коррозию, канавок и глубины перегородки прохода. Технологические теплообменники обычно располагаются на глубине от 25 до 100 мм, но работа с высоким давлением и водородом выходит далеко за рамки этого. Никогда не принимайте толщину, указанную в аналогичной работе, без расчета.
Выбирайте расширенные соединения для умеренного давления, чистоты и простоты обслуживания. Выбирайте сварные соединения для высокого давления, вакуума, водорода, токсичных жидкостей и тяжелых циклов езды. Многие заводы определяют расширенное соединение с уплотняющим сварным швом в качестве среднего пути, соглашаясь на больший объем работ по проверке в обмен на меньшую щель.
Иногда. Пластина может быть снова введена в эксплуатацию, если диаметры отверстий, овальность и толщина связок находятся в пределах допуска, уплотнительные поверхности плоские, а неразрушающий контроль не выявил трещин на старых сварных швах. Если отверстия необходимо рассверлить с превышением размера или неоднократно стачивать сварные швы, замена обычно обходится дешевле, чем риск.
Трубная решетка — это небольшая доля стоимости теплообменника и большая доля его надежности, поэтому она заслуживает большего, чем скопированный чертеж. Отправьте размер трубы, код, детали соединения и требования к проверке вместе и попросите записи размеров до того, как пластина покинет цех — поговорите с нашей командой инженеров если вы хотите, чтобы расположение отверстий и интерфейс коллектора были проверены на соответствие вашей сборке.
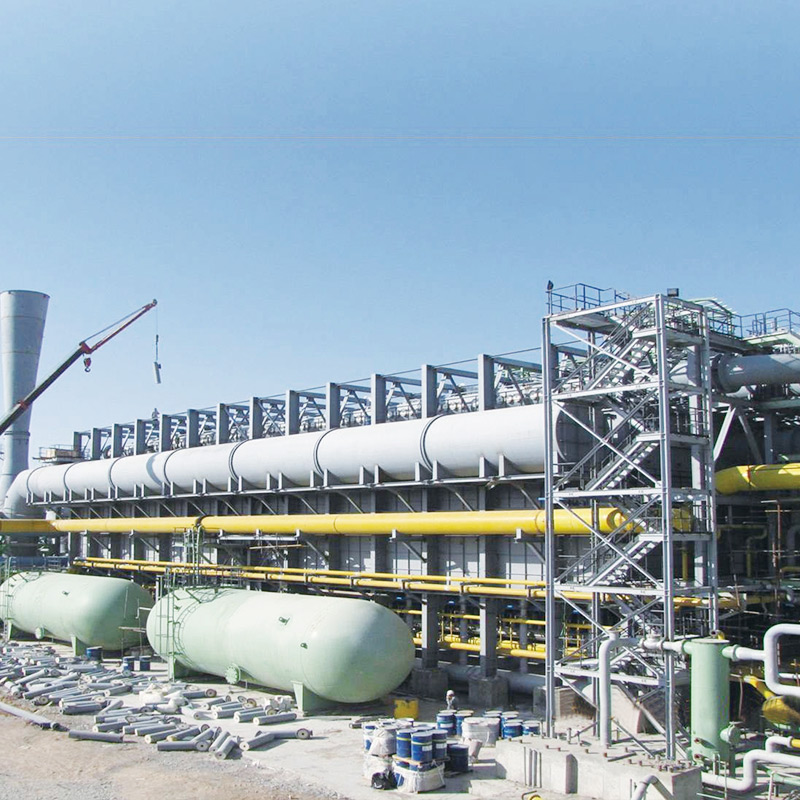
Печь DRI компании Tuopu — это индивидуальное решение, разработанное специально для сталелитейных заводов и обеспечивающее надежное и эффективное производство чугуна прямого восстановления (DRI). Наши ...
См. подробности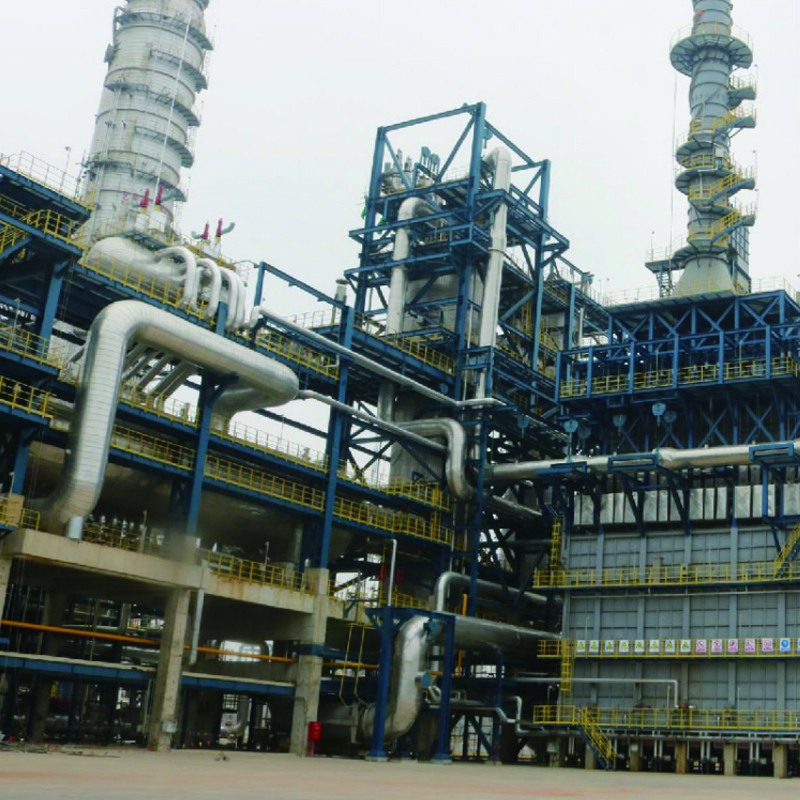
Нагреватель на стироле от Tuopu Industry — это высокоэффективный промышленный технологический нагреватель, разработанный для установок по производству и переработке мономера стирола (СМ). Печь обеспеч...
См. подробности
Печь играет важнейшую роль в поддержании высоких показателей конверсии, стабильного качества продукции и надежной долгосрочной работы на нефтехимических и химических перерабатывающих заводах. Благодар...
См. подробности
Нагреватель, работающий на активаторе, предназначен для обеспечения стабильного и контролируемого тепла для систем подготовки, активации и обработки химических активаторов. Обеспечивая равномерное рас...
См. подробности
Наш риформер для производства водорода специально разработан для обеспечения точного и надежного нагрева процессов производства водорода на нефтеперерабатывающих и нефтехимических заводах. Он обеспечи...
См. подробности
Наш нагреватель для гидрокрекинга остатков предназначен для эффективного нагрева в процессах гидроочистки тяжелой нефти. Он обеспечивает точный контроль температуры, равномерный нагрев и высокую тепло...
См. подробности
Наш обогреватель для гидроочистки дизельного топлива специально разработан для высокоэффективного нагрева в процессах гидроочистки дизельного топлива. Он обеспечивает точный контроль температуры и рав...
См. подробности
Наш огневой нагреватель для риформинга "четыре в одном" - это высокоэффективное передовое решение для отопления, предназначенное для современных операций по переработке нефти и химической переработке....
См. подробности
Труба-реформер Tuopu предназначена для высокотемпературных химических реакций в промышленных печах, обеспечивая эффективную теплопередачу, структурную целостность и долгосрочную эксплуатационную стаби...
См. подробности
Серия аксессуаров для печей содержит основные компоненты, обеспечивающие безопасную, эффективную и надежную работу промышленных печей. От горелок и термопар до огнеупорных опор и дымоходных систем — н...
См. подробности
Пароперегреватели стирола являются важнейшими печными системами на установках дегидрирования этилбензола, которые нагревают пар до высоких температур, часто более 800°C, для стимулирования эндотермиче...
См. подробности
The выпускные коллекторы коллекторов высокотемпературный конвертированный газ (H₂+CO+CO ₂+CH ₄) из нескольких радиационных трубок с температурой до 700-900 °C, который должен выдерживать термические н...
См. подробностиТелефон
+86 189 5262 7611
+86-(0)523 8498 2299
Электронная почта
Адрес
Китай, провинция Цзянсу, город Цзинцзян, улица Фуян, дом 20
СМИ