 English
 русский
 فارسی
Печь DRI компании Tuopu — это индивидуальное решение, разработанное специально для сталелитейных заводов и обеспечивающее надежное и эффективное производство чугуна прямого восстановления (DRI). Наши ...
См. подробности Главная / Новости / Новости отрасли / Проектирование огневых нагревателей: проектирование, металлургия труб и поставка EPC
2026-10-09
Контент
Нагреватель для вакуумной перегонки может передавать свой тепловой баланс на бумагу и при этом в течение двух лет все равно вздувать свои трубки. Пошлина была верной. Что не удалось, так это решение, принятое в другой дисциплине: предел потока увеличен для экономии площади поверхности, расстояние между горелками сужено, чтобы соответствовать графику, опора трубки перемещена для упрощения изготовления.
Итак, вот краткий ответ перед подробностями. Проектирование огневого нагревателя — это сопряжение, а не тепловой расчет. Технологический режим, металлургия рулонов, механическая конструкция, контроль горения и пределы транспортировки должны быть близки друг к другу, поскольку самый слабый из них определяет интервал технического обслуживания.
Когда обогреватель приобретается с учетом теплового класса с прикрепленным оборудованием, разрывы между дисциплинами позже снова проявляются в виде горячих точек. Шесть инженерных потоков должны разрабатываться параллельно, каждый из которых производит информацию, от которой зависят другие.
| поток | Типичные результаты | Режим отказа, если он недостаточно спроектирован |
|---|---|---|
| Технологический и тепловой расчет | Тепловой баланс, расположение змеевика, профиль потока, расчеты тяги и расхода. | Закоксовывание, перегревы, короткий срок службы рулона |
| Рулонная металлургия и производство труб | Выбор сплава, центробежное литье, технология сварки, допуски на размеры. | Ползучесть, цементация, утончение стенок |
| Механические, конструкционные и огнеупорные | Корпус, опоры, компенсаторы, стальные конструкции дымоходов и воздуховодов, ветро- и сейсмоустойчивое проектирование. | Трещина, утечка, вибрационные повреждения |
| Горение и контроль | Выбор и расположение горелок, соотношение воздух/топливо, контроль тяги и температуры, блокировки | Попадание пламени, догорание, нестабильная работа |
| Изготовление, проверка и контроль качества | Сварка, послесварочная термообработка, неразрушающий контроль, гидростатические испытания, контроль размеров. | Переделка сайта, отложенный запуск |
| Транспортировка и монтаж | Модульность, точки подъема, транспортировка накатным/выкатным способом, последовательность сборки на месте. | Поврежденные модули, неработающие краны, срыв графика |
Последовательность имеет такое же значение, как и содержание: расположение катушек определяет механический дизайн, а механический дизайн определяет ограничения при транспортировке. В проектах, разделенных между несколькими подрядчиками, проблемы возникают в пространстве между этими потоками.
Обязанности определяют размеры обогревателя; поток решает, как долго он продлится. Средний лучистый поток указан в таблице данных, но трубка, которая выходит из строя первой, находится в зоне пикового потока, обычно рядом с горелками или у защитных трубок, где начинается излучающая секция.
Хорошая практика поддерживает соотношение пикового значения к среднему примерно между 1,3 и 2,0 в зависимости от вида эксплуатации и удерживает пиковое значение ниже потолка, который намного ниже для услуг вакуума, коксования и удаления остатков, чем для чистых высокоскоростных потоков. Скорость коксования и повреждение от ползучести резко возрастают с ростом температуры металла трубы, поэтому небольшое локальное превышение незаметно съедает годы пробега.
Массовая скорость — это рычаг, который снижает температуру стенки без изменения режима работы. Две катушки с одинаковой площадью поверхности могут работать при очень разных температурах стенок, если их внутренние скорости различаются, и более медленная катушка обычно выглядит дешевле.
Наша заметка о Выбор огневого нагревателя и инженерное применение в нефтехимической промышленности более подробно описывает эту логику выбора.
Выбор сплава рассматривается как вопрос температуры. Это также вопрос науглероживания, коррозии и свариваемости.
Центробежное литье придает трубам реформинга, крекинга и радиантным змеевикам столбчатую структуру зерен с лучшим сопротивлением ползучести, чем статическое литье, поэтому оно доминирует при работе при высоких температурах. Типичный выбор варьируется от углеродистой стали и 1,25Cr–2,25Cr при умеренных температурах до 9Cr–1Mo для гидрообработки и парового риформинга до аустенитных марок, таких как 347H, и сплавов, модифицированных HP, где температура металла превышает примерно 900 °C.
Детали, от которых зависит, выживет ли металлургия, менее заметны: процедура сварки и послесварочная термообработка материала 9Cr, допуски на толщину и овальность стенки, а также чистота отверстия. Изменение толщины стенок на несколько процентов меняет как напряжение, так и теплопередачу, а в трубах, заполненных катализатором, это изменяет падение давления во всем реакторе.
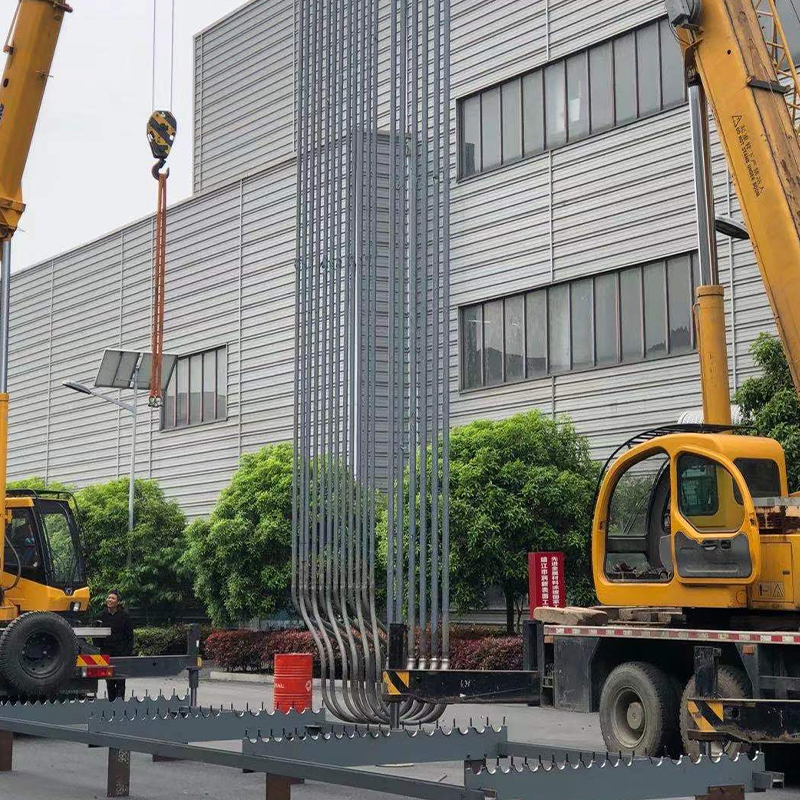 Специальная крекинговая трубка для радиационных змеевиковых печей Сменный радиантный змеевик для печей высокотемпературного крекинга; Толщина стенки, овальность, чистота отверстия и детали сварки влияют на напряжение, теплопередачу и интервалы простоя. Посмотреть продукт →
В случае растрескивания или замены излучающей катушки трубка не является принадлежностью нагревателя. Это компонент, определяющий интервал отключения.
Нагреватели нефтеперерабатывающего завода выглядят одинаково на чертежах и совершенно по-разному ведут себя в эксплуатации.
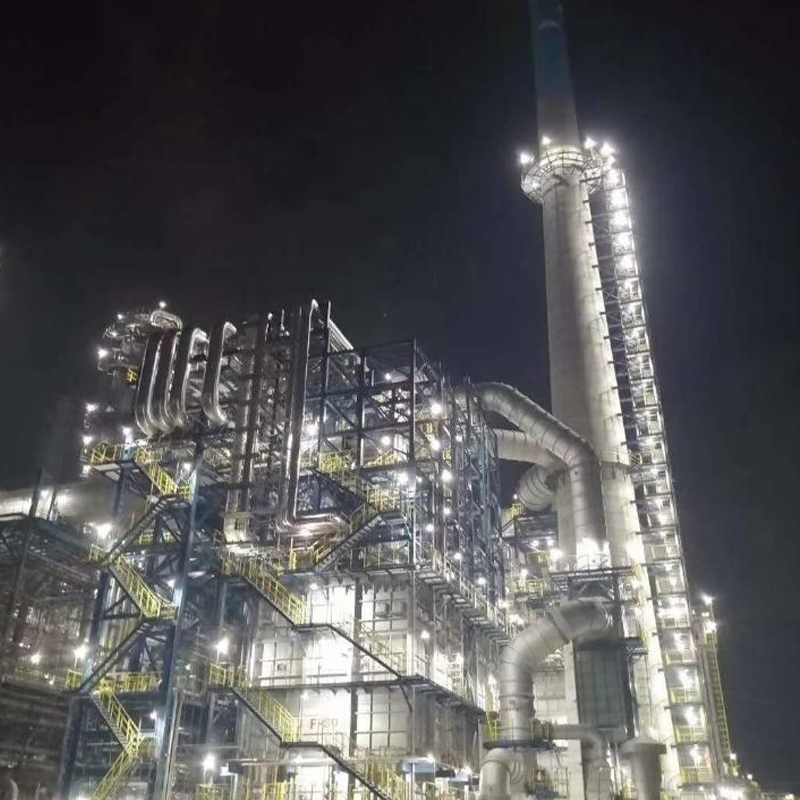 Специальный нагреватель для ADU и VDU Этот огневой нагреватель, разработанный для атмосферной и вакуумной дистилляции, обеспечивает равномерный многозонный нагрев, высокую тепловую эффективность и устойчивую к коррозии конструкцию для предварительного нагрева сырой нефти на нефтеперерабатывающих заводах. Посмотреть продукт →
В каждом случае инженер-технолог задает диапазон магнитного потока и скорости, а инженер-механик должен поставить катушку, которая удерживает его без чрезмерного падения давления.
Химические нагреватели сильнее проталкивают одни и те же компоненты. В печах крекинга этилена температура на выходе змеевика находится в диапазоне 800–870 °C с коротким временем пребывания, что означает использование высокофлюсовых, высоколегированных трубок и компоновки горелок, обеспечивающих равномерный тепловой профиль вдоль змеевика. Установки стирола оснащены пароперегревателем, установки дегидрирования пропана и конверсии олефинов требуют подачи реакционного тепла с контролируемым профилем, а установки водородного риформинга зависят от однородности температуры стенок труб по всей радиационной камере.
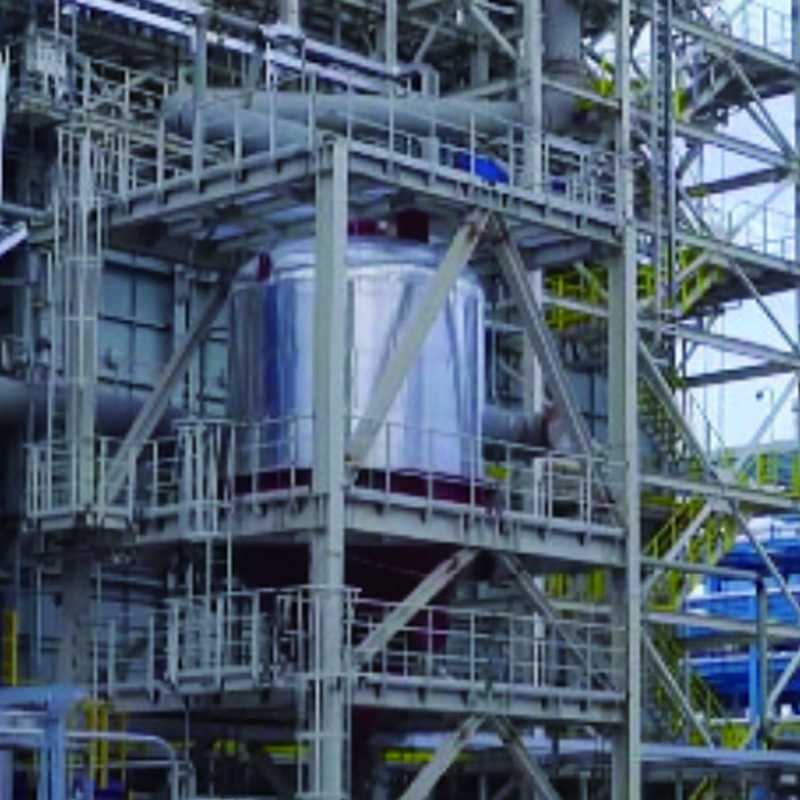 Изготовленная на заказ печь крекинга этилена для пиролиза углеводородов Для производства этилена методом парового крекинга, с оптимизированными радиационными и конвекционными секциями и современными горелками для точного и равномерного высокотемпературного нагрева. Посмотреть продукт →
Инженерный урок заключается в том, что однородность потока является самостоятельным результатом, демонстрируемым на этапе компоновки горелки, а не обнаруживаемым при вводе в эксплуатацию.
После того как тепловая конструкция исправлена, три механических вопроса решают, выживет ли она в эксплуатации.
Доступность входит в этот список. Если трубку невозможно заменить, не разрезав элемент конструкции, обогреватель за двадцать лет будет стоить дороже, чем он сэкономил при покупке.
Заключительный этап проектирования часто определяет график. Излучающие секции и конвекционные модули изготавливаются в заводских условиях, насколько это позволяет транспортировка, что позволяет перемещать сварку, послесварочную термообработку, неразрушающий контроль и гидростатические испытания в контролируемую среду, а не на территорию площадки.
Ограничения на транспортировку являются настоящими ограничениями проектирования. База тяжелого оборудования площадью около 40 000 м² со сборочным залом площадью 20 000 м² и грузоподъемностью 150 т устанавливает верхний предел веса модуля; Специальный причал длиной около 200 м, глубиной воды 8 м и рассчитанный на 50 000 т грузовых перевозок устанавливает верхний предел размера модуля для доставки за границу. Эти цифры относятся к обзору механической конструкции, а не к расценкам на поставку, опубликованным три месяца спустя.
Обогреватель, прошедший испытания на производительность, все равно может выйти из строя в первый год эксплуатации, и причины редко бывают экзотическими.
Рисунок 2: Иллюстративное разделение, полученное на основе опыта эксплуатации, предложенное в качестве подсказки для анализа, а не как статистическое утверждение. Настройка горелки, регулировка кислорода и контроль тяги являются причиной наибольшей доли ранних проблем, и все три являются пуско-наладочными работами, а не конструктивными дефектами. Повреждение трубки занимает второе место, потому что именно здесь наконец появляются предыдущие компромиссы в отношении флюса, сплава и скорости. Практическим ответом является структурированное обследование горячих точек в первые недели эксплуатации, повторяемое после первого запланированного отключения.
Прежде чем отдавать приказ о включении обогревателя, получите ответ на каждый из них в письменной форме, а не в протоколах совещания.
Нет. Обязанность определяет, сколько тепла передается; поток и площадь поверхности определяют размер коробки. Принятие более высокого флюса снижает площадь поверхности и затраты на начальном этапе и обычно сокращает период между удалением кокса и заменой трубок.
Всякий раз, когда в процессе процесса может откладываться материал на стенках трубы, например, при вакуумной перегонке, коксовании и обработке остатков, или когда температура на выходе близка к пределу ползучести сплава. Чистые высокоскоростные потоки выдерживают более высокие пики.
Достаточно того, что обычный дисбаланс потока, смена горелки и умеренное изменение подачи не могут привести к тому, что температура металла трубки превысит расчетное значение. Для трубки из литого сплава запас, измеряемый десятками градусов, не является консервативным.
Профили флюса, расчеты скорости, документация по сплавам и сварке, протоколы проверок и план транспортировки проверены на соответствие реальным ограничениям на подъем и транспортировку.
Проектирование огневого обогревателя — это не один расчет, повторяемый в большем масштабе. Это цепочка решений, в которой термические, металлургические, механические и логистические решения должны согласовываться до начала производства, и где самый дешевый вариант для любого отдельного звена имеет тенденцию снова появляться позже в виде эксплуатационных затрат.
Если вы выбираете новый нагреватель, замену змеевика или модернизацию, отправьте нашей инженерной команде обязанности, сервис и маршрут транспортировки , и мы сообщим вам, какая ссылка, скорее всего, будет управлять вашим проектом.
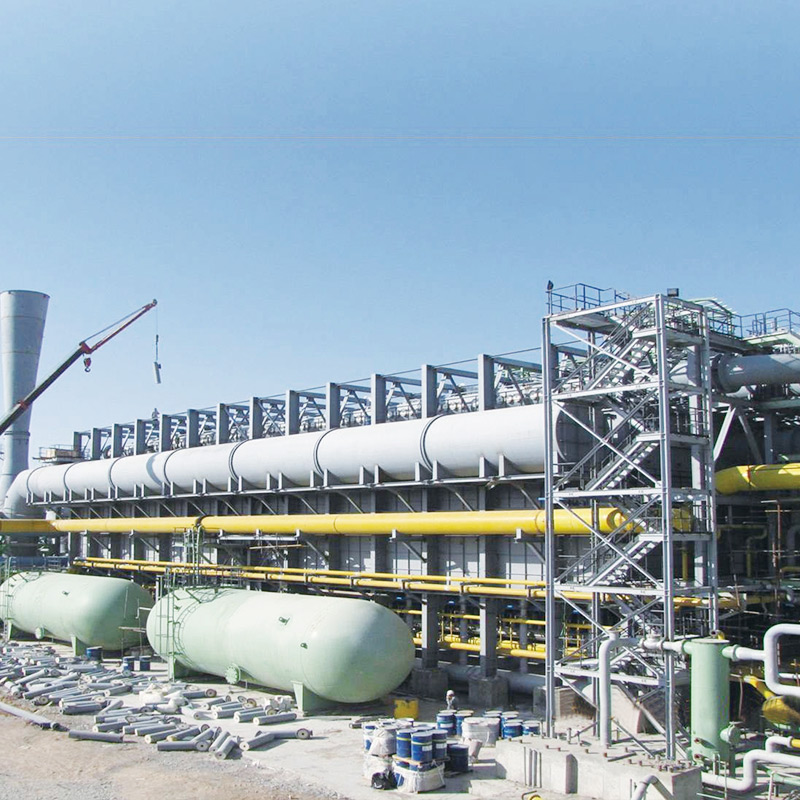
Печь DRI компании Tuopu — это индивидуальное решение, разработанное специально для сталелитейных заводов и обеспечивающее надежное и эффективное производство чугуна прямого восстановления (DRI). Наши ...
См. подробности
Печь играет важнейшую роль в поддержании высоких показателей конверсии, стабильного качества продукции и надежной долгосрочной работы на нефтехимических и химических перерабатывающих заводах. Благодар...
См. подробности
Нагреватель на угле с высоким содержанием серы от Tuopu Industry — это мощная промышленная нагревательная печь, специально разработанная для процессов с использованием угля с высоким содержанием серы ...
См. подробности
Наш риформер для производства водорода специально разработан для обеспечения точного и надежного нагрева процессов производства водорода на нефтеперерабатывающих и нефтехимических заводах. Он обеспечи...
См. подробности
Наш нагреватель для гидрокрекинга остатков предназначен для эффективного нагрева в процессах гидроочистки тяжелой нефти. Он обеспечивает точный контроль температуры, равномерный нагрев и высокую тепло...
См. подробности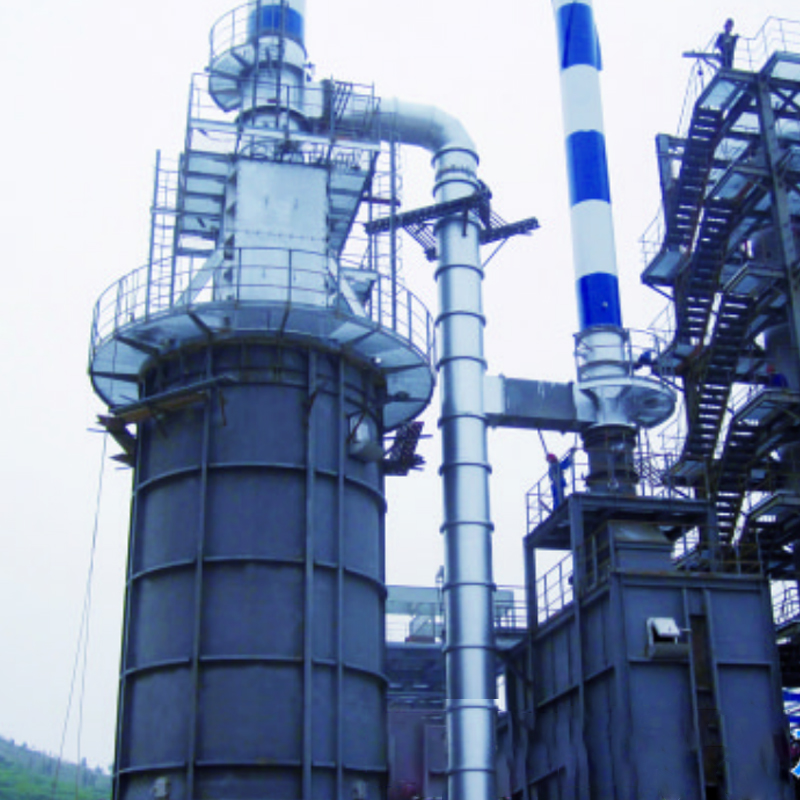
Наша печь для гидроочистки сырья спроектирована таким образом, чтобы обеспечить точный и стабильный нагрев сырья, поступающего в реакторы гидрирования. Обеспечивая равномерный предварительный нагрев и...
См. подробности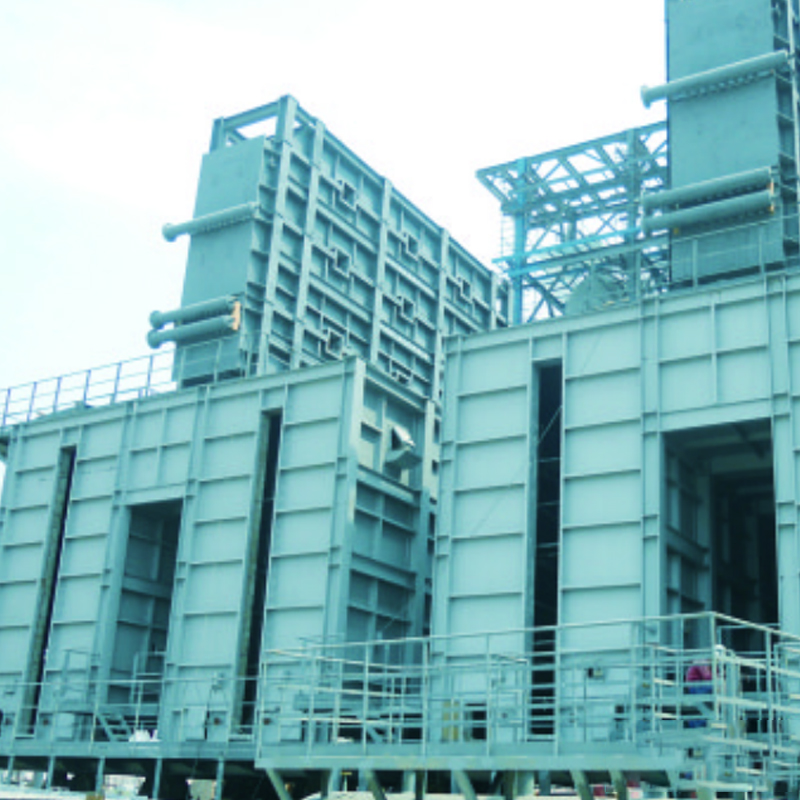
Наш нагреватель замедленного коксования специально разработан для эффективного нагрева тяжелых остатков в установках замедленного коксования. Обеспечивая точный, равномерный высокотемпературный нагрев...
См. подробности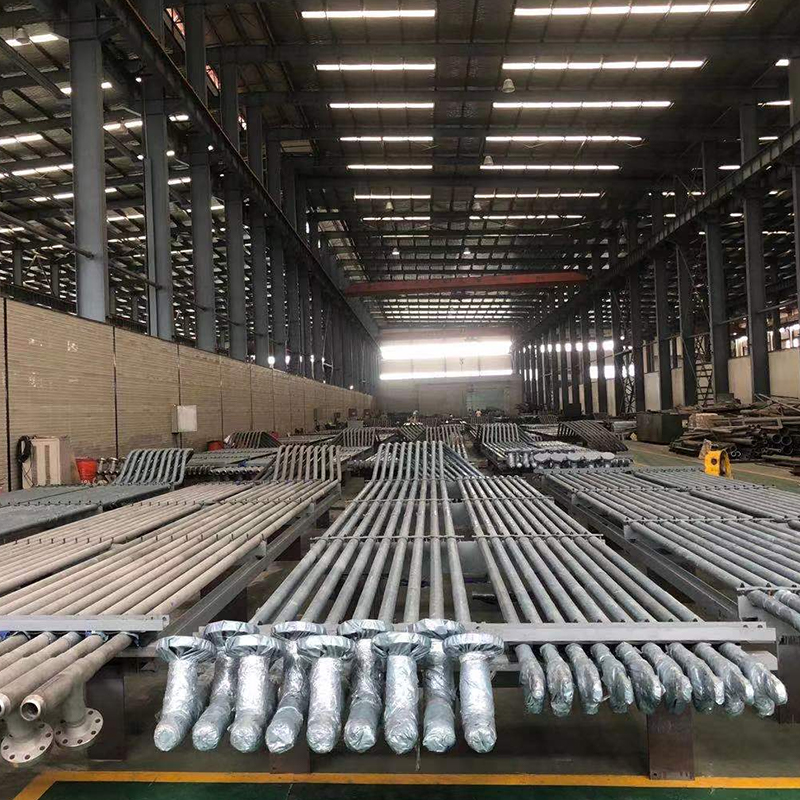
Серия трубок для крекинга разработана для высокотемпературных печей крекинга в нефтехимической промышленности и обеспечивает исключительную термическую стабильность, коррозионную стойкость и долгос...
См. подробности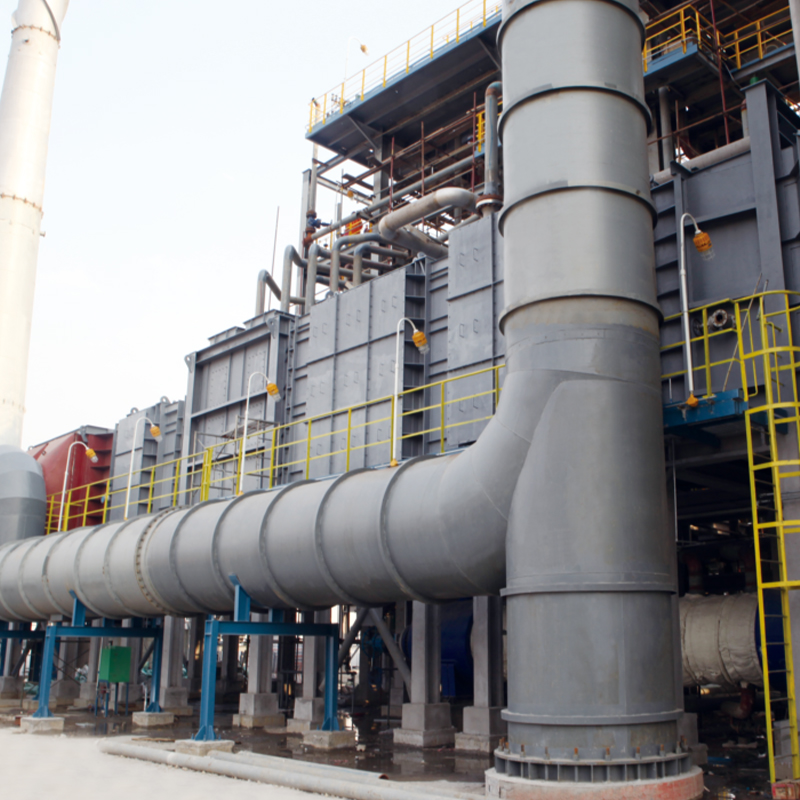
Серия аксессуаров для печей содержит основные компоненты, обеспечивающие безопасную, эффективную и надежную работу промышленных печей. От горелок и термопар до огнеупорных опор и дымоходных систем — н...
См. подробности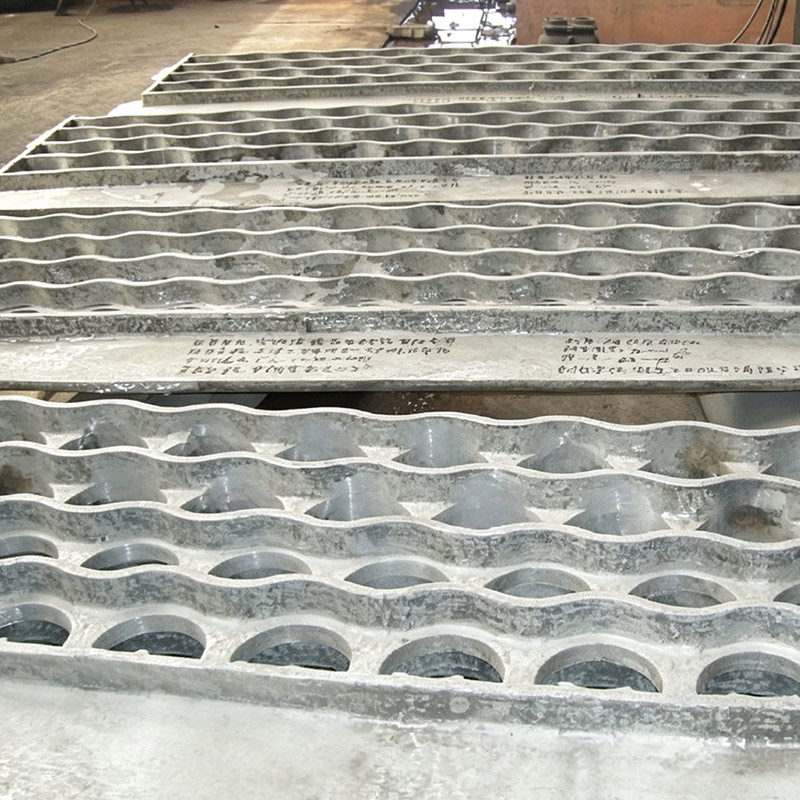
Литые трубные решетки обладают хорошей термостойкостью и структурной целостностью и широко используются в таких отраслях, как нефтехимия, производство удобрений и электростанции. Рекомендуется использ...
См. подробности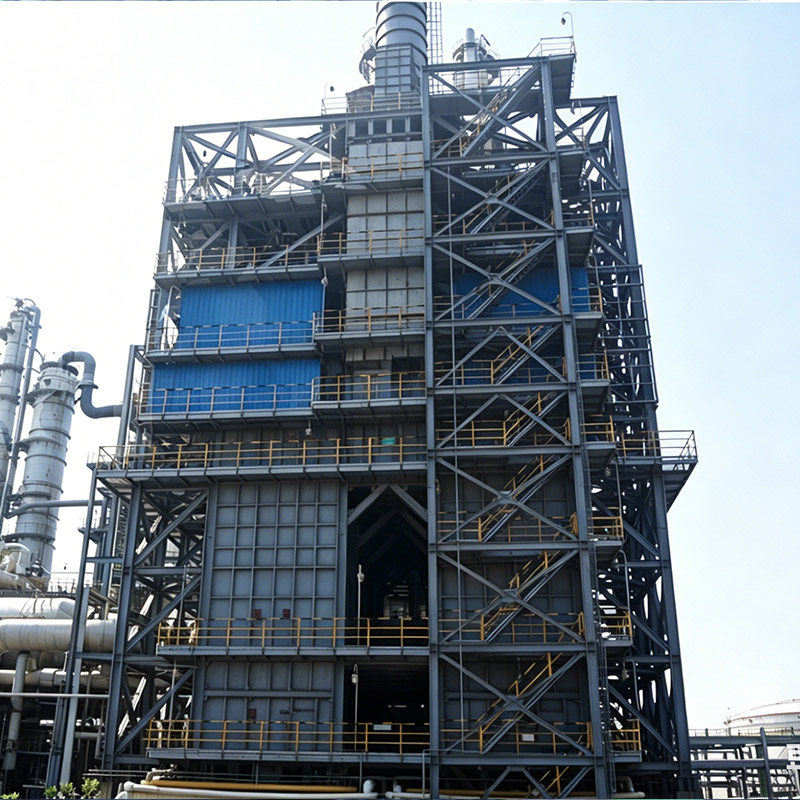
Пароперегреватели стирола являются важнейшими печными системами на установках дегидрирования этилбензола, которые нагревают пар до высоких температур, часто более 800°C, для стимулирования эндотермиче...
См. подробности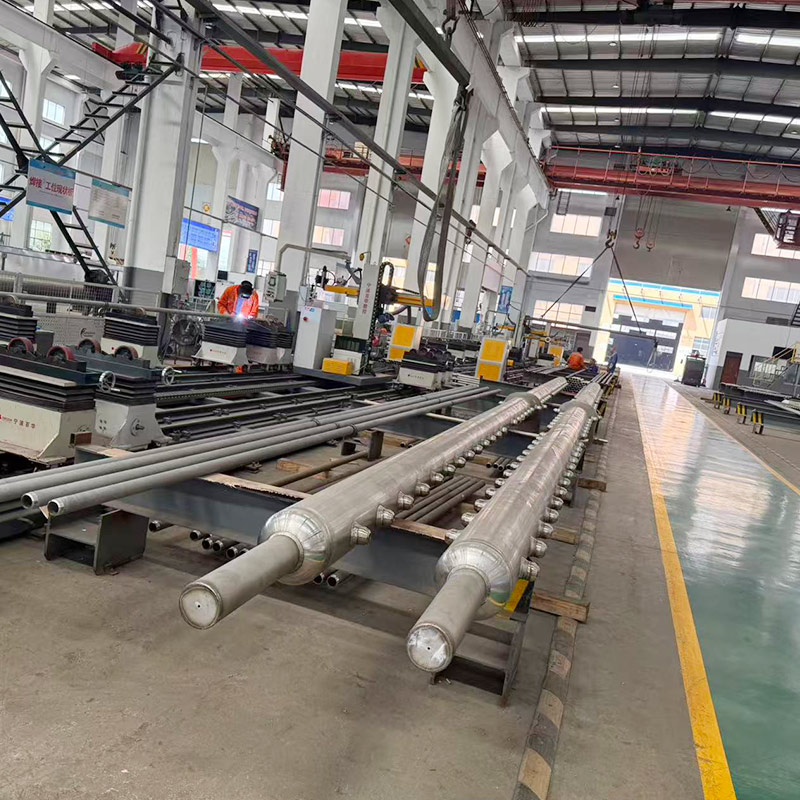
The выпускные коллекторы коллекторов высокотемпературный конвертированный газ (H₂+CO+CO ₂+CH ₄) из нескольких радиационных трубок с температурой до 700-900 °C, который должен выдерживать термические н...
См. подробностиТелефон
+86 189 5262 7611
+86-(0)523 8498 2299
Электронная почта
Адрес
Китай, провинция Цзянсу, город Цзинцзян, улица Фуян, дом 20
СМИ