 English
 русский
 فارسی
Печь крекинга этилена — высокопроизводительная промышленная печь, предназначенная для производства этилена путем пиролиза углеводородов. Печь обеспечивает точное и равномерное высокотемпературное тепл...
См. подробности Главная / Новости / Новости отрасли / Труба печи центробежного литья: процесс, марки, контроль и поиск поставщиков
2026-11-13
Контент
Реформатор или крекинг-нагреватель редко выходят из строя без предупреждения. Первым признаком часто является вздутие небольшого диаметра, обесцвеченная горячая точка или показания толщины стенки, выходящие за пределы допустимого предела. Центробежное литье является стандартным способом изготовления этих трубок, поскольку в результате получается плотный бесшовный цилиндр из жаростойкого сплава. Но сам по себе метод литья не гарантирует работоспособность. Готовая труба хороша только настолько, насколько хороша скорость вращения, практика заливки, контроль затвердевания, химический состав сплава и контроль за ней.
При настоящем центробежном литье расплавленный жаропрочный сплав заливают в стальную форму, вращающуюся вокруг горизонтальной оси. Центробежная сила удерживает металл у стенки формы, пока он затвердевает снаружи внутрь. Никакого центрального стержня не требуется, поэтому отверстие формируется естественным путем. Горизонтальные машины обычно используются для длинных печных труб; вертикальные машины используются для более коротких колец и специальных форм.
В результате получается бесшовная труба с плотной внешней зоной, меньшим количеством газовых пор, чем при статическом литье, и стенкой, которая может быть обработана до конечных размеров. Для эксплуатации огневых нагревателей это имеет значение, поскольку трубы работают в условиях ползучести, термоциклирования, окисления и науглероживания. Прочный внешний диаметр поддерживает сдерживание давления; чистое отверстие способствует потоку, загрузке катализатора или удалению кокса.
Ограничение не менее важно: центробежное литье может привести к более шероховатой внутренней поверхности, эксцентричным стенкам, горячим разрывам и столбчатым структурам зерен. Эти риски контролируются спецификациями и проверками, а не только названием процесса.
Покупатель печных труб не может судить о качестве отливки только по сертификату. Заказ на поставку должен связать переменные литейного производства с измеримыми приемочными требованиями.
| Контрольная точка | Почему это важно | Распространенная ошибка, если ее пропустить |
|---|---|---|
| Скорость и выравнивание пресс-формы | Прижимает металл к стенке формы и поддерживает концентрическую толщину стенки. | Овальность, эксцентриковое отверстие, притиры, следы вибрации |
| Температура и скорость заливки | Баланс заполняемости за счет подачи с усадкой и контроля зерна. | Холодные закрытия, усадочная пористость, перегрев крупного зерна |
| Покрытие формы и предварительный нагрев | Контролирует отвод тепла и состояние поверхности | Неровное отверстие, отслаивание покрытия, локальное прилипание. |
| Охлаждение и выпрямление | Ограничивает термическое напряжение и позволяет трубке соответствовать размерным ограничениям. | Горячие разрывы, остаточное напряжение, изгиб, плохая подготовка сварного шва. |
Для труб риформинга диаметр отверстия и толщина стенок имеют решающее значение, поскольку от них зависят загрузка катализатора и теплообмен. При растрескивании катушек овальность и качество изгиба влияют на посадку и срок службы.
Названия классов — это сокращения, а не полная спецификация. К распространенным семействам труб для центробежно-литых печей относятся:
В заказе следует указать точный диапазон содержания углерода, баланс ниобия и титана, пределы включения и требования к твердости. Общей маркировки «HP» недостаточно, если трубка будет работать с высоким потоком, паровым риформингом или циклической работой.
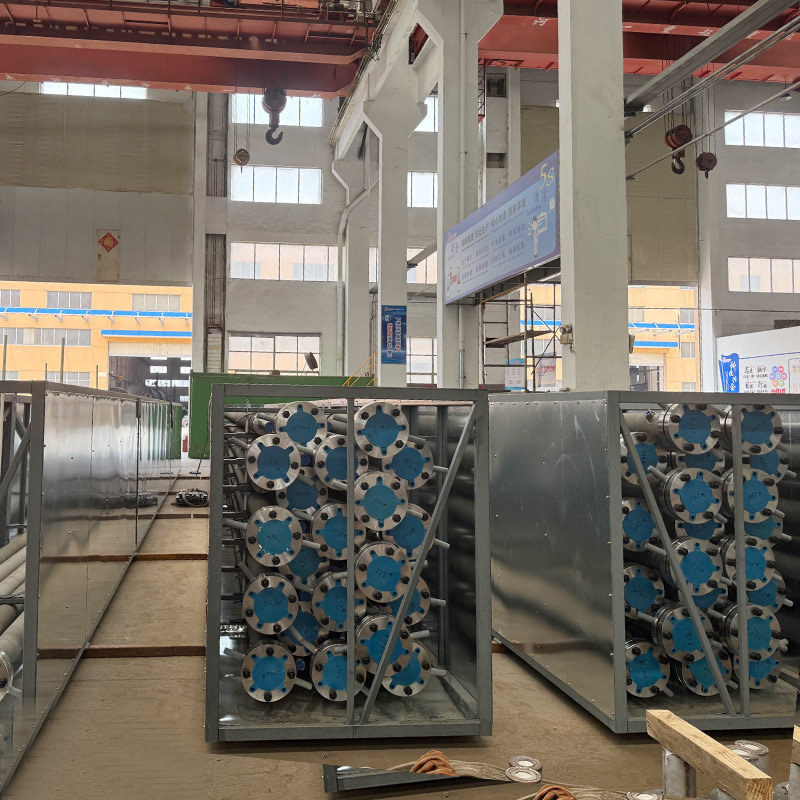 Изготовленные на заказ трубы риформинга для генерации водорода для высокотемпературных печей Специальные трубы риформинга для высокотемпературного водорода и каталитической обработки, с выбором сплава, конструкцией потока и допусками, подходящими для требовательных условий эксплуатации печи. Посмотреть продукт →
Инспекция должна быть основана на оценке риска и не ограничиваться окончательной визуальной проверкой. Типичные проблемы включают в себя:
Практический план проверки включает проверку размеров, визуальный осмотр и проверку бороскопом, положительную идентификацию материала, испытание на твердость, а также ультразвуковое или радиографическое исследование, если этого требуют спецификации. Для критических труб риформинга и крекинга могут быть добавлены металлографические проверки, а также испытания на изгиб или сплющивание.
Начните с рабочей области, а затем преобразуйте ее в производственную спецификацию. Если трубка будет сгибаться на месте, свариваться или устанавливаться с фиксатором, просмотрите меры предосторожности при использовании радиационных трубок на ранней стадии проектирования.
Для риформинга и крекинга наиболее полезной спецификацией является та, которая связывает воедино правила сплава, размеров, проверки и ремонта. Это снижает вероятность принятия трубки, соответствующей наименованию класса, но не соответствующему пошлине.
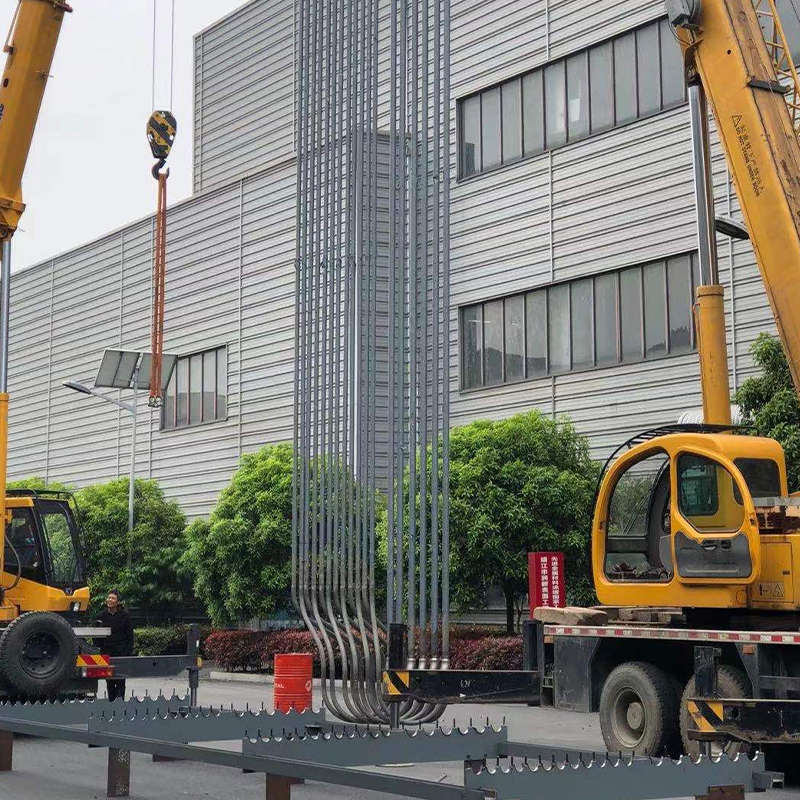 Крекинг-трубы по индивидуальному заказу для печей этилена и пропилена Серия крекинговых труб для высокотемпературных углеводородных печей, сочетающая жаростойкие сплавы, стойкость к коксованию и нестандартные размеры для нефтехимического крекинга. Посмотреть продукт →
Компания Tuopu Industrial (Jiangsu) Co., Ltd. занимается проектированием нагревателей EPC и собственным производством термостойких труб и змеевиков для клиентов нефтехимической, углехимической и нефтеперерабатывающей промышленности. В его профиле указан статус поставщика первого уровня в Sinopec, CNPC и CNOOC, а также статус квалифицированного поставщика в Sinochem.
Производственная база включает в себя участок тяжелого машиностроения площадью 40 000 м², центр тяжелого оборудования площадью 20 000 м², подъемник грузоподъемностью 150 тонн, лазерную резку, автоматическую сварку и причал для перевозки роликов примерно в 200 метрах. Эта комбинация имеет значение, когда поставка труб, монтаж нагревателей и экспортная логистика имеют один график.
Если вы сравниваете варианты труб для печей центробежного литья, обсудить спецификацию трубки С командой инженеров и перед выпуском подтвердите сплав, план проверки и маршрут доставки.
Для бесшовных цилиндрических труб центробежное литье обычно дает более плотную внешнюю стенку и меньшее количество газовых дефектов, чем статическое литье. Преимущество зависит от контроля и проверки литейного производства.
Распространенными проблемами являются эксцентричное отверстие и локальное утончение стенок. И то, и другое следует контролировать путем выравнивания формы, практики заливки и проверки размеров.
Да, но сварка требует квалифицированной процедуры, подходящего наполнителя, предварительного нагрева или контроля после сварки, если указано, а также внимания к химическому составу литого сплава.
Выбор основывайте на расчетной температуре металла, степени науглероживания, термоциклировании, расчетном сроке службы и технических требованиях владельца. Само по себе название класса не является достаточным основанием.
Надежная спецификация покупки — это не само по себе название сплава. Это сплав плюс маршрут литья, допуски на размеры, метод контроля, правила ремонта, документация и защита доставки. Когда эти моменты ясны, труба печи центробежного литья имеет гораздо больше шансов прослужить расчетный срок службы в установках риформинга, крекинга или эксплуатации нагревателей с обжигом.
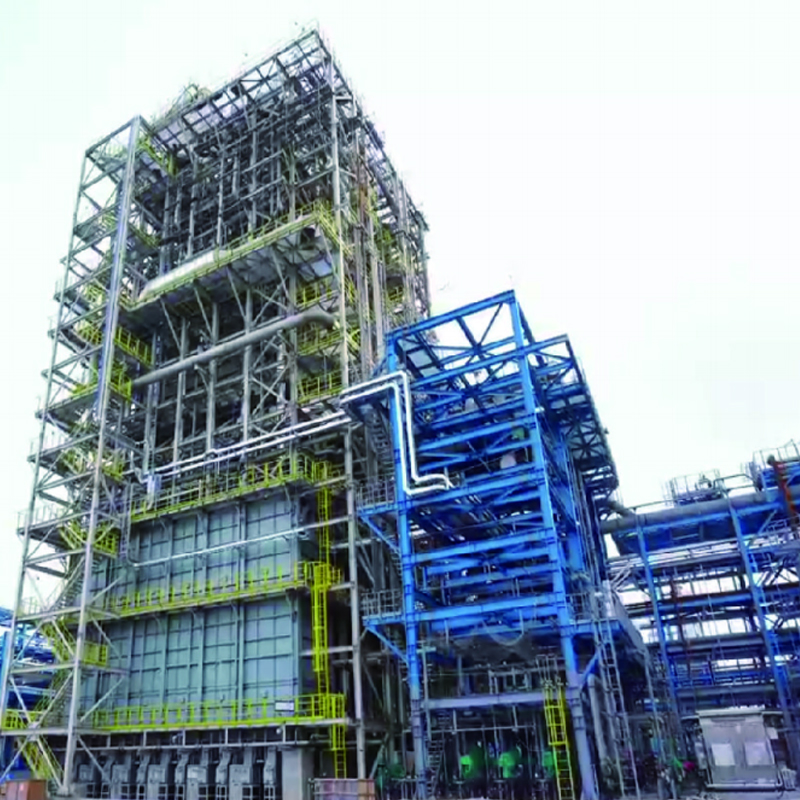
Печь крекинга этилена — высокопроизводительная промышленная печь, предназначенная для производства этилена путем пиролиза углеводородов. Печь обеспечивает точное и равномерное высокотемпературное тепл...
См. подробности
Нагреватель на стироле от Tuopu Industry — это высокоэффективный промышленный технологический нагреватель, разработанный для установок по производству и переработке мономера стирола (СМ). Печь обеспеч...
См. подробности
Печь дегидрирования пропана (печь PDH) специально разработана для обеспечения стабильного высокотемпературного нагрева в процессах дегидрирования пропана на нефтехимических заводах. Печь обеспечивает ...
См. подробности
Нагреватель, работающий на активаторе, предназначен для обеспечения стабильного и контролируемого тепла для систем подготовки, активации и обработки химических активаторов. Обеспечивая равномерное рас...
См. подробности
Наша печь для гидроочистки сырья спроектирована таким образом, чтобы обеспечить точный и стабильный нагрев сырья, поступающего в реакторы гидрирования. Обеспечивая равномерный предварительный нагрев и...
См. подробности
Наш обогреватель для гидроочистки дизельного топлива специально разработан для высокоэффективного нагрева в процессах гидроочистки дизельного топлива. Он обеспечивает точный контроль температуры и рав...
См. подробности
Наш нагреватель для установки висбрекинга предназначен для эффективного нагрева тяжелого углеводородного сырья в процессах снижения вязкости и крекинга. Обеспечивая равномерный высокотемпературный наг...
См. подробности
Наш огневой нагреватель для риформинга "четыре в одном" - это высокоэффективное передовое решение для отопления, предназначенное для современных операций по переработке нефти и химической переработке....
См. подробности
Модуль конвекционной секции и модуль лучистой секции предназначены для оптимизации теплопередачи и энергоэффективности в промышленных печах. Объединяя передовые технологии конвекции и излучения, эти м...
См. подробности
Серия аксессуаров для печей содержит основные компоненты, обеспечивающие безопасную, эффективную и надежную работу промышленных печей. От горелок и термопар до огнеупорных опор и дымоходных систем — н...
См. подробности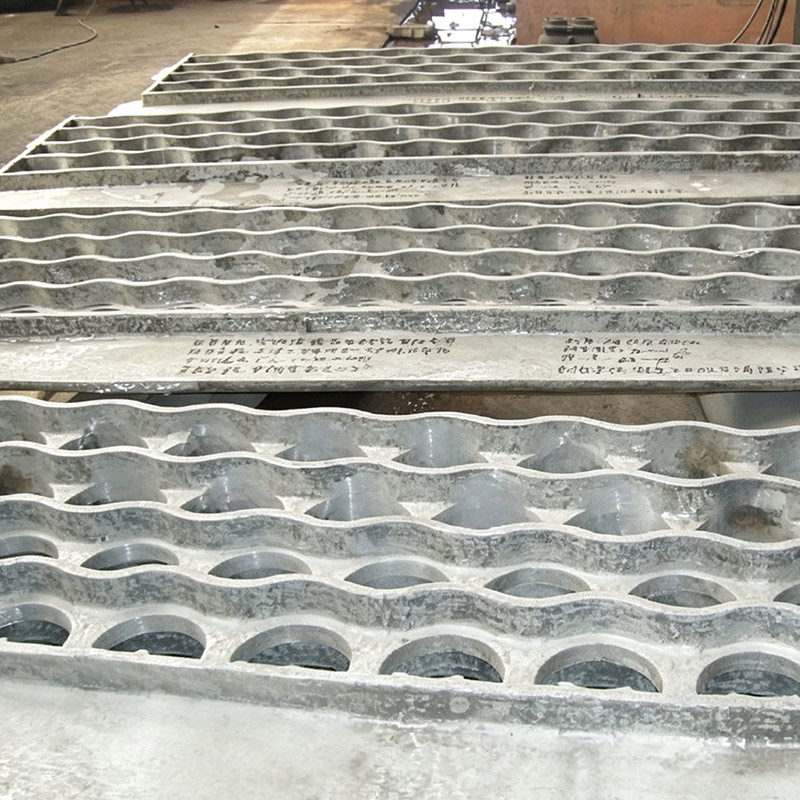
Литые трубные решетки обладают хорошей термостойкостью и структурной целостностью и широко используются в таких отраслях, как нефтехимия, производство удобрений и электростанции. Рекомендуется использ...
См. подробности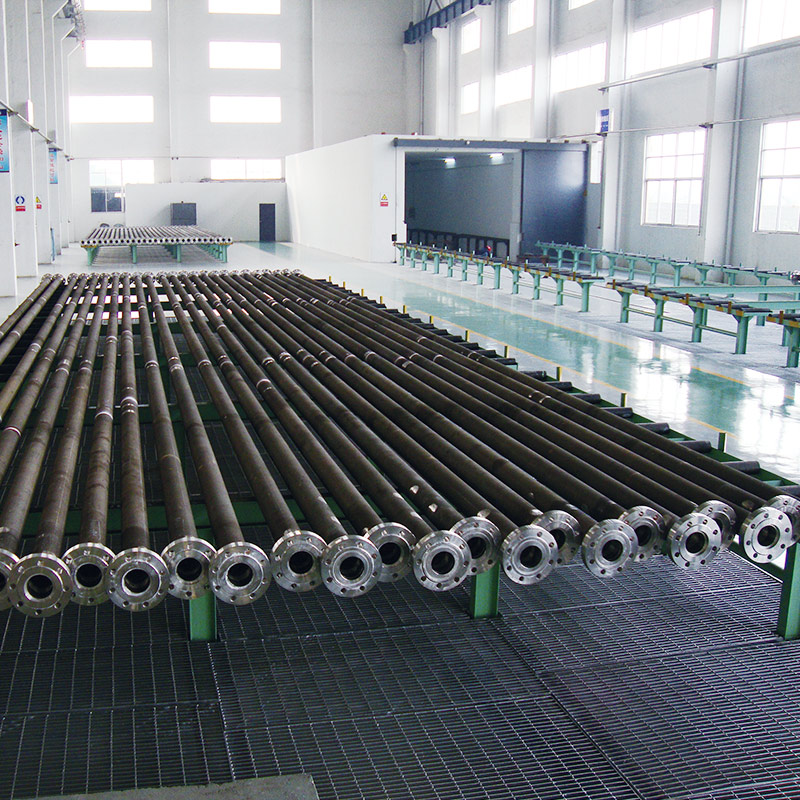
Трубка риформера Tuopu предназначена для высокотемпературных химических реакций в промышленных печах, обеспечивая эффективную теплопередачу, структурную целостность и долгосрочную эксплуатационную ...
См. подробностиТелефон
+86 189 5262 7611
+86-(0)523 8498 2299
Электронная почта
Адрес
Китай, провинция Цзянсу, город Цзинцзян, улица Фуян, дом 20
СМИ