 English
 русский
 فارسی
Серия труб для печей DRI компании Tuopu специально разработана для печей с прямым восстановлением чугуна (DRI), обеспечивая превосходную термостойкость, механическую прочность и долгосрочную стабильно...
См. подробности Главная / Новости / Новости отрасли / Трубки риформинга для получения водорода: материалы, срок службы и руководство по выбору
2026-08-14
Контент
Водородная установка производительностью 60 000 Нм³/ч обычно содержит от 80 до 120 труб риформинга, работающих при температуре стенок около 900°С. Если одна трубка выходит из строя, печь обычно необходимо остановить, выгрузить катализатор и заменить поврежденный элемент перед возобновлением производства. На практике одна неисправная лампа может стоить больше, чем стоимость самой лампы, с большим отрывом. Вот почему инженеры рассматривают спецификацию труб реформинга, проверку материалов и выбор поставщика как важнейшие задачи, а не рутинные закупки.
В этом руководстве рассказывается, как работает трубка риформера для получения водорода, какие сплавы преобладают, почему центробежное литье является предпочтительным методом производства, почему трубки выходят из строя и что следует проверить перед размещением заказа.
Трубка риформинга для получения водорода представляет собой вертикальный сосуд под давлением, заполненный катализатором, установленный в радиационной секции парового риформинга метана. Пар и природный газ поступают сверху, вступают в реакцию, проходя вниз через катализатор, и покидают нижнюю часть в виде синтез-газа, богатого водородом. Основная реакция эндотермическая: метан реагирует с водяным паром с образованием оксида углерода и трех молей водорода.
Три условия определяют инженерную задачу: реакция поглощает тепло, поэтому стенка трубы должна проводить высокие тепловые потоки в слой катализатора; процесс протекает под давлением, обычно от 1,5 до 3,5 МПа; а температура металла труб достигает 850–950°С, с кратковременными подъемами выше 1000°С во время сбоев.
Объедините внутреннее давление с температурой металла около тысячи градусов, и трубка станет компонентом с ограниченной ползучестью. Его расчетный срок службы определяется медленной, зависящей от времени деформацией сплава, а не запасами коррозии. Именно поэтому выбор сплава и качество литья определяют, сколько времени сможет проработать печь между капитальными ремонтами. Что касается логики процесса на уровне завода, в статье о назначении парового риформера объясняется, как риформер вписывается в водородную установку.
Что касается аппаратного обеспечения, такой поставщик, как Tuopu Industry, поставляет комплексные реформинговые установки для получения водорода в котором массив излучающих трубок, расположение горелок и выпускные коллекторы спроектированы как одна интегрированная система.
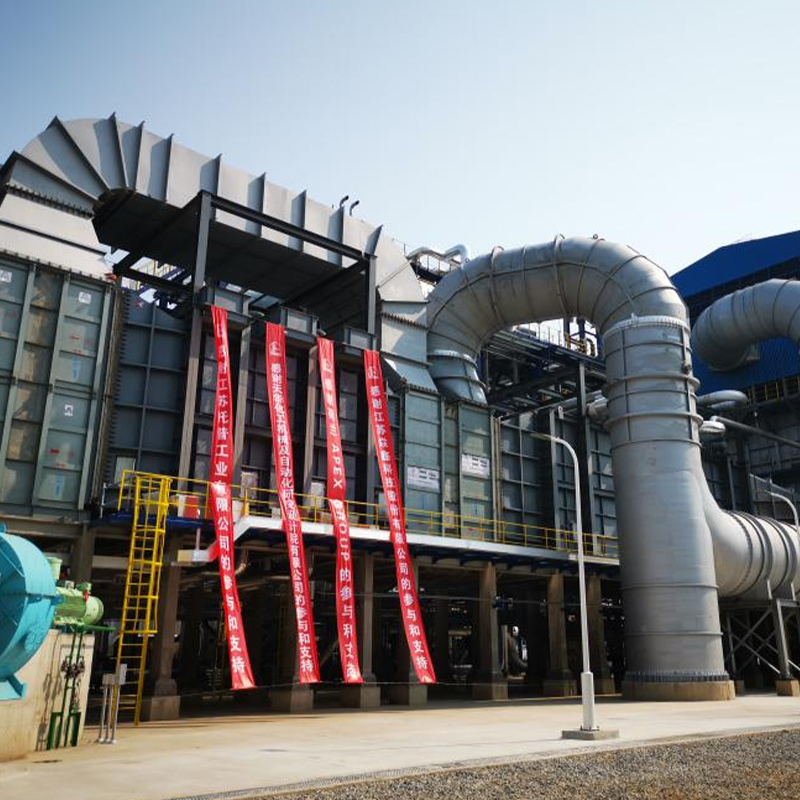 Китайский производитель риформинга для производства водорода, завод по индивидуальному заказу - Tuopu Industry Являясь ведущим китайским производителем и заводом по производству установок для риформинга водорода, компания Tuopu Industry поставляет установки для риформинга водорода для мировой промышленности. Просмотреть продукт →
Трубы риформинга изготовлены из жаропрочной нержавеющей стали, отлитой центробежным способом. Старая марка НК40 (25Cr-20Ni) была в значительной степени заменена HP40Nb (25Cr-35Ni с ниобием) и более новыми микролегированными марками типа СУ 600. Ниобий образует мелкие стабильные карбиды в аустенитной матрице, что замедляет деформацию ползучести при высоких температурах.
Сопротивление ползучести является наиболее влиятельным свойством конструкции. При температуре стенки выше 800°C даже сплавы премиум-класса медленно удлиняются. Проектировщики используют данные о разрушении при ползучести, чтобы установить толщину стенки таким образом, чтобы среднее кольцевое напряжение оставалось ниже допустимого уровня в течение расчетного срока службы 100 000 часов, то есть примерно 11,4 года. Превышение расчетной температуры всего на 15–20°C может сократить оставшийся срок службы вдвое.
| Недвижимость | НК40 | HP40Nb | микролегированные типа СУ 600 |
|---|---|---|---|
| Номинальный состав | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb плюс микродобавки |
| Типовой эксплуатационный потолок из трубчатых металлических | около 900°С | около 950°С | около 1000°С |
| Предел прочности при ползучести 100 000 ч при 950°C | самый низкий из трех | промежуточный | самый высокий |
| Устойчивость к науглероживанию | хорошо | лучше | лучший |
| Общие приложения | старые заводы, маломощные запасные части | стандартные преобразователи водорода | высокоэффективные и высокотемпературные агрегаты |
Выбирайте марку, основываясь на расчетной температуре, составе сырья и ожидаемых тепловых циклах, а не только на цене. Микролегированный сплав изначально стоит дороже, но обеспечивает более тонкую стенку, более длительный расчетный срок службы или и то, и другое.
Трубы риформинга производятся методом центробежного литья, а не статического литья, поскольку этот процесс обеспечивает структуру, необходимую для работы. Расплавленный сплав заливают во вращающуюся стальную форму; центробежная сила равномерно распределяет металл и создает плотную трубку с мелкой столбчатой структурой зерен, ориентированной перпендикулярно оси, что обеспечивает наилучшее сопротивление ползучести.
Хорошо выполненное центробежное литье обеспечивает однородную толщину стенок, высокую плотность без усадочных полостей, столбчатые зерна, устойчивые к ползучести и термической усталости, а также чистое внутреннее отверстие, готовое для загрузки катализатора.
Не думайте, что все трубки реформинга одинаковы. Разница проявляется в контроле состава, подготовке пресс-форм, термообработке и программе контроля. Подтвердите химический анализ, результаты растяжения при комнатной и повышенной температуре, измерения твердости вдоль трубки, а также отчеты рентгенографии или ультразвука. Эти документы являются единственным свидетельством того, что трубка будет вести себя так, как предполагает конструкция.
Приблизительная прочность на разрыв при ползучести 100 000 часов при 950°C.
Относительная шкала для типа SU 600 установлена на 100. Точные значения зависят от термообработки, толщины стенки и уровня напряжения.
Туопу Индастри производит трубы реформинга собственного производства методом центробежного литья , поэтому каждая труба покидает завод с сертификатами расплава, отчетами о механических испытаниях и записями размеров, привязанными к одной и той же плавке.
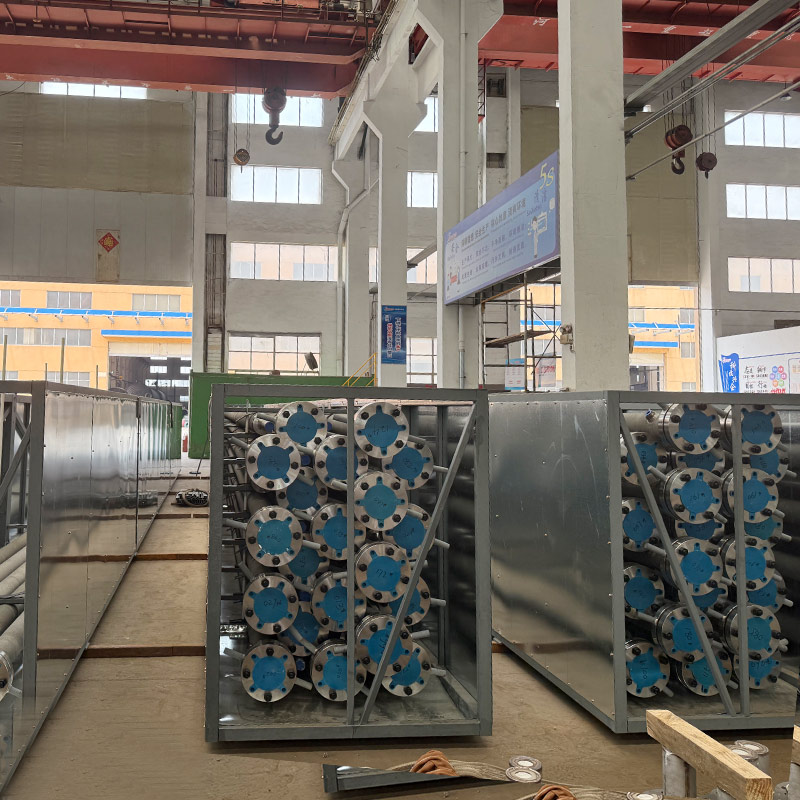 Китай Производитель труб риформинга для производства водорода, завод Tuopu Industry — китайский производитель труб для реформинга для получения водорода. Мы поставляем высококачественные каталитические трубки и реакционные трубки напрямую... Просмотреть продукт →
Большинство неисправностей трубок реформинга можно разделить на пять категорий:
Типичное распределение механизмов отказа труб реформинга
Проценты представляют собой ориентировочные значения, основанные на опыте операторов водородных установок; фактические доли варьируются в зависимости от возраста печи и стиля работы.
Практический вывод состоит в том, что контроль температуры является самым сильным рычагом. Инфракрасное картографирование температуры стен выявляет горячие полосы на ранней стадии, пока действия еще возможны. Длительный срок службы трубок означает соблюдение расчетной температуры, ограничение скорости нагрева и охлаждения, поддержание юстировки горелок и замену катализатора до того, как он ухудшится.
Покупка труб риформера не является товарной сделкой. Если металлургия неправильная или документация неполная, проблема зачастую проявляется только в эксплуатации. Перед заказом проработайте этот контрольный список:
Та же дисциплина применяется при покупке всей печи. Поставщик, обладающий собственным опытом в области металлургии нагревателей и труб, снижает риск сопряжения. В качестве рекомендаций по остальной части печи в статье «Выбор огневого нагревателя и инженерное применение» рассматриваются тепловой КПД, расположение горелок и стратегия использования материалов в нефтехимическом обслуживании.
Излучающие трубы привлекают большую часть внимания, но от 30 до 40% подаваемого топлива покидает радиационную секцию в виде горячих дымовых газов. Конвекционная секция рекуперирует часть этого тепла для предварительного нагрева сырья, перегрева пара и теплого воздуха для горения. Снижение температуры дымовой трубы на каждые 25°C повышает общую эффективность печи примерно на один процентный пункт.
Модульная конвекционная секция изготавливается в заводских условиях, что сокращает работу на объекте и позволяет контролировать сварку и испытания. Материалы труб выбираются с учетом умеренных температур металла, но при этом требуется стойкость к коррозии дымовых газов. Туопу Индустрия предлагает модули конвекционных секций соответствует корпусу печи, что упрощает закупку и установку на месте.
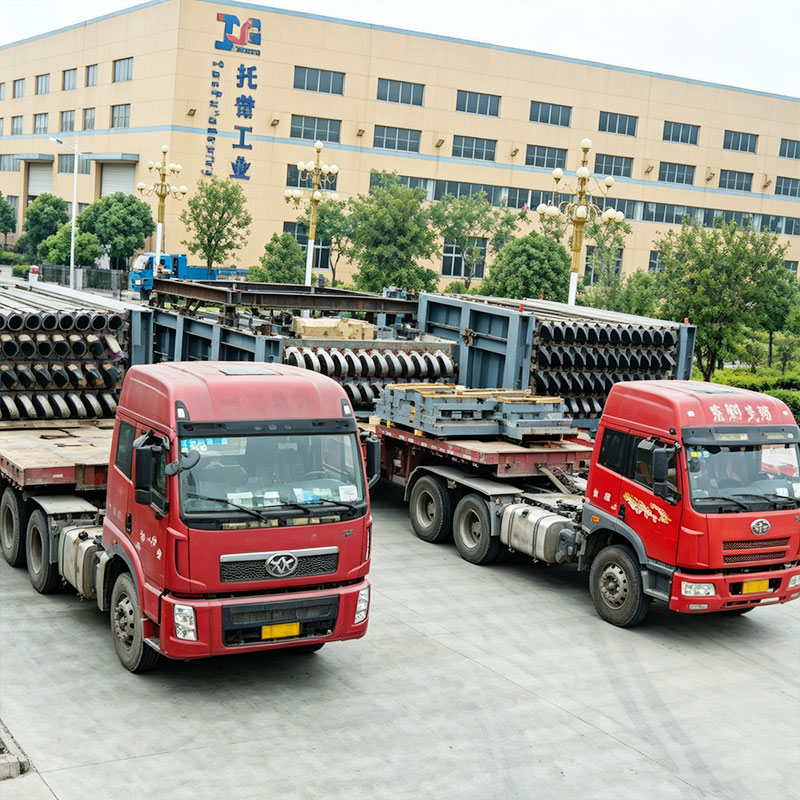 Китайский производитель модулей конвекционных секций, завод Tuopu Industry — китайский производитель и завод модулей конвекционных секций, поставляющий сверхмощные модульные конвекционные секции печей... Просмотреть продукт →
Эксплуатация определяет фактический срок службы трубки в большей степени, чем любой расчетный запас. Заводы с длинными трубчатыми кампаниями следуют одним и тем же основным принципам:
Относительная долговечность ползучести в зависимости от температуры металла трубы
Относительный масштаб основан на типичных опубликованных данных о разрушении при ползучести; точное соотношение зависит от сплава и уровня напряжения.
Расчетный срок службы обычно составляет 100 000 часов, что составляет около 11,4 года. Фактический срок службы может быть больше при тщательном регулировании температуры или короче, если в печи возникают хронические перегревы или частое циклическое переключение. Решающим фактором является накопленная история температуры металла, а не календарный возраст.
Трубка риформинга содержит катализатор и преобразует углеводороды и водяной пар в синтез-газ в ходе эндотермической реакции. Крекинговая трубка в печи для этилена не содержит катализатора и для крекинга углеводородов использует только лучистое тепло. Различные требования к обслуживанию требуют выбора различных сплавов и конструкций.
Незначительные сварные швы допускаются, но трубу с трещинами при ползучести нельзя сваривать на постоянной основе. Состаренный при сварке материал создает новые концентрации напряжений и может скрыть более глубокие повреждения. Стандартная практика — заменить поврежденную трубку и осмотреть остальную часть катушки.
Силу ползучести невозможно проверить визуально. Единственной гарантией расчетного срока службы является поддающийся проверке состав, данные механических испытаний и результаты неразрушающего контроля для каждой плавки. Сертификат, не соответствующий фактическому литью, может превратить 100 000-часовую конструкцию в гораздо более короткий срок службы.
Трубки риформинга для получения водорода работают на грани возможностей металлов. Основными решениями являются марка сплава, качество центробежного литья, расчетный запас и надежность поставщика. Сделайте эти четыре правильно, и печь будет стабильно работать в течение десяти или более лет. Пропустите этапы проверки, и вы поставите всю печь на компоненты, замена которых будет стоить дорого.
Команда инженеров Tuopu Industry может проанализировать условия вашего процесса и порекомендовать конфигурацию печи и марку труб, подходящие для вашего объекта. Свяжитесь с ними через страница контактов .
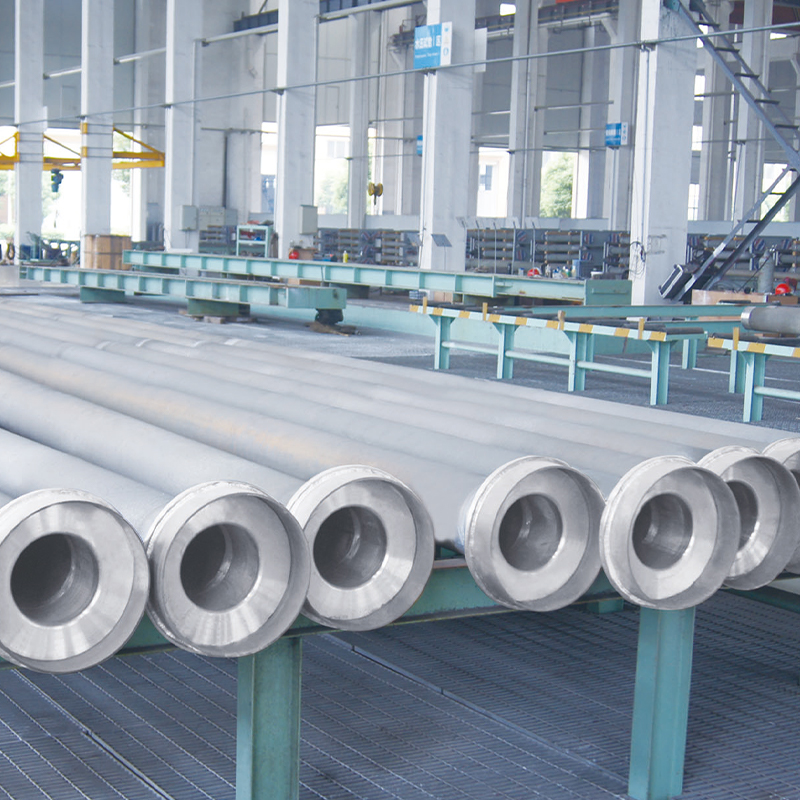
Серия труб для печей DRI компании Tuopu специально разработана для печей с прямым восстановлением чугуна (DRI), обеспечивая превосходную термостойкость, механическую прочность и долгосрочную стабильно...
См. подробности
Нагреватель, работающий на олефиновой конверсии, используется в различных процессах конверсии олефинов и обеспечивает надежную и равномерную подачу тепла, необходимую для стабильных химических реакций...
См. подробности
Печь играет важнейшую роль в поддержании высоких показателей конверсии, стабильного качества продукции и надежной долгосрочной работы на нефтехимических и химических перерабатывающих заводах. Благодар...
См. подробности
Наш огневой нагреватель для гидрокрекинга предназначен для высокопроизводительного нагрева в установках гидрокрекинга — важнейшего процесса современной нефтепереработки. Он обеспечивает точный контрол...
См. подробности
Наш обогреватель для гидроочистки дизельного топлива специально разработан для высокоэффективного нагрева в процессах гидроочистки дизельного топлива. Он обеспечивает точный контроль температуры и рав...
См. подробности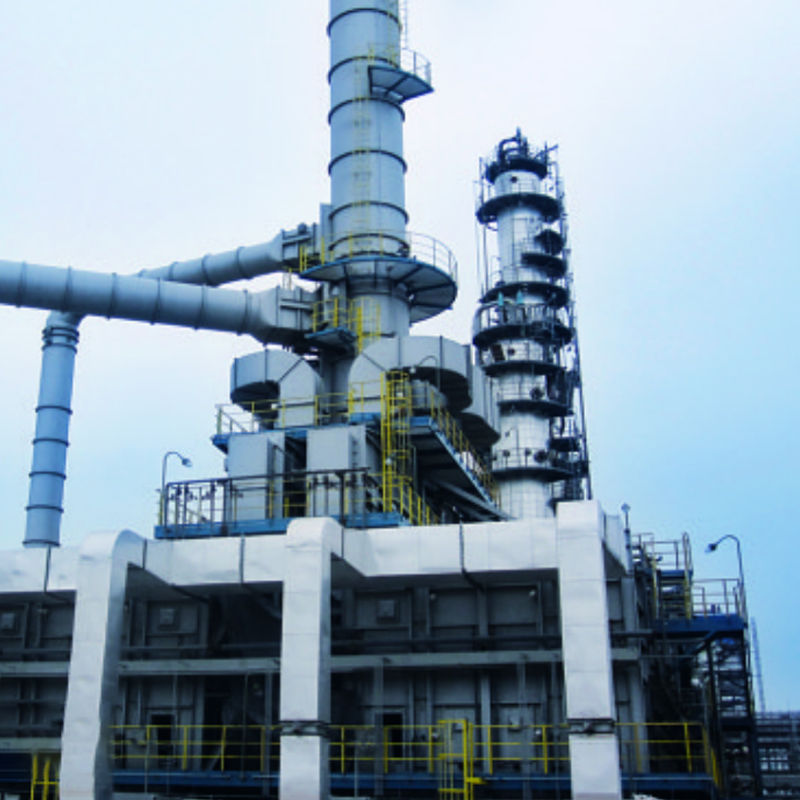
Наш нагреватель для установки висбрекинга предназначен для эффективного нагрева тяжелого углеводородного сырья в процессах снижения вязкости и крекинга. Обеспечивая равномерный высокотемпературный наг...
См. подробности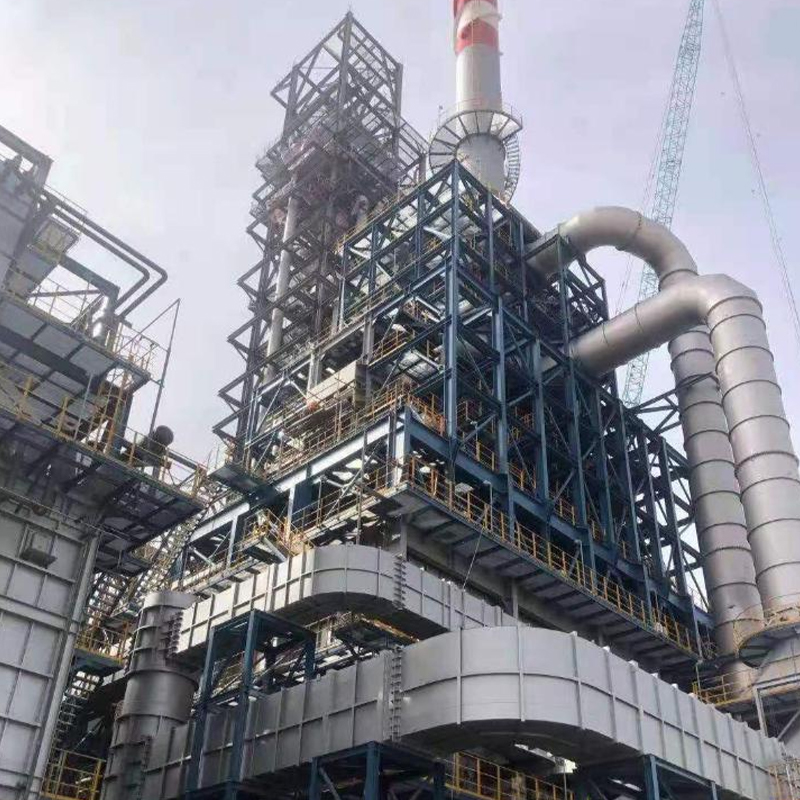
Наш огневой нагреватель для риформинга "четыре в одном" - это высокоэффективное передовое решение для отопления, предназначенное для современных операций по переработке нефти и химической переработке....
См. подробности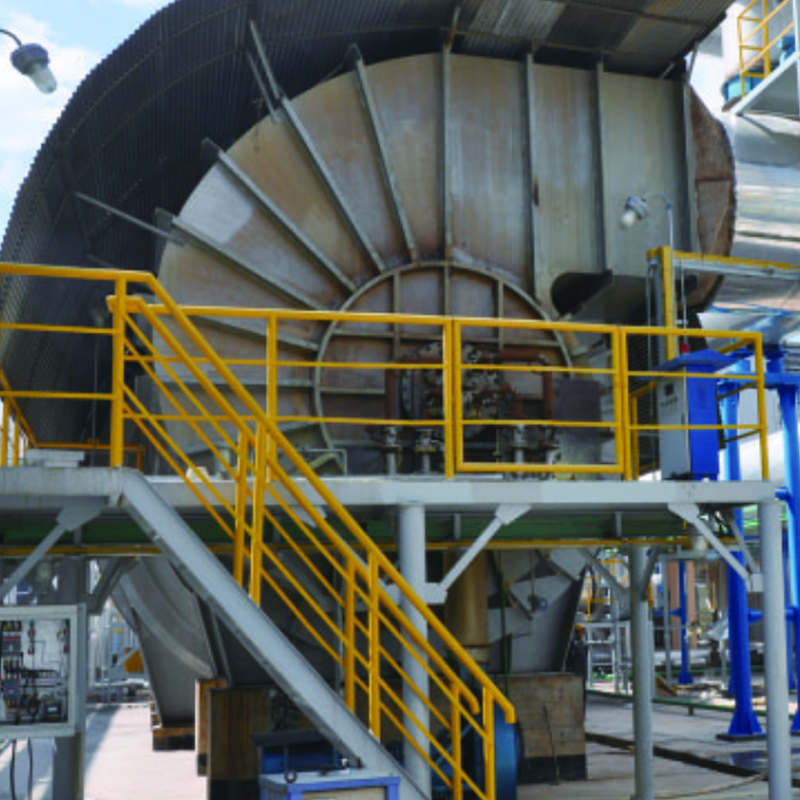
Наша печь для сжигания серы специально разработана для безопасного и эффективного сжигания серосодержащих побочных продуктов на нефтеперерабатывающих и химических заводах. Он обеспечивает равномерный ...
См. подробности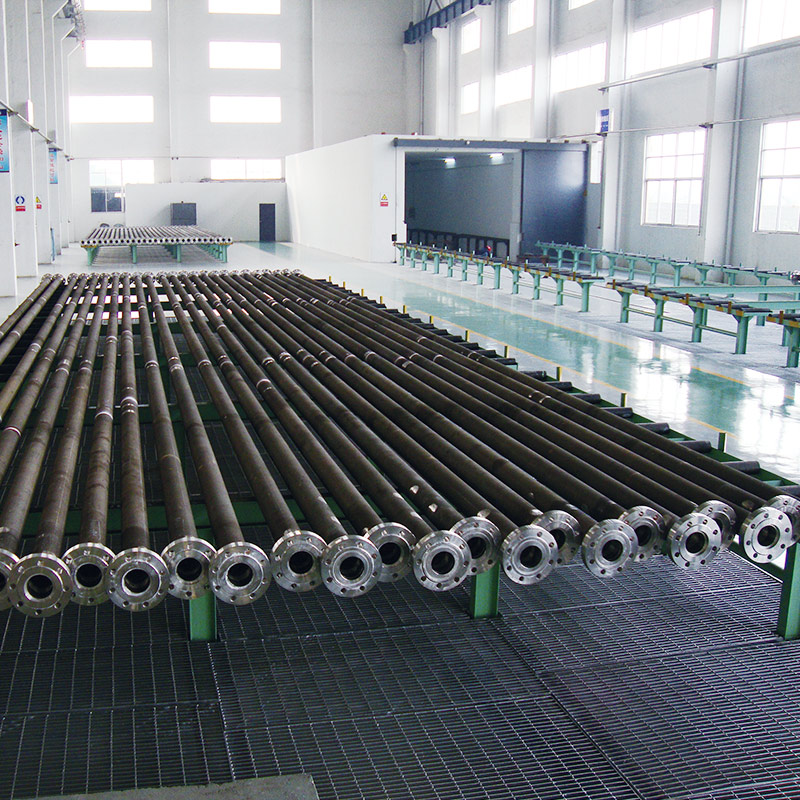
Труба-реформер Tuopu предназначена для высокотемпературных химических реакций в промышленных печах, обеспечивая эффективную теплопередачу, структурную целостность и долгосрочную эксплуатационную стаби...
См. подробности
Модуль конвекционной секции и модуль лучистой секции предназначены для оптимизации теплопередачи и энергоэффективности в промышленных печах. Объединяя передовые технологии конвекции и излучения, эти м...
См. подробности
Пароперегреватели стирола являются важнейшими печными системами на установках дегидрирования этилбензола, которые нагревают пар до высоких температур, часто более 800°C, для стимулирования эндотермиче...
См. подробности
Трубка риформера Tuopu предназначена для высокотемпературных химических реакций в промышленных печах, обеспечивая эффективную теплопередачу, структурную целостность и долгосрочную эксплуатационную ...
См. подробностиТелефон
+86 189 5262 7611
+86-(0)523 8498 2299
Электронная почта
Адрес
Китай, провинция Цзянсу, город Цзинцзян, улица Фуян, дом 20
СМИ