 English
 русский
 فارسی
Печь DRI компании Tuopu — это индивидуальное решение, разработанное специально для сталелитейных заводов и обеспечивающее надежное и эффективное производство чугуна прямого восстановления (DRI). Наши ...
См. подробности Главная / Новости / Новости отрасли / Печь крекинга этилена: конструкция, материалы труб и аспекты эксплуатации
2026-08-21
Контент
Представьте себе момент, когда на излучающем змеевике печи крекинга этилена в середине производственного цикла появляется горячая точка. Температура металла трубки начинает расти быстрее, чем во время предыдущего цикла, и команда технического обслуживания заказывает незапланированное отключение декодирования. На заводе по производству этилена мощностью один миллион тонн в год каждый потерянный производственный день может стереть значительную часть квартальной операционной прибыли. Вот почему печь для крекинга этилена , основная установка по конверсии всего этиленового комплекса, заслуживает такого же внимания при закупках, как и в повседневной работе.
Печь крекинга этилена, также называемая печью пиролиза или установкой парового крекинга, термически расщепляет углеводородное сырье, такое как нафта, этан, пропан и бутан, на этилен, пропилен, бутадиен и пиролизный бензин в присутствии разбавляющего пара. Хотя это и называется печью, реальная реакция происходит внутри излучающей катушки, где температура на выходе змеевика достигает 820–870 °C, а температура металла трубы часто превышает 1000 °C. Эти условия определяют как выход ценных олефинов, так и интервал между остановками декодирования, поэтому выбор конструкции печи оказывает прямое влияние на рентабельность установки.
Для EPC-подрядчиков и владельцев заводов практический вопрос покупки заключается не просто в том, может ли печь нагревать сырье. Вопрос в том, сможет ли выбранная конструкция выдержать металлургию, противостоять коксованию, поддерживать стабильный тепловой поток и поддерживать гарантированный срок службы в течение многих рабочих циклов. Полный печь для крекинга этилена supply package необходимо объединить геометрию змеевика, выбор горелки, площадь поверхности конвекционной секции и конструкцию системы охлаждения в одно последовательное решение, которое можно спроектировать, смонтировать и ввести в эксплуатацию в рамках графика проекта.
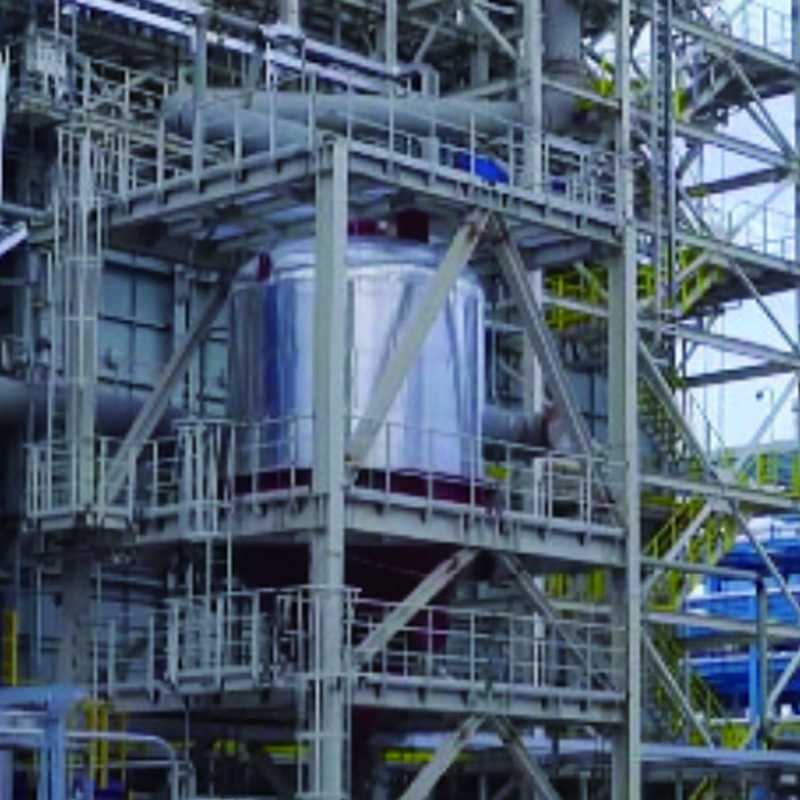 Китайский производитель печей для крекинга этилена, завод по индивидуальному заказу Tuopu Industry — китайский производитель печей для крекинга этилена и фабрика по индивидуальному заказу. Мы поставляем полномасштабные EPC для печей для крекинга этилена... Посмотреть продукт →
Реакция крекинга внутри радиантной катушки происходит по свободнорадикальному цепному механизму. Селективность по этилену улучшается, когда время пребывания короткое, парциальное давление углеводородов низкое, а температурный профиль приближается к максимуму только вблизи выхода змеевика. Современные печи работают со временем пребывания от 0,1 до 0,5 секунды, в зависимости от конфигурации змеевика, и используют соотношение пара к углеводороду примерно от 0,3 до 0,8 по весу для подавления коксования и ограничения повышения температуры металла труб.
В лучистой секции фактически происходит растрескивание. Сырье сначала поступает в конвекционную секцию, где оно предварительно нагревается и испаряется горячими дымовыми газами; Здесь также перегревается разбавляющий пар. После выхода из радиантного змеевика при температуре от 820 до 870 °C газ крекинга быстро охлаждается в теплообменнике линии передачи (TLE), чтобы остановить вторичные реакции и восстановить пар высокого давления, который обычно приводит в действие турбину компрессора крекированного газа. Таким образом, печь работает как интегрированная энергетическая система, а не как простой пламенный нагреватель, поэтому термический КПД и рекуперация тепла должны оцениваться одновременно с выходом процесса.
Промышленные крекинговые печи превратились в несколько хорошо известных семейств конфигураций змеевиков, каждое из которых оптимизировано для определенного диапазона сырья и степени тяжести крекинга. В таблице ниже приведены основные различия.
| Семейство конфигураций | Типичное время пребывания | Отличительная особенность | Предпочтительное сырье |
|---|---|---|---|
| Тип CBL | 0,2–0,5 с | Два сияющих перевала; устойчивое поведение декодирования | Нафта, газойль |
| Тип кратковременного проживания | 0,1–0,3 с | Вертикальные разъемные катушки; высокая степень растрескивания | Этан, пропан, нафта |
| Ультраселективный тип | Около 0,1 с | Компактная катушка; высокий выход пропилена | Нафта, керосин |
| Миллисекундный тип | Менее 0,1 с | Очень короткое проживание; очень высокая температура на выходе змеевика | Легкие корма, этан |
Практическая разница не ограничивается доходностью. Конфигурации с более коротким временем пребывания обычно требуют использования усовершенствованных трубных сплавов, способных выдерживать более высокие температуры на выходе, что увеличивает первоначальную стоимость оборудования, но может уменьшить отложение кокса и увеличить длину цикла. Оптимальный выбор зависит от состава сырья на заводе, ограничений последующей секции рекуперации и значения, которое оператор придает эксплуатационной готовности.
Излучающая катушка является наиболее важным с точки зрения безопасности компонентом печи. Большинство змеевиков изготавливают методом центробежного литья из аустенитных жаропрочных нержавеющих сталей. Классическая марка НК-40 (25Cr-20Ni) в современных печах высокой жесткости в значительной степени заменена модификациями HP-40 (25Cr-35Ni) и стабилизированными ниобием HP-40, которые обладают более высокой длительной прочностью и лучшей стойкостью к науглероживанию. Ориентировочная прочность на разрыв при ползучести в течение 100 000 часов при температуре 1000 °C составляет примерно 15–20 МПа для HK-40 по сравнению с 25–35 МПа для марок HP-40, модифицированных ниобием. Именно этот металлургический запас является причиной того, что практически во всех новых крекинговых печах используется высоколегированный материал.
Науглероживание остается доминирующим долгосрочным механизмом разложения. Углерод из технологического газа диффундирует в стенку трубы, осаждает карбиды хрома и делает металл более хрупким. Ползучесть, термическая усталость и окисление приводят к появлению трещин, которые в конечном итоге приводят к необходимости замены катушки. По этим причинам операторам и покупателям EPC нужен поставщик излучающих катушек, который контролирует химический состав сплавов, качество литья и процедуры сварки с документально подтвержденной отслеживаемостью. Поставщики со специальными продукты для крекинга труб и радиантных змеевиков обычно может предоставить положительные записи идентификации материала, отчеты о размерах и процедуры ремонта сварных швов, которые удовлетворяют инспекционный орган проекта.
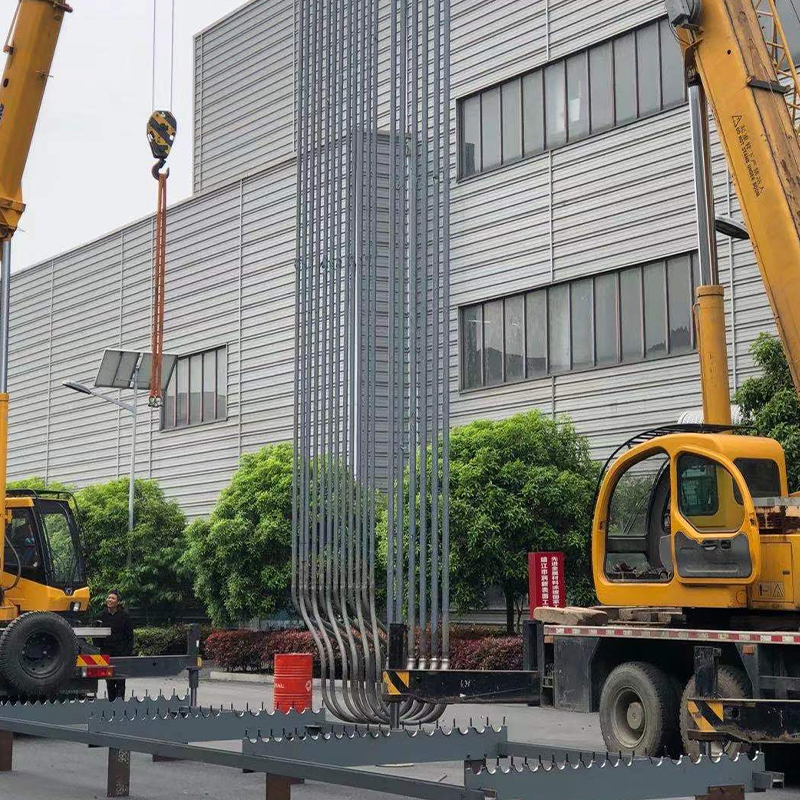 Китайский производитель излучающих змеевиков, завод крекинговых труб Tuopu Industry — китайский производитель излучающих змеевиков, поставляющий высокопроизводительные крекинговые трубки и коллекторы прямо с нашего завода. Высокий... Посмотреть продукт →
Тепловой поток является управляющей переменной как для селективности, так и для срока службы катушки. Средний тепловой поток лучистой секции обычно ограничивается от 50 до 80 кВт/м² для крекинга нафты, но локальные пики вблизи горелок и на входе в змеевик могут превышать среднее значение в два раза. На приведенной ниже диаграмме показан типичный цикл: по мере накопления кокса на стенках внутренней трубы эффективное термическое сопротивление увеличивается, поэтому температура металла трубы поднимается вверх, чтобы поддерживать ту же температуру на выходе технологического процесса.
Иллюстративное повышение температуры металла трубки во время рабочего цикла; проектный предел приводит к остановке декодирования.
При приближении температуры металла труб к предельно допустимому значению для выбранного сплава печь раскоксовывают паровоздушной смесью и возвращают в работу. Для более длительных пробегов требуется более устойчивый к ползучести сплав, более жесткий контроль соотношения топливо-воздух для выравнивания локального теплового потока или меньшая жесткость процесса. Недавние усовершенствования конструкции горелок и обработка поверхности змеевика также могут замедлить прилипание кокса и продлить время работы.
Печь крекинга этилена является одним из крупнейших потребителей энергии в нефтехимическом комплексе. Современные печи достигают общего теплового КПД от 92 до 94 процентов при более низкой теплотворной способности (LHV), когда конвекционная секция включает в себя рекуперацию тепла исходного сырья, предварительный нагрев воздуха для горения и TLE правильного размера. На кольцевой диаграмме ниже показано примерное распределение тепла топлива.
Ориентировочное распределение тепла топлива современной печи крекинга этилена на базе LHV.
Каждый процент предотвратимых потерь дымовых газов превращается в измеримые эксплуатационные расходы в течение двадцатилетнего срока службы печи. Наиболее экономически эффективным улучшением обычно является более глубокое модуль конвекционной секции с оребренными или шипованными трубами для рекуперации большего количества ощутимого тепла из дымовых газов. В сочетании с предварительным нагревом воздуха для горения за счет рекуперированного отходящего тепла это может снизить температуру дымовых газов на выходе примерно до 100–120 °C и повысить эффективность печи почти до 95 процентов.
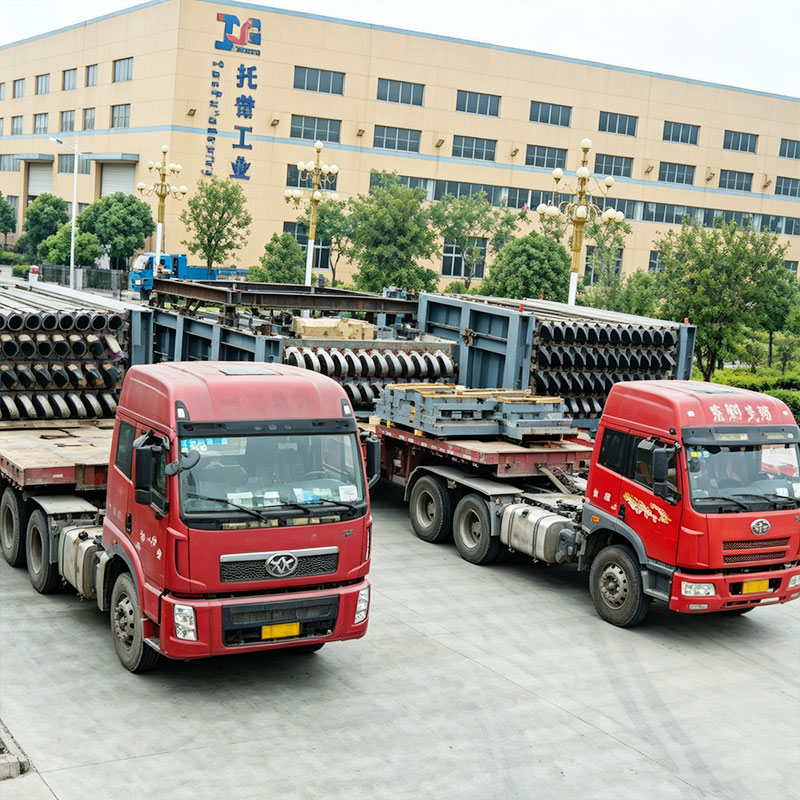 Китайский производитель модулей конвекционных секций, завод Tuopu Industry — китайский производитель и завод модулей конвекционных секций, поставляющий сверхмощные модульные конвекционные секции печей... Посмотреть продукт →
Поскольку крекинговая печь объединяет производительность процесса, металлургию и крупномасштабный монтаж на местах, решение о покупке никогда не должно основываться только на заявленной цене. Прежде чем отдать приказ, проверьте три практические области.
Tuopu Industry (Jiangsu) Co., Ltd. — поставщик, сочетающий в себе эти качества. Ее печное производство восходит к 1998 году, а производственная база включает в себя центр тяжелого оборудования площадью 40 000 м² грузоподъемностью 150 тонн, линии роботизированной сварки и специальный причал ро-ро для негабаритных нагревательных модулей. Компания является зарегистрированным поставщиком первого класса для Sinopec, CNPC и CNOOC и поставляет печи для крекинга этилена на условиях EPC. Если вы составляете короткий список, первым практическим шагом будет использование информации компании. страница контактов запросить соответствующие ссылки на проект. Вы также можете прочитать техническую статья о выборе огневого нагревателя и его применении на нефтехимических предприятиях , в котором объясняется, как в реальных проектах выбираются тип нагревателя, режим работы и выбор компоновки.
Печь крекинга этилена термически расщепляет углеводороды без катализатора и использует короткое время пребывания для максимизации выхода олефинов. Установка парового риформинга, используемая для производства водорода или синтез-газа, использует никелевый катализатор внутри трубок из сплава и работает при более низких температурах на выходе и более высоком внутреннем давлении.
Разбавляющий пар снижает парциальное давление углеводородов, что смещает равновесие крекинга в сторону олефинов и снижает скорость отложения кокса на стенках труб. Пар также замедляет повышение температуры металла трубы и помогает проводить крекинг-газ через змеевик.
Типичная продолжительность цикла составляет от 30 до 80 дней для нафты и больше для этана, в зависимости от конструкции змеевика, теплового потока, степени крекинга и качества сырья. Прогон заканчивается, когда температура металла трубы достигает расчетного предела или печь больше не может поддерживать температуру на выходе.
Многие современные печи рассчитаны на использование этана, сжиженного нефтяного газа и нафты. Однако геометрия змеевика и ожидаемая длина цикла различаются в зависимости от сырья, поэтому переход на более тяжелое сырье обычно сокращает длину цикла и требует регулировки соотношения пара и температуры на выходе змеевика.
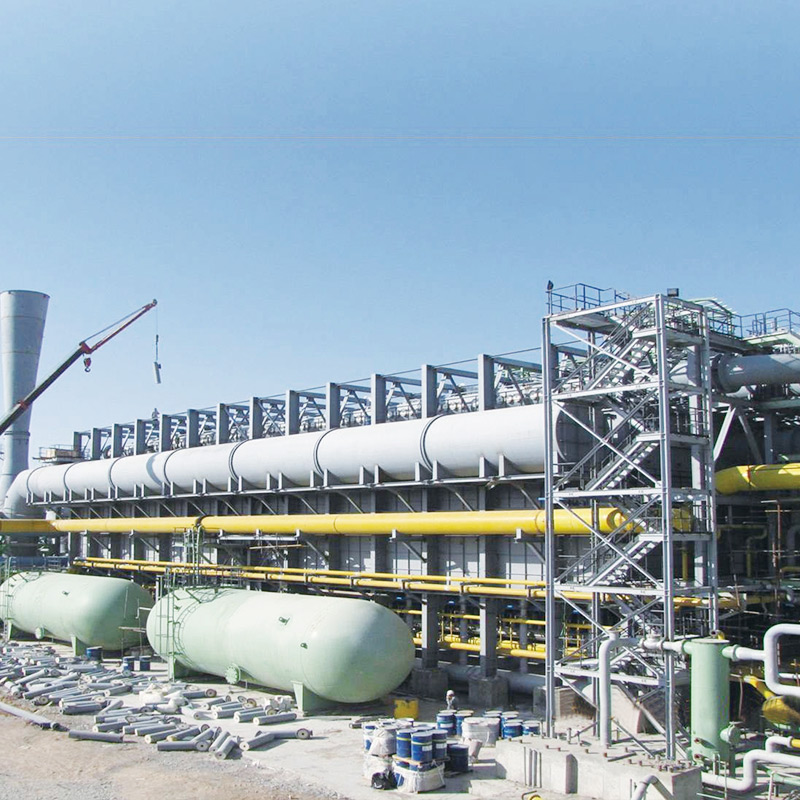
Печь DRI компании Tuopu — это индивидуальное решение, разработанное специально для сталелитейных заводов и обеспечивающее надежное и эффективное производство чугуна прямого восстановления (DRI). Наши ...
См. подробности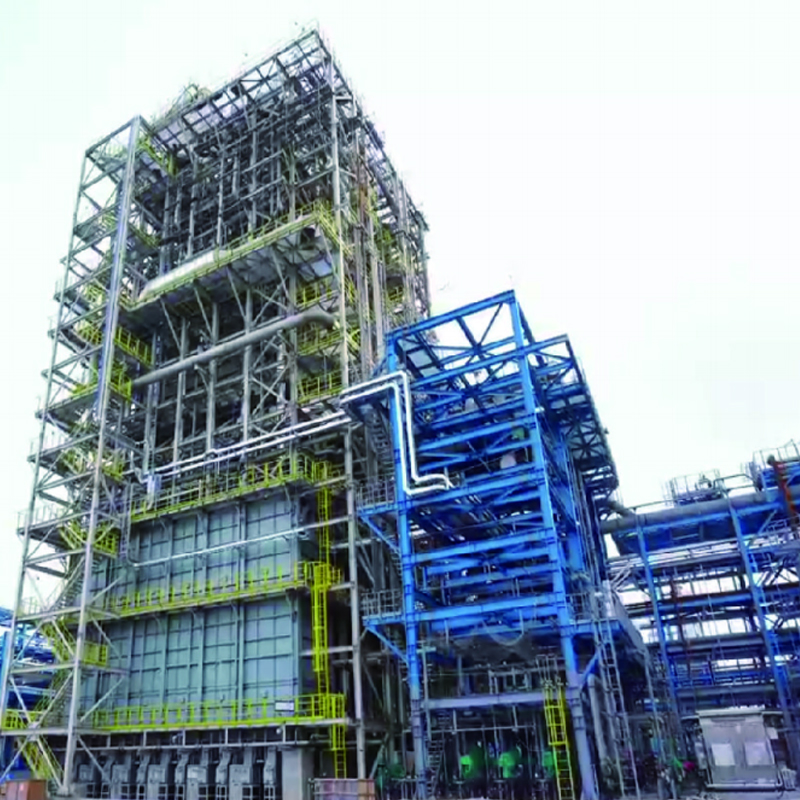
Печь крекинга этилена — высокопроизводительная промышленная печь, предназначенная для производства этилена путем пиролиза углеводородов. Печь обеспечивает точное и равномерное высокотемпературное тепл...
См. подробности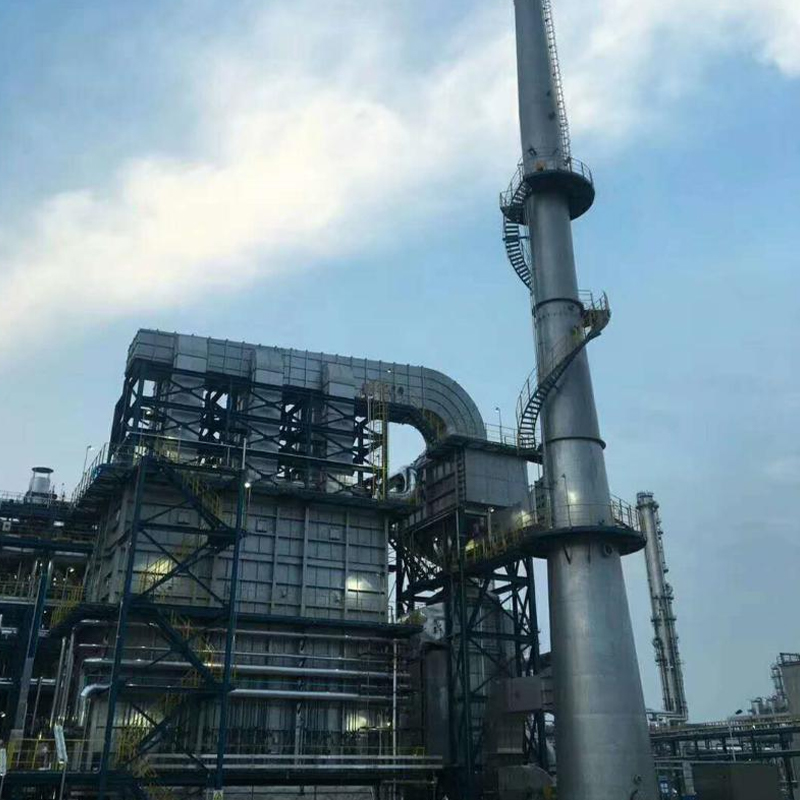
Нагреватель, работающий на олефиновой конверсии, используется в различных процессах конверсии олефинов и обеспечивает надежную и равномерную подачу тепла, необходимую для стабильных химических реакций...
См. подробности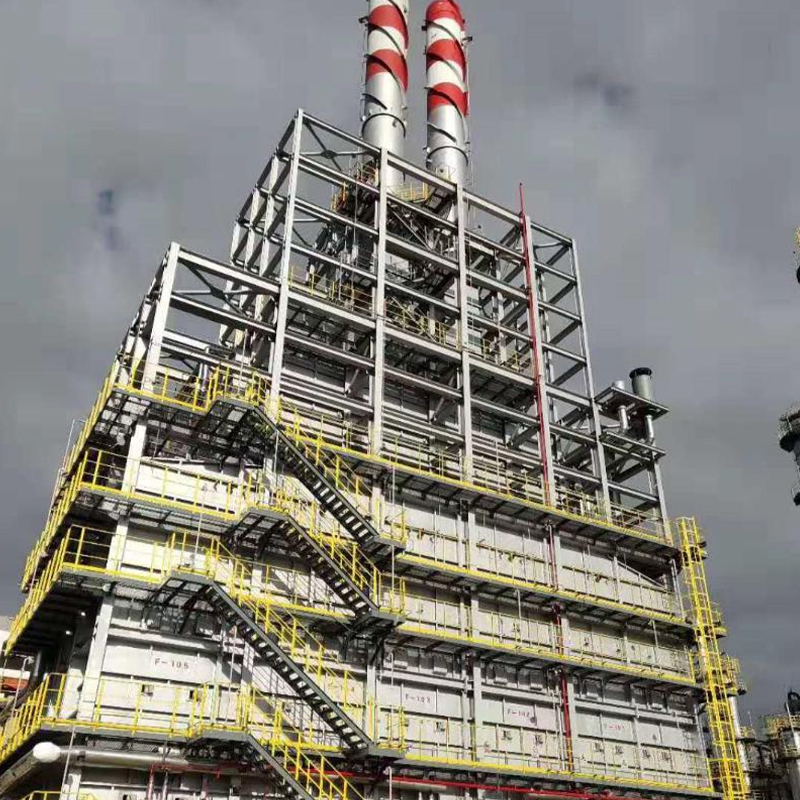
Печь играет важнейшую роль в поддержании высоких показателей конверсии, стабильного качества продукции и надежной долгосрочной работы на нефтехимических и химических перерабатывающих заводах. Благодар...
См. подробности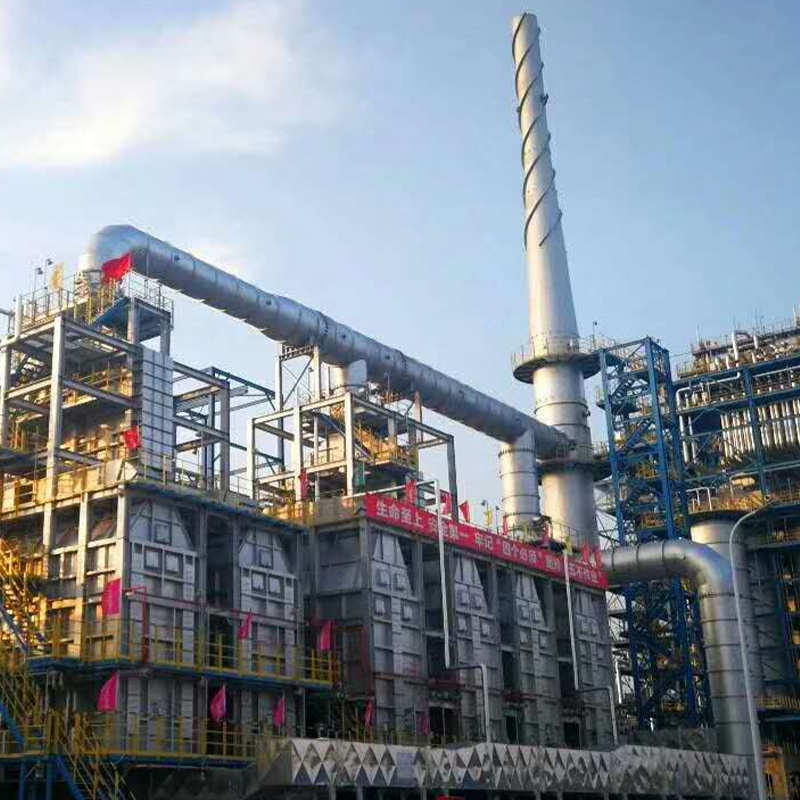
Наш нагреватель для гидрокрекинга остатков предназначен для эффективного нагрева в процессах гидроочистки тяжелой нефти. Он обеспечивает точный контроль температуры, равномерный нагрев и высокую тепло...
См. подробности
Наш обогреватель для гидроочистки дизельного топлива специально разработан для высокоэффективного нагрева в процессах гидроочистки дизельного топлива. Он обеспечивает точный контроль температуры и рав...
См. подробности
Наш огневой нагреватель для риформинга "четыре в одном" - это высокоэффективное передовое решение для отопления, предназначенное для современных операций по переработке нефти и химической переработке....
См. подробности
Наш нагреватель, работающий на ребойлере ксилола, представляет собой прецизионное промышленное отопительное решение, предназначенное для эффективного разделения и восстановления ксилола на нефтехимиче...
См. подробности
Наша печь для сжигания серы специально разработана для безопасного и эффективного сжигания серосодержащих побочных продуктов на нефтеперерабатывающих и химических заводах. Он обеспечивает равномерный ...
См. подробности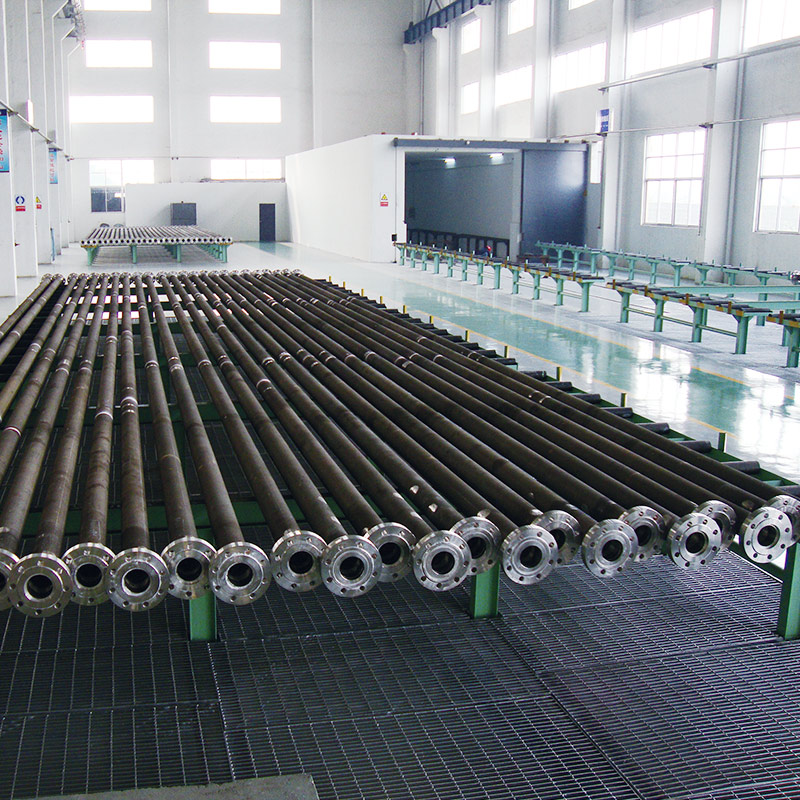
Труба-реформер Tuopu предназначена для высокотемпературных химических реакций в промышленных печах, обеспечивая эффективную теплопередачу, структурную целостность и долгосрочную эксплуатационную стаби...
См. подробности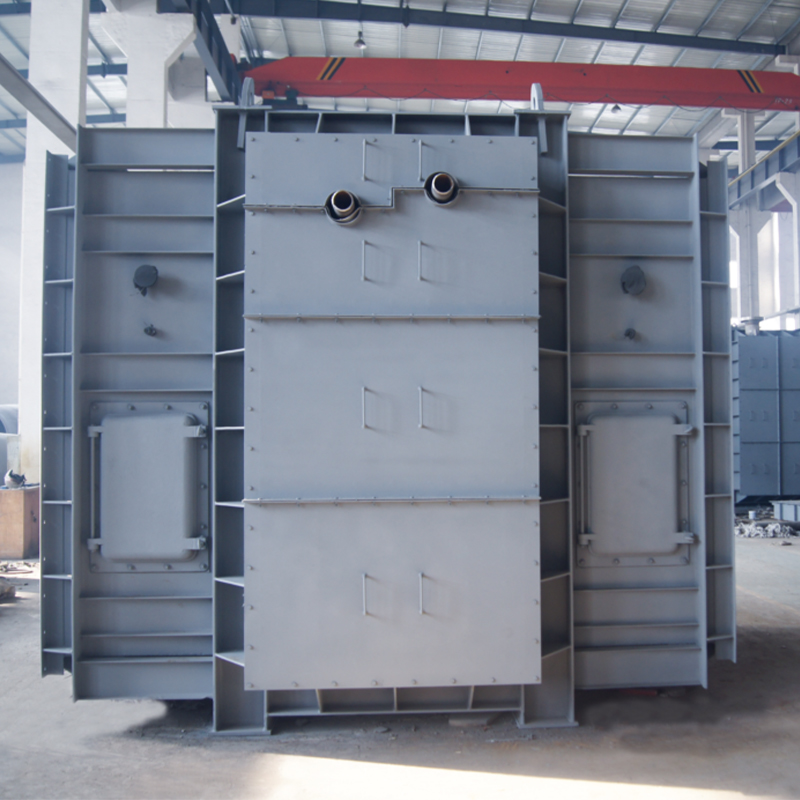
Модуль конвекционной секции и модуль лучистой секции предназначены для оптимизации теплопередачи и энергоэффективности в промышленных печах. Объединяя передовые технологии конвекции и излучения, эти м...
См. подробности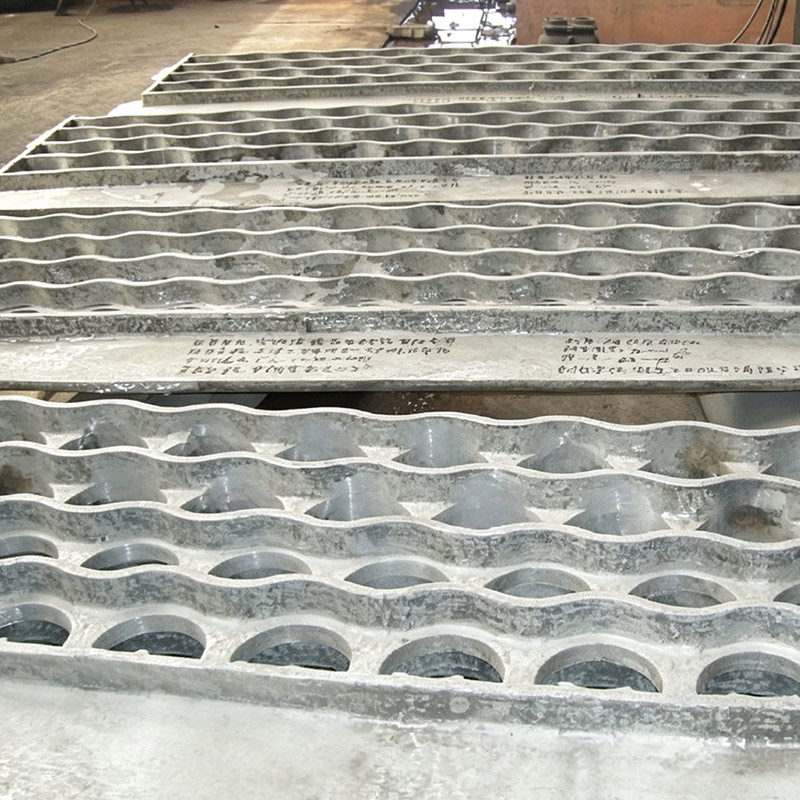
Литые трубные решетки обладают хорошей термостойкостью и структурной целостностью и широко используются в таких отраслях, как нефтехимия, производство удобрений и электростанции. Рекомендуется использ...
См. подробностиТелефон
+86 189 5262 7611
+86-(0)523 8498 2299
Электронная почта
Адрес
Китай, провинция Цзянсу, город Цзинцзян, улица Фуян, дом 20
СМИ