 English
 русский
 فارسی
Серия труб для печей DRI компании Tuopu специально разработана для печей с прямым восстановлением чугуна (DRI), обеспечивая превосходную термостойкость, механическую прочность и долгосрочную стабильно...
См. подробности Главная / Новости / Новости отрасли / Трубки риформера DRI: материалы, конструкция, виды отказов и руководство по закупкам
2026-10-02
Контент
Трубы риформинга на установке прямого восстановления железа (DRI) — это не обычные трубы теплообменника. Они находятся внутри печи риформинга, где природный газ, пар и переработанный колошниковый газ вступают в реакцию при температуре примерно 850–950°С с образованием водорода и монооксида углерода, которые восстанавливают железную руду. Когда эти трубы расползаются, науглероживаются или трескаются, модуль DRI теряет восстановительный газ, и производство прекращается. Практический вывод: сначала указывайте трубы реформинга DRI по условиям эксплуатации, затем по сплаву, качеству литья, плану проверки и стратегии запасных частей, а не только по цене за килограмм.
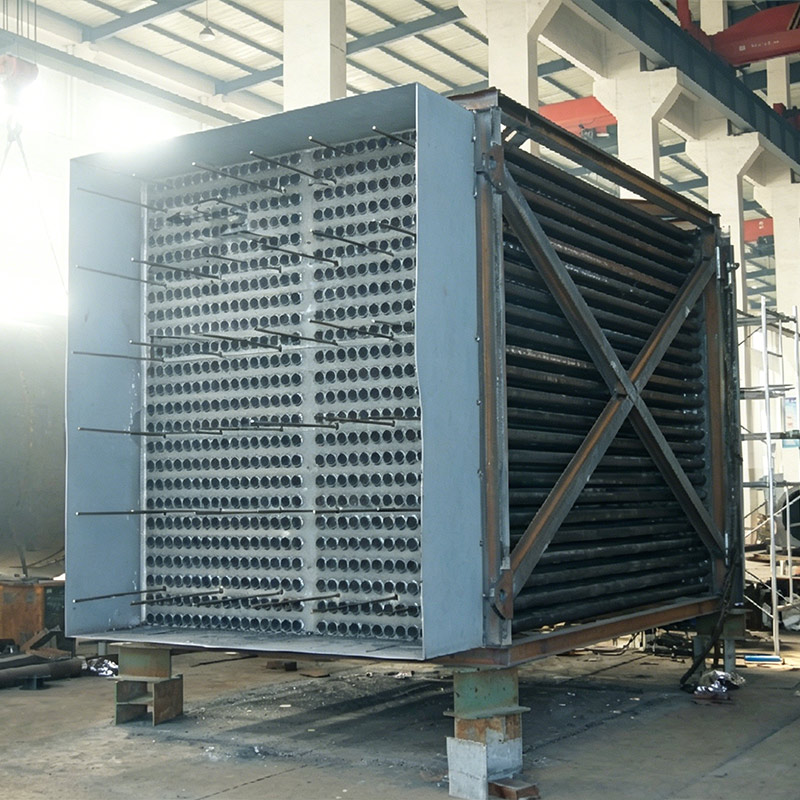 Трубка риформера DRI Серия трубчатых печей DRI компании Tuopu специально разработана для печей прямого восстановления железа (DRI) и обеспечивает превосходную термостойкость, механическую прочность и длительный срок эксплуатации. Посмотреть продукт →
В типичном процессе прямого восстановления с использованием газа риформинг является химическим сердцем установки. Он преобразует смесь природного газа и пара в синтез-газ или синтез-газ, который в основном состоит из водорода и монооксида углерода. Затем этот синтез-газ подается в шахтную печь, где он удаляет кислород из окатышей железной руды. Трубы риформинга представляют собой реакционные сосуды: они содержат катализатор и передают тепло от горелок печи технологическому газу.
Установки риформинга DRI часто работают с более высоким углеродным потенциалом и другим соотношением пара к углероду, чем традиционные паровые установки риформинга метана. Это важно, поскольку на стенке трубы находится как высокая температура, так и газовая атмосфера, которая может науглероживать или окислять сплав. Трубка, которая хорошо работает на одной водородной установке, может не подойти для установки риформинга DRI без тщательного анализа состава газа, теплового потока и цикличности. Более широкое представление о том, как установка реформинга вписывается в технологическую схему DRI, см. в этом обзоре Технология DRI и решения по основному оборудованию .
Проектирование начинается с теплового и материального баланса технологического процесса. Затем выбирают диаметр трубы, толщину стенки и сплав, чтобы выдержать заданный срок службы ползучести. Небольшое изменение температуры имеет большой эффект: в высоколегированных трубах риформинга повышение температуры металла на 20°C может сократить остаточный срок ползучести примерно вдвое. Давление добавляет окружное напряжение, а термоциклирование увеличивает усталостные повреждения, которые не могут быть учтены простым расчетом напряжения.
| Параметр | Типичный диапазон | Почему это важно |
|---|---|---|
| Температура реакции | 850–950°C | Основная причина ползучей жизни |
| Рабочее давление | 10–30 бар | Устанавливает окружное напряжение и толщину стенки. |
| Газовая атмосфера | Н2, СО, СО2, СН4, Н2О | Науглероживающий и окислительный потенциал варьируются вдоль трубки. |
| Термические циклы | 5–50 в год | Добавляет повреждение от термической усталости |
| Дизайн жизни | 80 000–120 000 часов | Определяет интервалы проверок и стратегию запасных частей. |
При закупке на чертеже трубы обычно указываются минимальная толщина стенки, максимальная овальность и максимально допустимое диаметральное расширение после эксплуатации. Эти цифры имеют смысл только в том случае, если покупатель и производитель труб договорились о методе контроля и контрольной точке для измерения размеров.
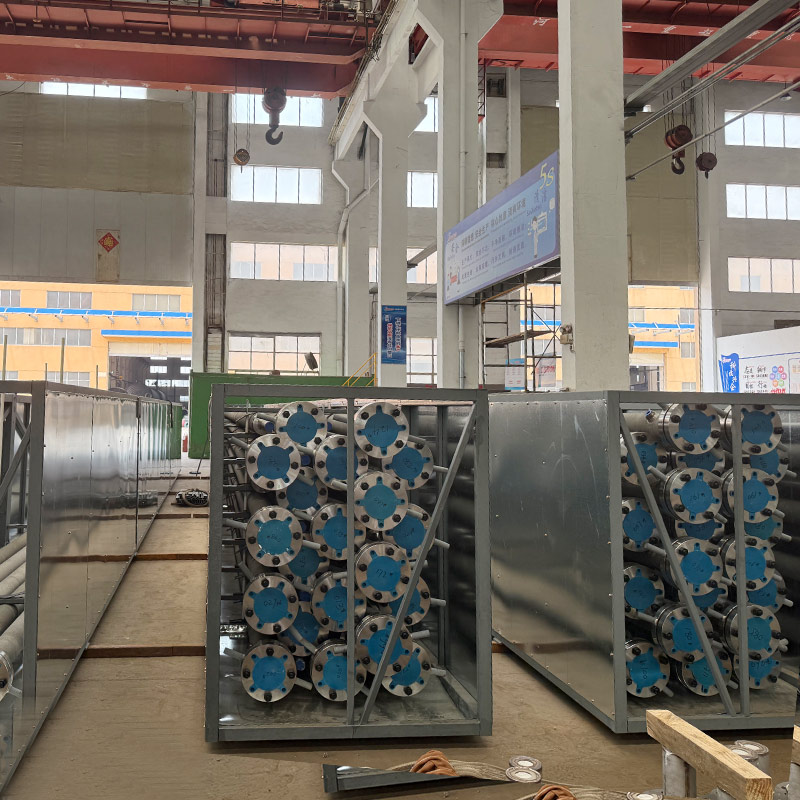 Реформаторная трубка Трубка риформинга Tuopu предназначена для высокотемпературных химических реакций в промышленных печах, обеспечивая эффективную теплопередачу, структурную целостность и долговечность... Посмотреть продукт →
Большинство труб реформинга DRI отливаются центробежным способом из высоколегированных жаропрочных сталей. Процесс литья создает столбчатую зеренную структуру, которая более устойчива к ползучести, чем статическая отливка того же химического состава. Распространенными семействами являются 25Cr-35Ni (часто называемые HP) и 35Cr-45Ni с добавками ниобия, вольфрама или микролегирующих добавок, используемых для стабилизации карбидов и повышения жаропрочности.
Выбор сплава представляет собой компромисс между сопротивлением ползучести, стойкостью к науглероживанию и свариваемостью. Более высокое содержание никеля обычно повышает устойчивость к науглероживающей атмосфере, но может снизить теплопроводность. Ниобий и вольфрам образуют стабильные карбиды, которые замедляют деформацию ползучести. Труба с правильным химическим составом, но с плохим качеством отливки (газовая пористость, усадка или неблагоприятная карбидная сетка) может рано выйти из строя, даже если в сертификате указана правильная марка.
При сравнении предложений требуйте фактически измеренный химический состав, отчет о зернистой структуре и результаты неразрушающего контроля каждой трубы, а не только типовой сертификат завода. Поставщик, который центробежно отливает и обрабатывает трубы собственными силами, часто может контролировать эти переменные более последовательно. Тот же производственный контроль, который используется для труб высокотемпературного риформинга, применим к геометрии, специфичной для DRI, включая толщину стенок, концентричность и подготовку концов.
Трубки риформера DRI обычно выходят из строя медленно, а затем внезапно. Медленная часть — ползучесть: диаметр трубы увеличивается, стенки утончаются, сплав теряет прочность. Внезапная часть — это трещина или выпуклость, которая приводит к незапланированному отключению. Таким образом, проверка является инструментом управления жизненным циклом, а не разовым приемочным испытанием.
Практический план проверки сочетает в себе визуальные проверки, измерения размеров и по крайней мере один объемный метод, такой как ультразвуковой контроль. Частота зависит от условий эксплуатации, но многие заводы DRI проверяют трубы каждые 12–24 месяца и после любого значительного отклонения температуры.
Покупка труб риформера не похожа на покупку труб. Трубка является одновременно напорной деталью, емкостью для катализатора и поверхностью теплопередачи. Спецификация закупки должна возлагать на поставщика ответственность за измеримые результаты, а не только за химию.
Для проекта DRI порядок труб риформинга должен быть согласован с конструкцией риформера, загрузкой катализатора и выпускным коллектором. Поставщик, имеющий опыт литья, механической обработки и сборки, может снизить риск взаимодействия между этими элементами.
Расчетный срок службы обычно составляет 80 000–120 000 часов, но фактический срок службы зависит от температуры металла трубки, состава газа и цикличности работы. Трубки, температура которых превышает расчетную или которые часто отключаются, могут нуждаться в замене раньше. Регулярные измерения диаметра — самый простой способ отслеживать оставшийся срок службы.
Иногда, но не автоматически. Реформаторы DRI могут иметь различный углеродный потенциал и состав газа. Сплав должен быть проверен на стойкость к науглероживанию и предел ползучести в реальных условиях DRI. Трубка, приемлемая для установки по производству водорода, может быть неоптимальной для установки риформинга DRI.
Многие операторы проверяют трубки каждые 12–24 месяца. Интервал следует сократить, если на установке произошел перегрев, проблемы с катализатором или частые циклические изменения температуры. Базовая проверка при вводе в эксплуатацию также полезна для будущих сравнений.
Трубки риформера DRI представляют собой изделие с длительным сроком службы и серьезными последствиями. Правильная спецификация обеспечивает баланс между сопротивлением ползучести, стойкостью к науглероживанию, качеством отливки и доступом для контроля. Чтобы обсудить конкретную спецификацию трубы реформинга DRI, запросить цену и поделитесь данными процесса, чертежами труб и необходимым графиком поставок.
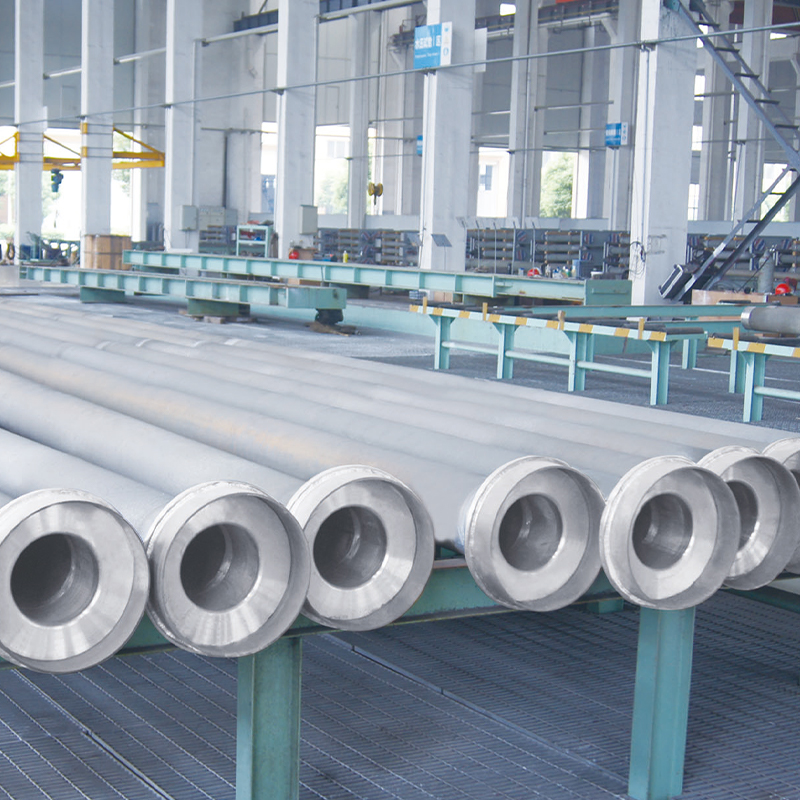
Серия труб для печей DRI компании Tuopu специально разработана для печей с прямым восстановлением чугуна (DRI), обеспечивая превосходную термостойкость, механическую прочность и долгосрочную стабильно...
См. подробности
Печь играет важнейшую роль в поддержании высоких показателей конверсии, стабильного качества продукции и надежной долгосрочной работы на нефтехимических и химических перерабатывающих заводах. Благодар...
См. подробности
Печь дегидрирования пропана (печь PDH) специально разработана для обеспечения стабильного высокотемпературного нагрева в процессах дегидрирования пропана на нефтехимических заводах. Печь обеспечивает ...
См. подробности
Нагреватель на угле с высоким содержанием серы от Tuopu Industry — это мощная промышленная нагревательная печь, специально разработанная для процессов с использованием угля с высоким содержанием серы ...
См. подробности
Наш огневой нагреватель для ADU и VDU предназначен для надежного и эффективного нагрева сырой нефти как в процессах атмосферной, так и вакуумной дистилляции. Разработанный для обеспечения высокой тепл...
См. подробности
Наш огневой нагреватель для гидрокрекинга предназначен для высокопроизводительного нагрева в установках гидрокрекинга — важнейшего процесса современной нефтепереработки. Он обеспечивает точный контрол...
См. подробности
Наш нагреватель для установки висбрекинга предназначен для эффективного нагрева тяжелого углеводородного сырья в процессах снижения вязкости и крекинга. Обеспечивая равномерный высокотемпературный наг...
См. подробности
Труба-реформер Tuopu предназначена для высокотемпературных химических реакций в промышленных печах, обеспечивая эффективную теплопередачу, структурную целостность и долгосрочную эксплуатационную стаби...
См. подробности
Модуль конвекционной секции и модуль лучистой секции предназначены для оптимизации теплопередачи и энергоэффективности в промышленных печах. Объединяя передовые технологии конвекции и излучения, эти м...
См. подробности
Серия аксессуаров для печей содержит основные компоненты, обеспечивающие безопасную, эффективную и надежную работу промышленных печей. От горелок и термопар до огнеупорных опор и дымоходных систем — н...
См. подробности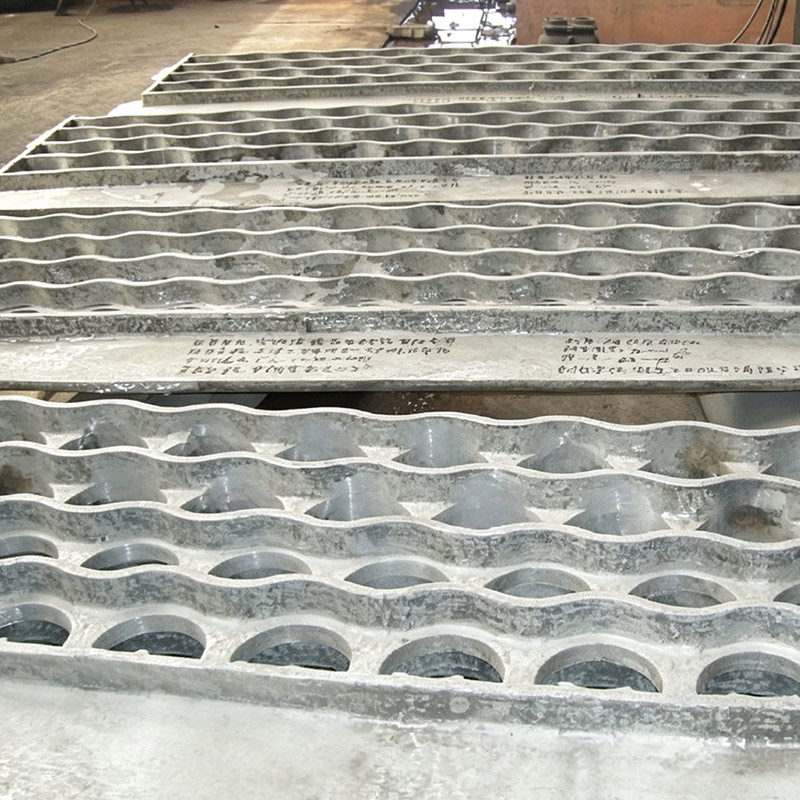
Литые трубные решетки обладают хорошей термостойкостью и структурной целостностью и широко используются в таких отраслях, как нефтехимия, производство удобрений и электростанции. Рекомендуется использ...
См. подробности
Трубка риформера Tuopu предназначена для высокотемпературных химических реакций в промышленных печах, обеспечивая эффективную теплопередачу, структурную целостность и долгосрочную эксплуатационную ...
См. подробностиТелефон
+86 189 5262 7611
+86-(0)523 8498 2299
Электронная почта
Адрес
Китай, провинция Цзянсу, город Цзинцзян, улица Фуян, дом 20
СМИ