 English
 русский
 فارسی
Печь DRI компании Tuopu — это индивидуальное решение, разработанное специально для сталелитейных заводов и обеспечивающее надежное и эффективное производство чугуна прямого восстановления (DRI). Наши ...
См. подробности Главная / Новости / Новости отрасли / Конвекционная секция в огневых обогревателях: конструкция, эффективность и обслуживание
2026-09-18
Контент
Конвекционная секция огневого обогревателя — это то место, где достигается или теряется тепловой КПД. Дымовые газы покидают радиантную секцию при температуре 400–650 ° C, унося до 35% тепловыделения топлива. Правильно спроектированная конвекционная секция улавливает большую часть этого тепла и возвращает его в процесс; плохо сконструированный или загаженный незаметно раздувает счета за топливо на протяжении всего срока службы агрегата. Вывод на первый взгляд: конвекционная секция решает, будет ли обогреватель работать с эффективностью 65% или 90%, и она заслуживает того же внимания при проектировании, что и излучающая камера.
В этой статье объясняется, что такое конвекционная секция, как работает передача тепла внутри нее, важные параметры конструкции, эффективность, которую она обеспечивает, режимы отказов, которые наказывают за пренебрежение, и что следует учитывать при покупке нового или сменного конвекционного модуля.
Конвекционная секция представляет собой блок теплообменных трубок, расположенных выше или после радиационной секции, внутри верхней части конструкции нагревателя. В вертикальных цилиндрических обогревателях он располагается над излучающей секцией; в камерных обогревателях кабинного типа он занимает верхний отсек, где дымовые газы проходят по рядам труб. Инженеры часто называют это конвекционной коробкой.
Дымовой газ, выходящий из радиационной секции, все еще горячий, но его температура слишком низка для эффективной лучистой теплопередачи. В конвекционной секции тепло перемещается преимущественно за счет принудительной конвекции: по трубкам течет горячий дымовой газ. Расширенные поверхности, такие как ребра или шпильки, увеличивают внешнюю площадь в 5–10 раз, компенсируя более низкий коэффициент теплопередачи конвективного потока газа.
Конвекционная батарея обычно представляет собой многоконтурную сборку, а не одиночный теплообменник. Он может подогревать и испарять технологическое сырье, перегревать пар, генерировать пар, а в установках парового риформинга и печах для этилена перегревать разбавляющий пар — и все это в одном компактном корпусе.
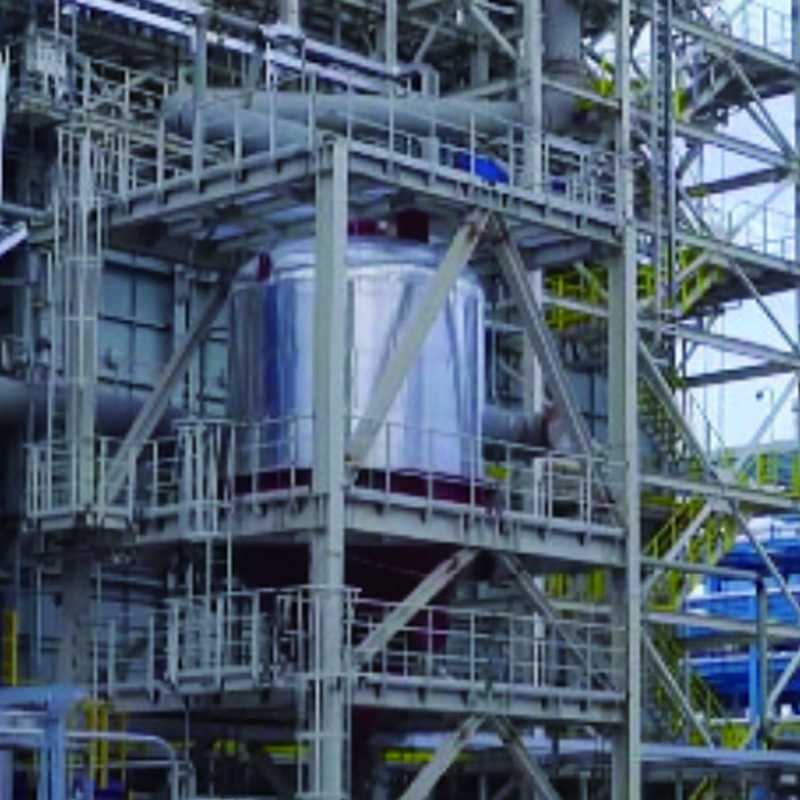 Печь крекинга этилена для высокопроизводительного пиролиза Эта печь обеспечивает точный, равномерный высокотемпературный нагрев для крекинга углеводородов, поддерживая эффективное производство этилена за счет гибкого обращения с сырьем и прочной конструкции для непрерывной работы. Посмотреть продукт →
Крекинг этилена является хорошим примером того, насколько требовательной может быть эта услуга. Сырье должно быть полностью испарено и перегрето перед поступлением в радиантные змеевики, а локализованное перекоксование в любом конвекционном контуре изменяет распределение потока и приводит к преждевременному останову.
В расчетных условиях дымовые газы входят в конвекционную секцию при температуре примерно 500–700 °С и выходят при температуре 150–250 °С. Поглощаемая мощность в конвекционной секции обычно составляет 20–30% от общего количества поглощенного тепла. В обогревателе, работающем с КПД 88 %, радиационная секция поглощает около 58 % подаваемого топлива, конвекционная секция — около 29 %, а остальная часть теряется в виде потерь в дымовой трубе и корпусе.
Трубки с удлиненной поверхностью делают эту рекуперацию экономичной. Зубчатое ребро, приваренное к трубке из углеродистой стали, увеличивает внешнюю поверхность более чем в два раза на единицу длины при скромных дополнительных затратах. Голые трубы используются только в горячих впускных рядах, где температура газа настолько высока, что ребра не приносят пользы, или в системах с сильным загрязнением, где расстояние между ребрами невозможно поддерживать в чистоте.
| Параметр | Лучистая секция | Конвекционная секция |
|---|---|---|
| Доминирующий режим теплопередачи | Тепловое излучение | Принудительная конвекция |
| Типичная температура дымовых газов | 750–1250 °С | 150–700 °С |
| Внешняя поверхность трубки | Голый | Голый, finned, or studded |
| Доля поглощенной пошлины | 55–70% | 20–35% |
| Чувствительность к загрязнению | Низкий | От среднего до высокого |
| Доступ для очистки | Дверные проемы | Съемные панели, сажеобдувки |
Правильная установка конвекционной секции сводится к нескольким параметрам, которые должны быть сбалансированы друг с другом и проверены опытными инженерами.
Массовая скорость на стороне газа обычно поддерживается в пределах от 3 до 6 кг/м²·с. Более высокая скорость улучшает теплообмен, но увеличивает перепад давления, что ограничивает работу с естественной тягой. Конвекционная секция, потребляющая тягу более 25–40 мм водяного столба, может привести к использованию нагнетательного вентилятора, что потребует значительных капитальных и эксплуатационных затрат.
Для чистого газового топлива экономичны твердые ребра высокой плотности. Для грязного топлива, такого как вакуумный остаток или тяжелый газойль коксования, используйте более широкое расстояние между ребрами, зубчатые ребра или голые трубы и предусмотрите каналы для обдува сажей. Плотность ребер напрямую определяет, как долго обогреватель сможет работать между чистками.
В самых горячих входных рядах температура металла труб превышает 540 °C, и обычно используются сплавы Cr-Mo, такие как T11 или T22, или марки нержавеющей стали, если ожидаются коррозионные отложения. Для более холодных выпускных рядов можно использовать углеродистую сталь, если температура кожи остается выше точки росы серной кислоты, обычно 120–150 °C.
Толщина изоляции и герметичность корпуса контролируют потери тепла и температуру внешней оболочки. Попадание воздуха в корпус создает локальное охлаждение, снижая температуру металла ниже точки росы и вызывая дорогостоящую коррозию.
При рассмотрении проекта поставщика запросите: обоснование плотности ребер в зависимости от указанного топлива, прогноз падения давления дымовых газов, расчеты температуры металла для каждого змеевика и документированный допуск на коррозию для каждого ряда.
Эффективность нагревателя повышается примерно на 1% на каждые снижение температуры дымовой трубы на 20–25 °C. Рекуперация только лучистого тепла обеспечивает эффективность обогревателя около 65%. Добавление конвекционной секции доводит этот показатель до 82–87%; добавление подогревателя воздуха для горения после него увеличивает его выше 90%.
Для обогревателя мощностью 50 МВт разница между КПД 65% и 87% составляет около 16 МВт топлива — при типичных ценах на газ более миллиона долларов в год. Наиболее распространенными вариантами модернизации являются нагреватели сырой нефти и вакуумные нагреватели, поскольку температура их дымовой трубы часто бывает самой высокой на нефтеперерабатывающем заводе.
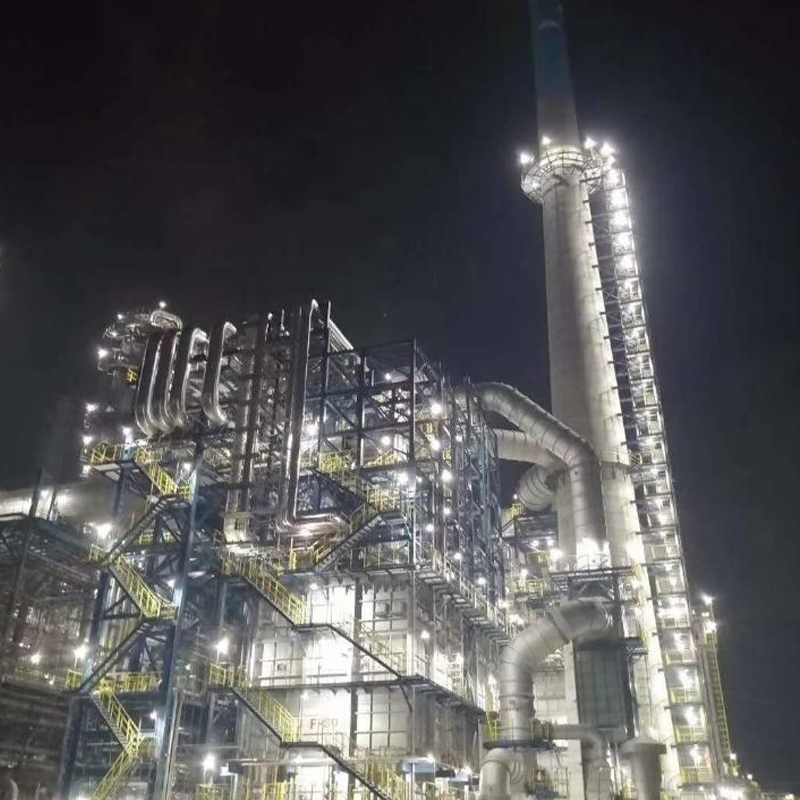 Пылевой нагреватель для атмосферных и вакуумных дистилляционных установок Этот нагреватель, предназначенный для нагрева сырой нефти в ADU и VDU, обеспечивает высокую тепловую эффективность и равномерный многозонный нагрев для улучшения фракционирования при одновременном снижении затрат на топливо и выбросов. Посмотреть продукт →
Более высокая эффективность также снижает выбросы CO₂ прямо пропорционально количеству сожженного топлива, что делает конвекционную секцию одним из самых дешевых проектов по сокращению выбросов, доступных в расчете на тонну.
Ребристые конвекционные банки загрязняются быстрее, чем поверхности с голыми трубами, а загрязнение меняет поведение нагревателя задолго до принудительного отключения. Симптомами являются повышение температуры дымовых газов на выходе, более высокие потери тяги и снижение предварительного подогрева технологического процесса — эффективность нагревателя, рассчитанного на 85%, может снизиться до 78% в течение нескольких месяцев на тяжелом жидком топливе.
Коррозия холодного конца является основной причиной замены секций с принудительной конвекцией. Серная кислота конденсируется, когда температура оболочки трубки падает ниже точки росы кислоты. Стратегия предотвращения заключается в поддержании температуры металла выше точки росы, выборе сплавов, соответствующих окружающей среде, и поддержании герметичного корпуса.
В число онлайн-инструментов для очистки входят паровые и воздушные сажеобдувочные устройства, звуковые сигналы и промывка водой во время простоев. Объем капитального ремонта должен охватывать толщину стенки трубы, высоту и состояние ребер, закоксовывание внутреннего канала, герметичность обсадной трубы и целостность опоры. Полученные результаты определяют решение между локализованным ремонтом и полной заменой модуля.
Восстановление конвекционной секции в полевых условиях – дело медленное и дорогостоящее. Модульная секция заводской сборки позволяет избежать большей части этого риска: трубы поставляются сваренными и испытанными, с установленными ребрами, огнеупорным покрытием и готовыми подъемными проушинами.
 Модуль конвекционной секции заводской сборки для печей Готовый конвекционный модуль со сварными трубами, ребрами и огнеупорным материалом, предназначенный для быстрой установки и сокращения времени простоя, одновременно улучшая теплопередачу и энергоэффективность в промышленных печах. Посмотреть продукт →
При покупке сменного модуля предоставьте продавцу фактический анализ топлива, фактор загрязнения, а также ограничения по тяге и дымовой трубе. Согласуйте код проектирования (API 560 является общепринятым стандартом для нагревателей для нефтеперерабатывающих заводов) и подтвердите точки проверки: гидростатические испытания, установочные размеры, сухость огнеупора и места присоединения.
Выбор типа обогревателя и его конфигурации конвекции влияет на работу всего агрегата. Обзор конфигураций нефтеперерабатывающих и нефтехимических предприятий см. в нашем руководстве по Выбор огневого нагревателя и инженерное применение в нефтехимической промышленности .
Для получения расценок по конкретному проекту или посещения магазина для проверки свяжитесь с нашей командой инженеров через страница контактов .
Для рекуперации тепла из дымовых газов, выходящих из радиационной секции, путем предварительного нагрева и испарения технологического сырья или перегрева пара, что повышает общий КПД нагревателя примерно с 65% до 85% или более.
Ребра увеличивают площадь поверхности со стороны газа в 5–10 раз, компенсируя низкий коэффициент теплопередачи конвективного потока дымовых газов и сохраняя компактность пучка.
Дымовые газы обычно входят при температуре 500–650 °C и выходят при температуре 150–250 °C. При использовании подогревателя воздуха на выходе температура дымовой трубы может упасть ниже 130 °C, а эффективность нагревателя может превысить 92%.
Основной причиной является конденсация серной кислоты на поверхности труб ниже точки росы кислоты, обычно 120–150 °C. Профилактика означает поддержание температуры металла выше точки росы и поддержание герметичности корпуса во избежание образования холодных зон.
Печь DRI компании Tuopu — это индивидуальное решение, разработанное специально для сталелитейных заводов и обеспечивающее надежное и эффективное производство чугуна прямого восстановления (DRI). Наши ...
См. подробности
Печь крекинга этилена — высокопроизводительная промышленная печь, предназначенная для производства этилена путем пиролиза углеводородов. Печь обеспечивает точное и равномерное высокотемпературное тепл...
См. подробности
Печь играет важнейшую роль в поддержании высоких показателей конверсии, стабильного качества продукции и надежной долгосрочной работы на нефтехимических и химических перерабатывающих заводах. Благодар...
См. подробности
Печь дегидрирования пропана (печь PDH) специально разработана для обеспечения стабильного высокотемпературного нагрева в процессах дегидрирования пропана на нефтехимических заводах. Печь обеспечивает ...
См. подробности
Наш огневой нагреватель для ADU и VDU предназначен для надежного и эффективного нагрева сырой нефти как в процессах атмосферной, так и вакуумной дистилляции. Разработанный для обеспечения высокой тепл...
См. подробности
Наш риформер для производства водорода специально разработан для обеспечения точного и надежного нагрева процессов производства водорода на нефтеперерабатывающих и нефтехимических заводах. Он обеспечи...
См. подробности
Наша печь для гидроочистки сырья спроектирована таким образом, чтобы обеспечить точный и стабильный нагрев сырья, поступающего в реакторы гидрирования. Обеспечивая равномерный предварительный нагрев и...
См. подробности
Наш огневой нагреватель для риформинга "четыре в одном" - это высокоэффективное передовое решение для отопления, предназначенное для современных операций по переработке нефти и химической переработке....
См. подробности
Наш нагреватель замедленного коксования специально разработан для эффективного нагрева тяжелых остатков в установках замедленного коксования. Обеспечивая точный, равномерный высокотемпературный нагрев...
См. подробности
Труба-реформер Tuopu предназначена для высокотемпературных химических реакций в промышленных печах, обеспечивая эффективную теплопередачу, структурную целостность и долгосрочную эксплуатационную стаби...
См. подробности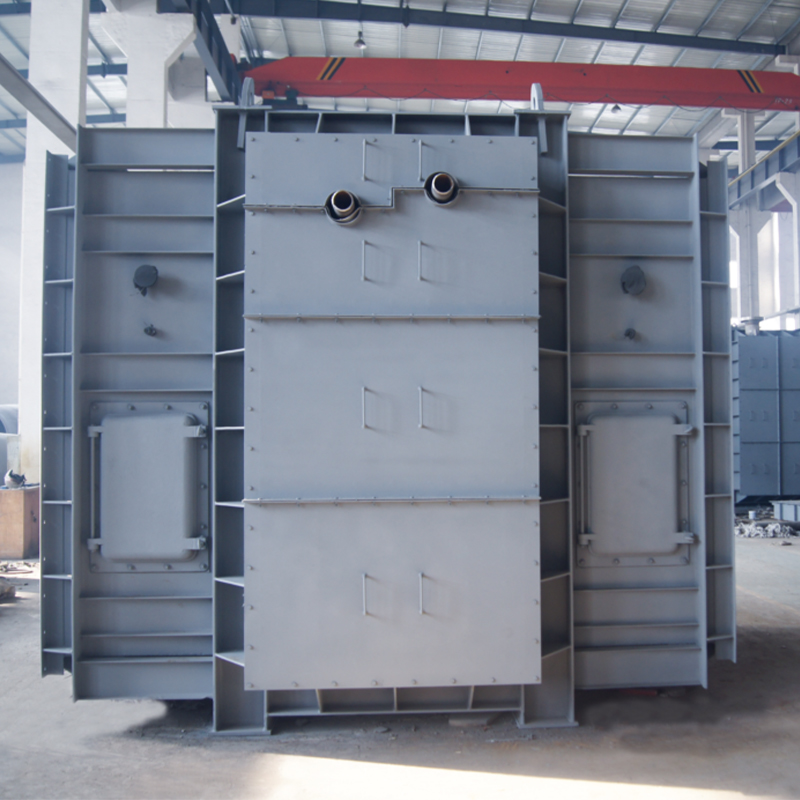
Модуль конвекционной секции и модуль лучистой секции предназначены для оптимизации теплопередачи и энергоэффективности в промышленных печах. Объединяя передовые технологии конвекции и излучения, эти м...
См. подробности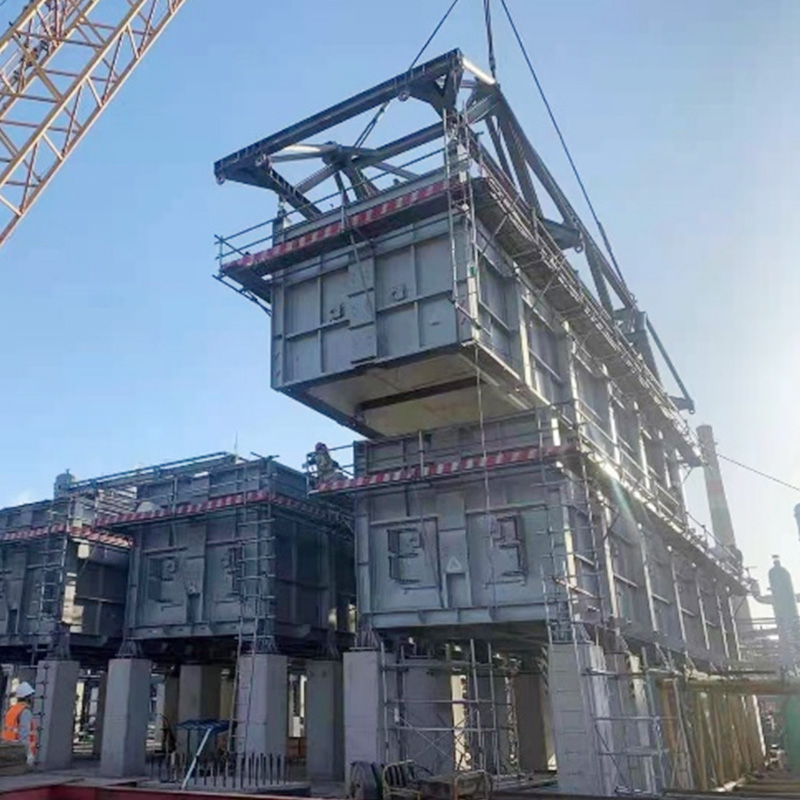
Использование COMMOS и интеллектуального PID для двумерного совместного проектирования, достижение уровня цифровой доставки.
См. подробностиТелефон
+86 189 5262 7611
+86-(0)523 8498 2299
Электронная почта
Адрес
Китай, провинция Цзянсу, город Цзинцзян, улица Фуян, дом 20
СМИ