 English
 русский
 فارسی
Нагреватель на стироле от Tuopu Industry — это высокоэффективный промышленный технологический нагреватель, разработанный для установок по производству и переработке мономера стирола (СМ). Печь обеспеч...
См. подробности Главная / Новости / Новости отрасли / Труба печи центробежного литья: руководство по процессу, преимуществам и закупкам
2026-09-04
Контент
Ваша труба печи риформинга вышла из строя всего через 38 месяцев эксплуатации. В расценке на замену указано восемь недель, но окно ремонта закрывается через шесть. Разрывная труба — это не просто трубка — это производственные потери, сбои в процессе и нехватка запасных частей.
Печные трубы центробежного литья являются основой услуг высокотемпературного риформинга и крекинга. Они обеспечивают плотную, мелкозернистую микроструктуру, противостоящую ползучести и науглероживанию. Но сплав, толщина стенок и система качества поставщика определяют, будет ли ваш огневой нагреватель надежно работать в течение полного рабочего цикла или станет причиной преждевременного выхода вашей установки из строя.
Центробежное литье является предпочтительным методом производства труб риформинга и крекинг-печей, поскольку оно позволяет получить однородную стенку, практически лишенную пустот, с которой кованые и статические способы литья не могут сравниться с экономической точки зрения. Расплавленный сплав заливают в цилиндрическую форму, вращающуюся с высокой скоростью. Центробежная сила прижимает металл к стенке формы, и затвердевание происходит направленно от внешней поверхности к отверстию. Более легкие примеси и шлак собираются во внутреннем отверстии, которое затем подвергается механической обработке.
В результате получается стенка трубы с мелкой столбчатой структурой зерен, без усадочной пористости и дефектов по центральной линии. Эта структура напрямую приводит к увеличению срока службы ползучести и лучшей устойчивости к науглероживанию. Для большинства установок риформинга и крекинга стандартными спецификациями являются трубы центробежного литья.
| Атрибут | Центробежное литье | Статический кастинг | Кованые бесшовные |
|---|---|---|---|
| Прочность стены | Высокий, почти без пустот | Умеренный, риск пористости | Высокий |
| Зернистая структура | Тонкие столбчатые, направленные | Грубый, случайный | Деформированные, рекристаллизованные |
| Расположение примесей | Внутреннее отверстие, обработанное | Случайное распределение | Внутри материала |
| Типичный допуск | ±0,5 мм (обработанный) | ±5,0 мм | ±1,0 мм |
| Стоимость трубки | Умеренный | Низкий | Высокий |
Типичный допуск на толщину стенки после механической обработки (мм). Более низкие значения указывают на более строгий контроль размеров.
Выбор сплава должен учитывать максимальную ожидаемую температуру металла и доминирующий механизм разрушения, а не только цену материала. При реформировании службы главной проблемой является ползучесть. При крекинге этилена преобладает науглероживание. Трубы риформинга прямого восстановления железа (DRI) сталкиваются как с высокой температурой, так и с восстановительной атмосферой.
Стандартные материалы: НК40 (25Cr-20Ni), HP45 (25Cr-35Ni) и высоконикелевые микролегированные марки 35Кр-45Ни. При переходе от НК40 к 35Кр-45Ни стоимость увеличивается, но растут и допустимые расчетные напряжения, а также устойчивость к проникновению углерода. При температуре 1000°C сплав 35Cr-45Ni может выдерживать нагрузки примерно на 35 процентов выше, чем HP45, и почти в два раза выше, чем HK40.
Зависимость прочности при ползучести (МПа) от температуры металла (°C). Приблизительные значения основаны на данных о типичных литых сплавах.
| Сплав | Кр (%) | Ni (%) | Типичная максимальная температура металла | Ключевое имущество |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°С | Экономичный, умеренный предел ползучести. |
| HP45 | 25 | 35 | 1040°С | Хорошая прочность на ползучесть, стойкость к науглероживанию. |
| 35Cr-45Ni | 30-35 | 45-50 | 1080°С | Высокий creep strength, superior carburization resistance |
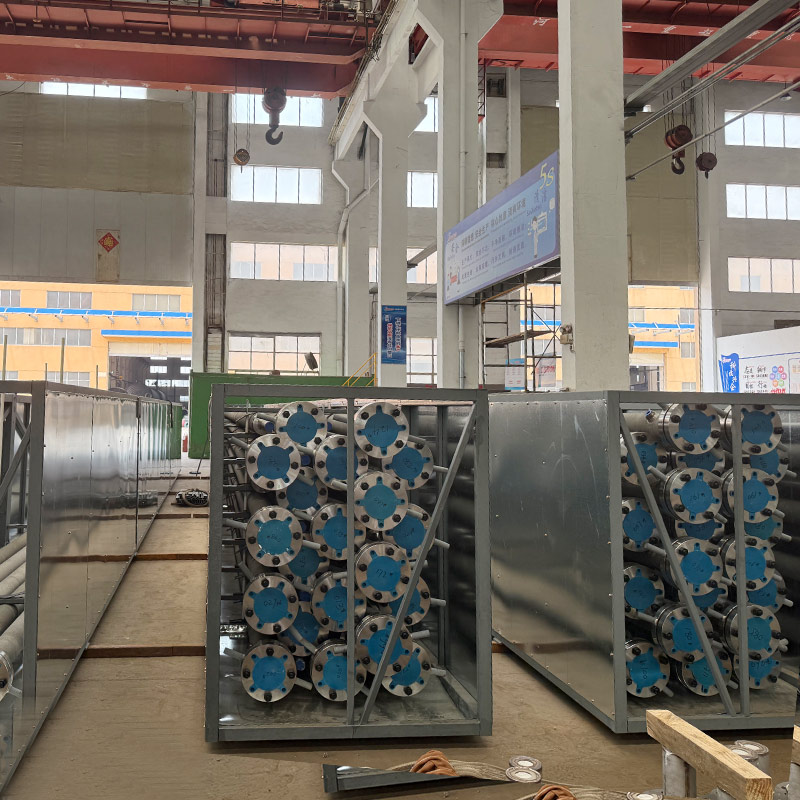 Трубка риформинга для высокотемпературного водорода и каталитических процессов Эта трубка риформера разработана для конверсии водорода и каталитических реакций в промышленных печах. Он обеспечивает превосходную термическую стойкость, защиту от окисления и точность изготовления, обеспечивая структурную целостность и долгосрочную стабильность. Посмотреть продукт →
Хотя обе трубы представляют собой центробежно-литые трубы, трубы для крекинга и трубы для реформинга спроектированы с учетом различных режимов отказа. Крекинговые трубы, также называемые радиантными змеевиками, работают в печи крекинга этилена, температура внешней стенки которой может превышать 1080°C. Преобладающим механизмом деградации является науглероживание: внутри трубы образуется кокс, углерод диффундирует в сплав, и труба теряет пластичность. Для этой услуги стандартными являются микролегированные сплавы HP или сплавы 35Cr-45Ni.
Трубки риформера выполняют другую задачу. Они работают при паровой конверсии метана при температуре стенки примерно 850-1000°С. Основной проблемой является ползучесть: трубка должна поддерживать себя и выдерживать внутреннее давление в течение расчетного срока службы 100 000 часов и более. HP45 является распространенным выбором, при этом 35Cr-45Ni используется там, где требуется более высокая надежность.
Трубы риформинга DRI следуют аналогичной логике, но с дополнительными проблемами, связанными с восстановительной атмосферой и более высокими рабочими температурами на установках прямого восстановления железа. Им нужны сплавы, которые могут поддерживать как предел ползучести, так и устойчивость к поглощению углерода в среде, богатой водородом.
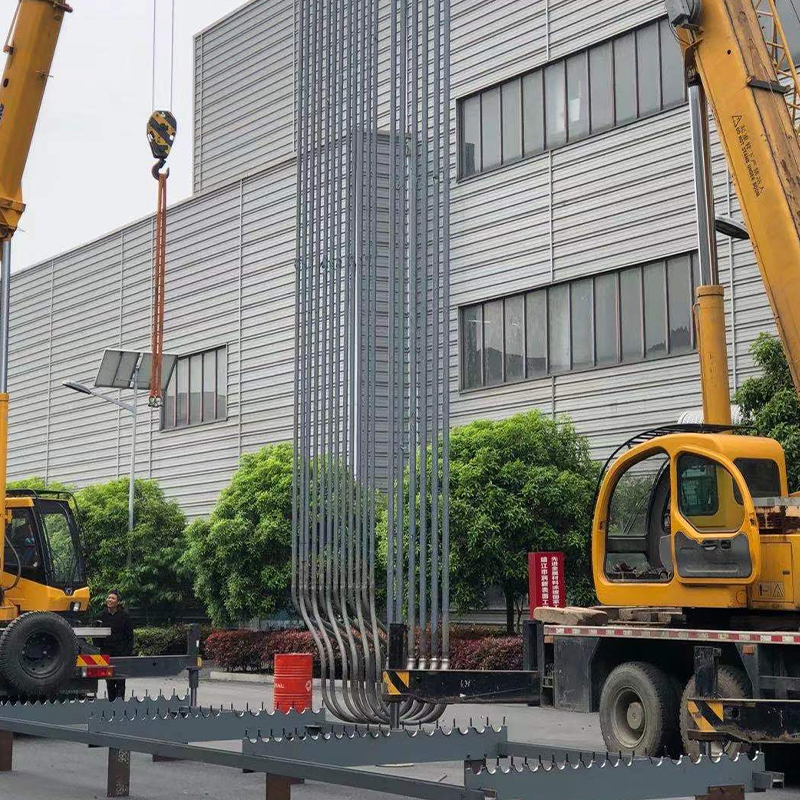 Крекинг-труба для печей пиролиза этилена и пропилена Этот излучающий змеевик, предназначенный для крекинга этилена и пропилена, выдерживает экстремальные температуры и устойчив к науглероживанию. Его оптимизированная геометрия обеспечивает равномерную теплопередачу и устойчивость к коксованию, что имеет решающее значение для продления срока службы пиролизных установок. Посмотреть продукт →
Для установок риформинга с прямым восстановлением железа часто требуется конструкция трубок, специфичная для DRI, чтобы противостоять воздействию водорода и сохранять долговечность при циклическом режиме работы.
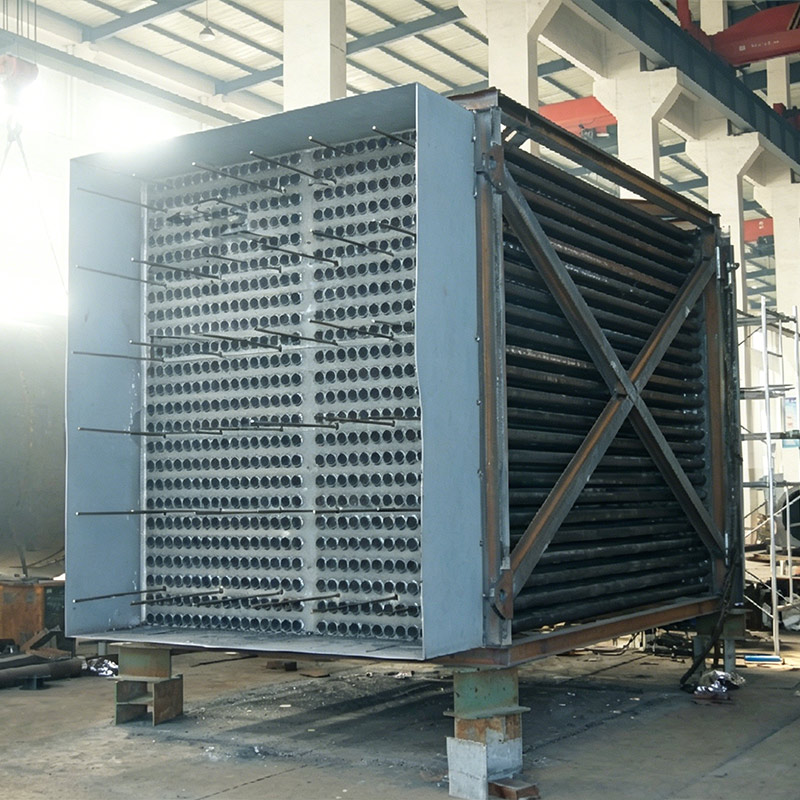 Труба риформера DRI для печей прямого восстановления железа Эта трубка, специально предназначенная для установок DRI, устойчива к воздействию водорода и поглощению углерода в восстановительной атмосфере. Состав сплава и механическая прочность обеспечивают надежность при циклической работе при высоких температурах, способствуя эффективному производству стали. Посмотреть продукт →
Ваша закупочная спецификация — это единственный наиболее эффективный инструмент, позволяющий избежать преждевременного выхода из строя трубки. Хорошо написанная спецификация предотвращает превращение дешевого предложения с плохим качеством материала в дорогостоящий простой.
Как минимум, в спецификации должны быть указаны стандарт отливки, химический состав, допуски на размеры, требования к проверке и документация. Ссылка на ASTM A297 или ASTM A608 дает литейному производству четкую основу для определения пределов состава и механических свойств. Толщина стенки после механической обработки обычно составляет 10–18 мм для труб реформинга с допуском ±0,8 мм или лучше на окончательно обработанной поверхности. Отверстие должно быть достаточно гладким, чтобы обеспечить возможность ультразвукового контроля и постоянный тепловой поток.
Ползучесть остается основной причиной выхода из строя труб реформинга. В процессе крекинга преобладает цементация. Перегрев из-за воздействия пламени или плохого распределения потока является третьей наиболее распространенной причиной. Именно поэтому выбор сплава, толщина стенки трубы и расположение горелки являются взаимосвязанными решениями.
При выборе трубки требуется 100-процентное ультразвуковое исследование ее стенки. Капиллярный контроль на обработанных сварных концах выявляет поверхностные трещины, которые ультразвуковой контроль может не заметить. Попросите сертификаты прослеживаемости материала, показывающие номер плавки, химический анализ, записи о термообработке и результаты механических испытаний. Для применений с высоким содержанием серы или пара запросите на литейном заводе отчет о стойкости к науглероживанию или паспорт прочности при ползучести.
Акцент на цене часто подталкивает покупателей к неквалифицированным поставщикам. При закупке печных труб применяется противоположная логика: самая дешевая труба часто становится самой дорогой, если принять во внимание замену, потери производства и стоимость незапланированного простоя.
Ищите производителей, которые фигурируют в списках квалифицированных поставщиков крупных энергетических операторов. Эта квалификация не является маркетинговой деталью. Это означает, что поставщик прошел аудит, охватывающий процессы литейного производства, термообработку, возможности неразрушающего контроля и точность обработки. Это также указывает на опыт поставки трубок в соответствии со строгими спецификациями.
Заводской аудит имеет значение. Убедитесь, что литейный завод имеет современное электроплавильное оборудование, автоматизированную разливку, надежную печь для термообработки с записанными данными цикла, а также хорошо оборудованную лабораторию для химических и механических испытаний. Вторым фактором является возможность обработки на токарных станках с ЧПУ и документированный протокол контроля размеров. Для больших трубчатых модулей и комплектных нагревателей следует также оценить способность поставщика собрать и отправить негабаритное оборудование.
Учитывайте риски, связанные с неквалифицированным поставщиком: непостоянный химический состав от нагрева к нагреванию, чрезмерное изменение толщины стенки и микроусадка стенки трубы. Вот почему правила закупок печных труб должны быть приведены в соответствие с более широким проектом огневого нагревателя. Поставщик с опытом EPC часто может более эффективно координировать производство труб, сборку конвекционных модулей и строительство на месте, чем отдельные поставщики. Прочтите нашу статью о меры предосторожности при радиационной трубке понять типичные ошибки при установке и эксплуатации, которые упускают из виду владельцы.
При настоящем центробежном литье металл заливают во вращающуюся форму, и центробежная сила формирует стенку трубы. Форма вращается с высокой скоростью, а трубка полая, без сердцевины. При полуцентробежном литье используется стержень для формирования внутренней геометрии и снижения скорости вращения; он используется для таких деталей, как колеса или корпуса клапанов. В трубах печи используется настоящий центробежный путь.
Для крекинга этилена и парового риформинга типичная толщина стенки после механической обработки составляет 8–15 мм для змеевиков крекинга и 10–18 мм для труб риформинга, но точная толщина рассчитывается на основе внутреннего давления, допустимого напряжения сплава при максимальной температуре металла и припуска на коррозию/науглероживание. Никогда не указывайте толщину стенки, не ознакомившись с нормами проектирования и целевым сроком службы.
Ультразвуковой контроль стенки трубы является стандартным, в сочетании с капиллярной краской на обработанных концах под сварку. Некоторые спецификации также требуют радиографического контроля сварных соединений и проверки размеров отверстия, наружного диаметра и округлости стенки.
Печные трубы центробежного литья являются важнейшей инвестицией. Этот процесс дает вам плотную, мелкозернистую структуру, необходимую для долгосрочной стойкости к ползучести и науглероживанию, но только в том случае, если сплав, толщина стенки, контроль и поставщик выбраны с той же строгостью, что и сам обжиговый нагреватель.
Начните с максимальной температуры металла, выберите сплав, который соответствует доминирующему виду разрушения, и укажите 100-процентный ультразвуковой контроль и полную отслеживаемость материала. Если поставщик не может продемонстрировать вам такой уровень контроля качества, уходите. Более дешевая трубка, которая выйдет из строя через три года, никогда не станет дешевле к концу проекта.
Нужна помощь в составлении спецификации для труб реформинга или крекинга? Свяжитесь с нашей командой инженеров для выбора материалов и руководства по закупкам.
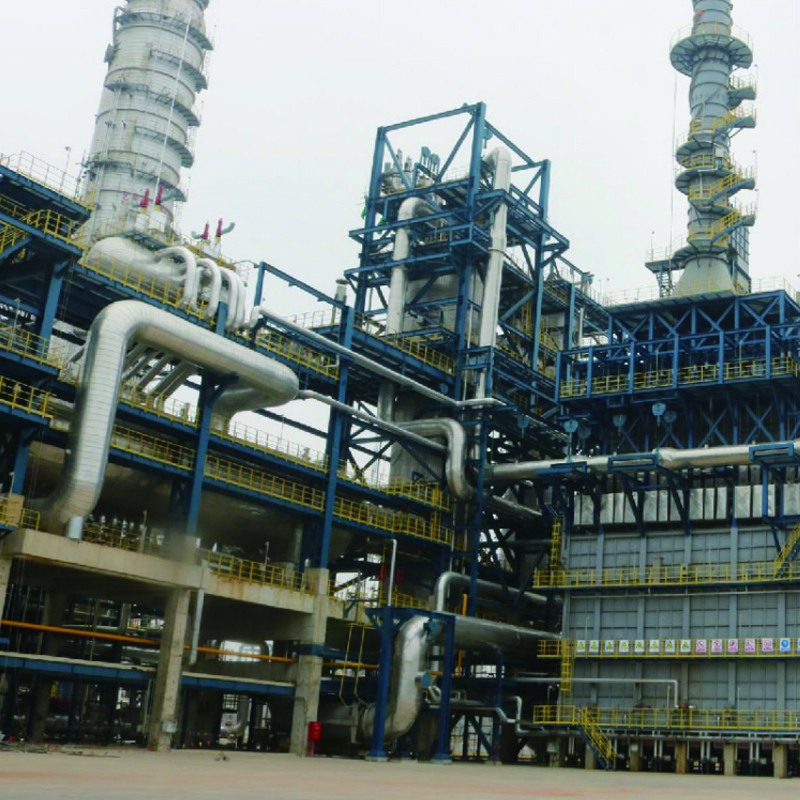
Нагреватель на стироле от Tuopu Industry — это высокоэффективный промышленный технологический нагреватель, разработанный для установок по производству и переработке мономера стирола (СМ). Печь обеспеч...
См. подробности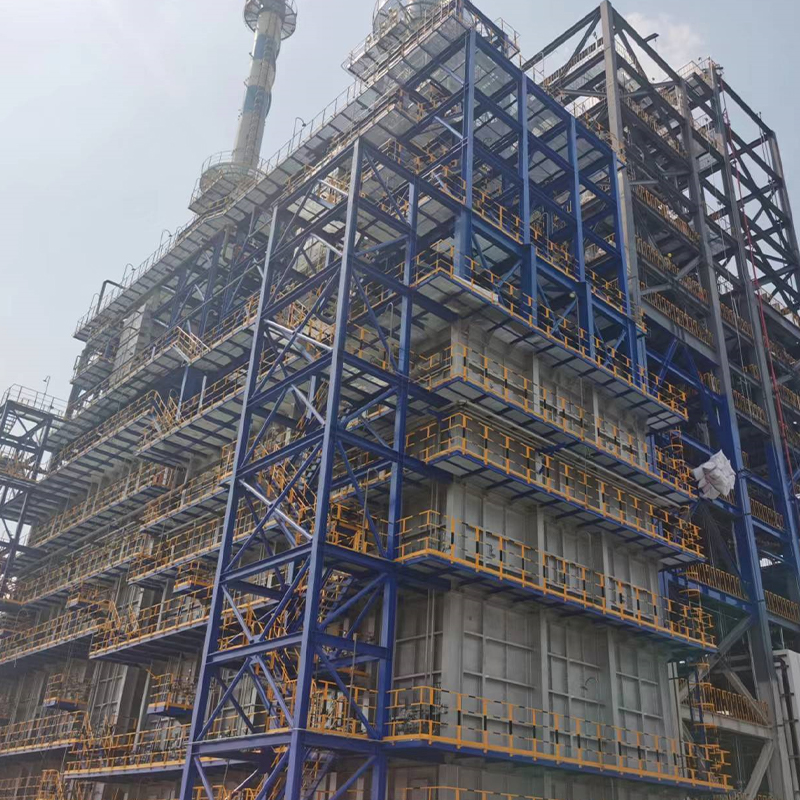
Печь дегидрирования пропана (печь PDH) специально разработана для обеспечения стабильного высокотемпературного нагрева в процессах дегидрирования пропана на нефтехимических заводах. Печь обеспечивает ...
См. подробности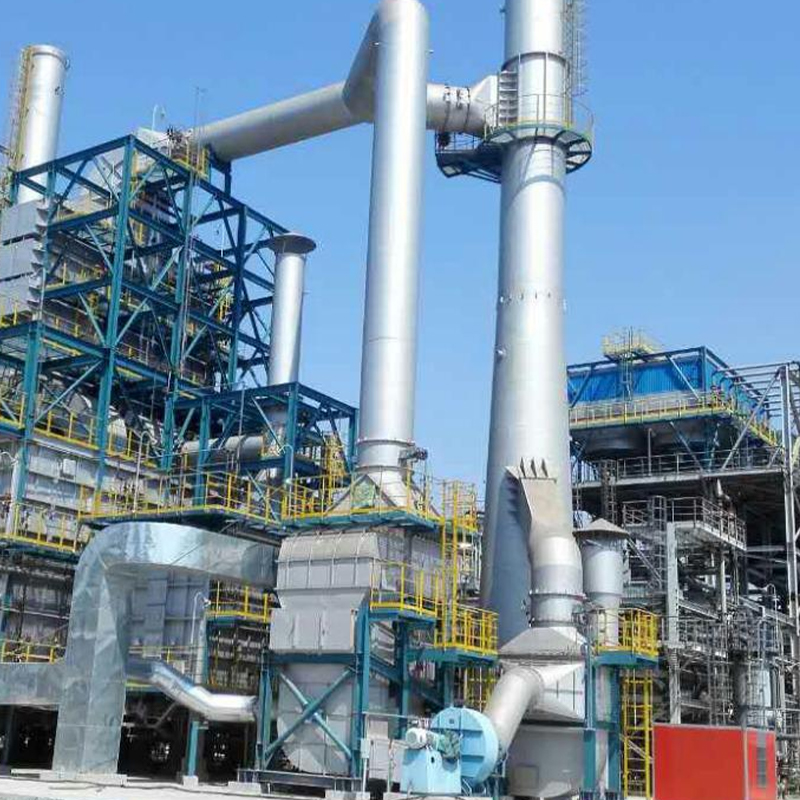
Нагреватель на угле с высоким содержанием серы от Tuopu Industry — это мощная промышленная нагревательная печь, специально разработанная для процессов с использованием угля с высоким содержанием серы ...
См. подробности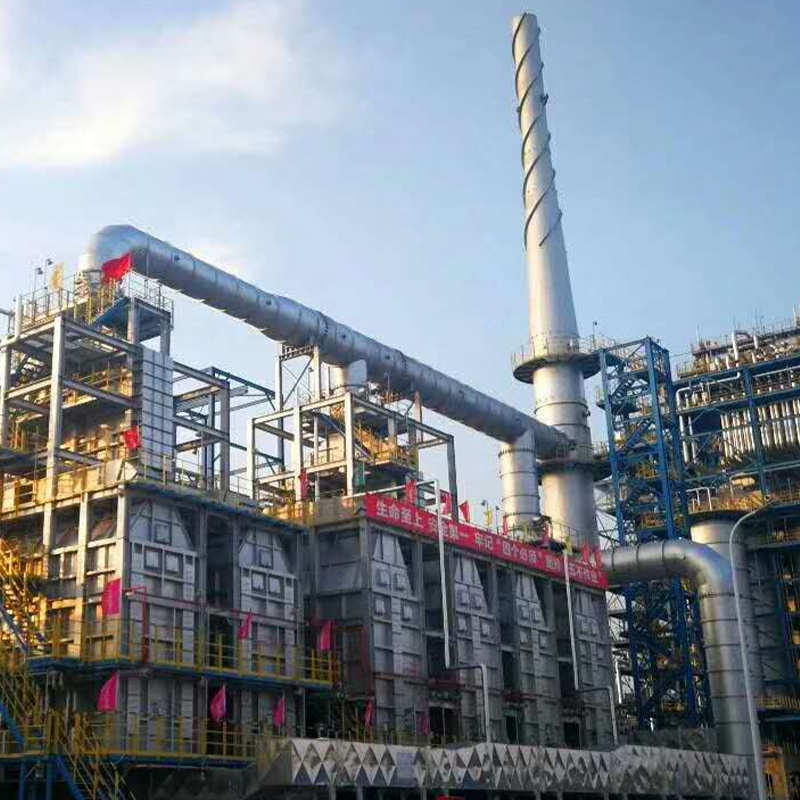
Наш нагреватель для гидрокрекинга остатков предназначен для эффективного нагрева в процессах гидроочистки тяжелой нефти. Он обеспечивает точный контроль температуры, равномерный нагрев и высокую тепло...
См. подробности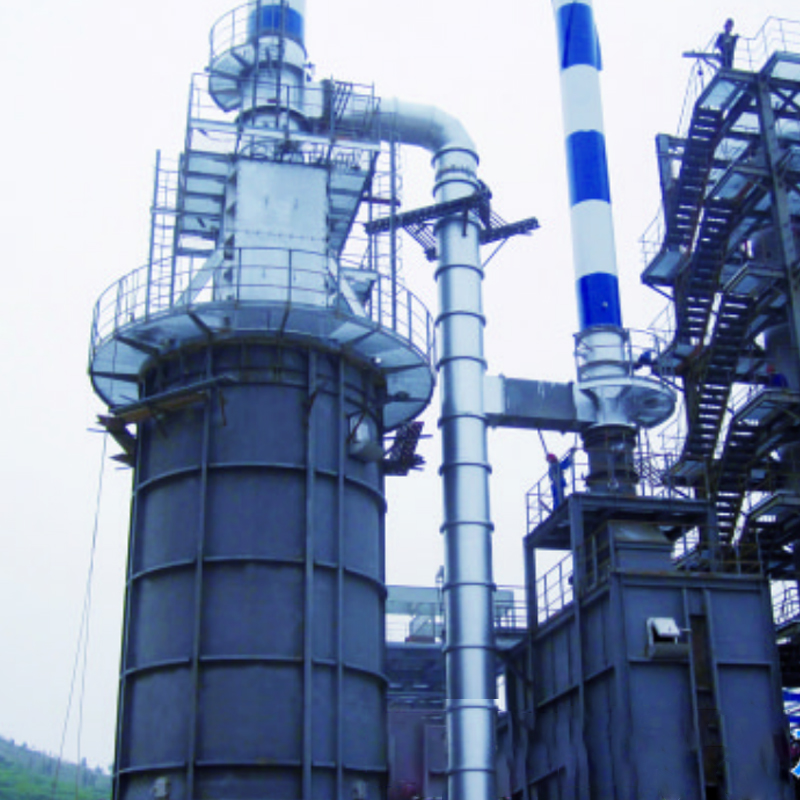
Наша печь для гидроочистки сырья спроектирована таким образом, чтобы обеспечить точный и стабильный нагрев сырья, поступающего в реакторы гидрирования. Обеспечивая равномерный предварительный нагрев и...
См. подробности
Наш огневой нагреватель для риформинга "четыре в одном" - это высокоэффективное передовое решение для отопления, предназначенное для современных операций по переработке нефти и химической переработке....
См. подробности
Наш нагреватель замедленного коксования специально разработан для эффективного нагрева тяжелых остатков в установках замедленного коксования. Обеспечивая точный, равномерный высокотемпературный нагрев...
См. подробности
Серия трубок для крекинга разработана для высокотемпературных печей крекинга в нефтехимической промышленности и обеспечивает исключительную термическую стабильность, коррозионную стойкость и долгос...
См. подробности
Литые трубные решетки обладают хорошей термостойкостью и структурной целостностью и широко используются в таких отраслях, как нефтехимия, производство удобрений и электростанции. Рекомендуется использ...
См. подробности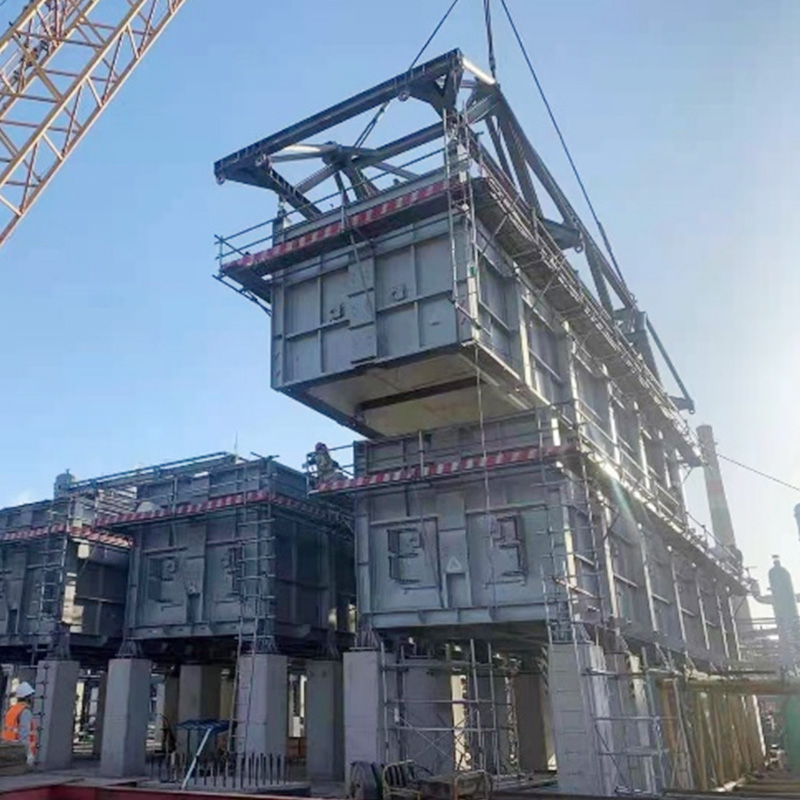
Использование COMMOS и интеллектуального PID для двумерного совместного проектирования, достижение уровня цифровой доставки.
См. подробности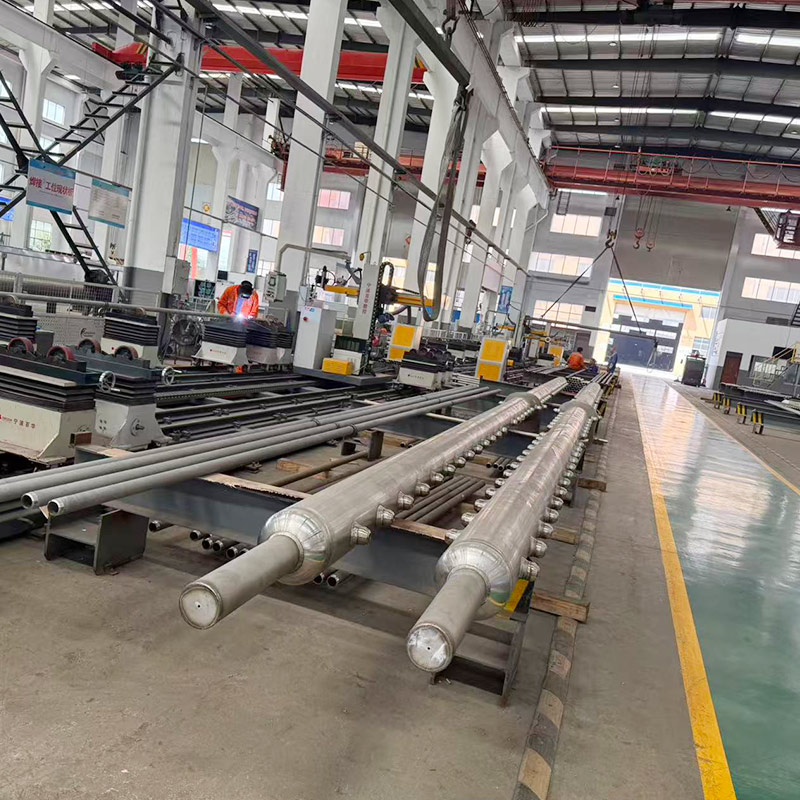
The выпускные коллекторы коллекторов высокотемпературный конвертированный газ (H₂+CO+CO ₂+CH ₄) из нескольких радиационных трубок с температурой до 700-900 °C, который должен выдерживать термические н...
См. подробности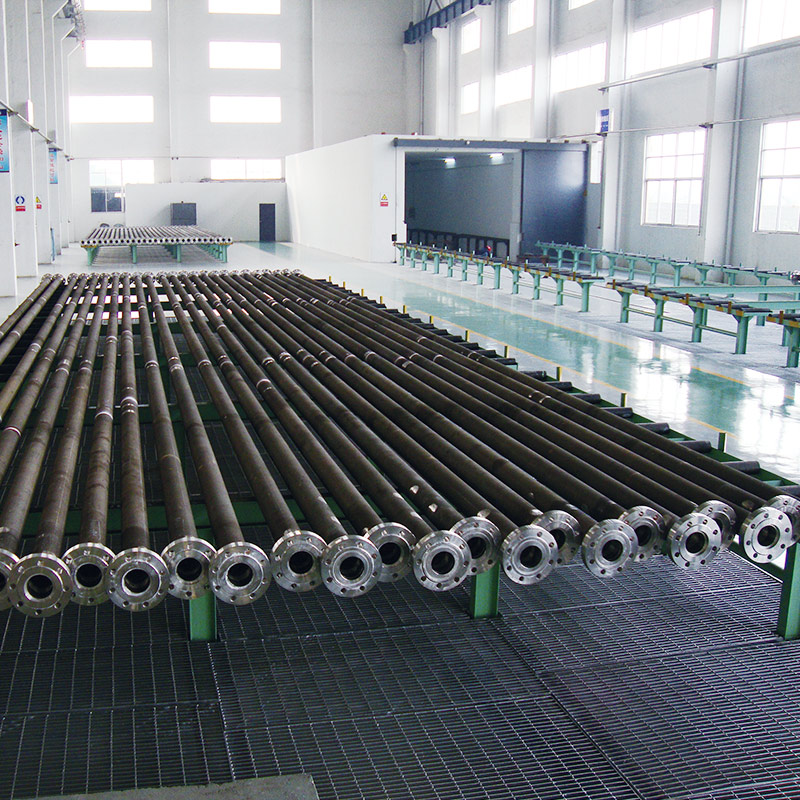
Трубка риформера Tuopu предназначена для высокотемпературных химических реакций в промышленных печах, обеспечивая эффективную теплопередачу, структурную целостность и долгосрочную эксплуатационную ...
См. подробностиТелефон
+86 189 5262 7611
+86-(0)523 8498 2299
Электронная почта
Адрес
Китай, провинция Цзянсу, город Цзинцзян, улица Фуян, дом 20
СМИ